
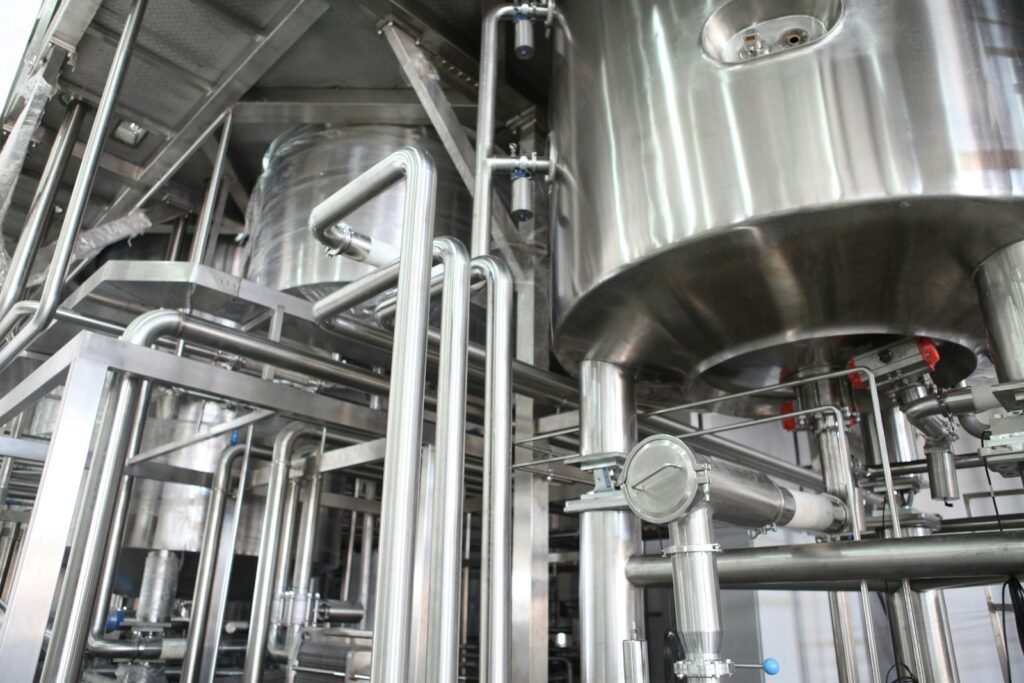
Khi thiết kế hệ thống đường ống cho ngành thực phẩm, dược phẩm hay hóa mỹ phẩm, việc nắm vững tiêu chuẩn ống inox vi sinh là yêu cầu bắt buộc đối với kỹ sư cơ khí. Tiêu chuẩn này không chỉ quyết định đến độ bền cơ học của vật liệu mà còn kiểm soát nghiêm ngặt độ nhám bề mặt bên trong, giúp ngăn chặn sự bám dính của vi khuẩn và vi sinh vật gây hại trong quá trình vận hành.
Trong bài viết này, chúng tôi sẽ cung cấp cho bạn các thông số kỹ thuật chi tiết, dung sai cho phép và những lưu ý quan trọng khi lựa chọn, gia công ống inox vi sinh nhằm đảm bảo tiêu chuẩn vô trùng cho toàn bộ hệ thống dây chuyền sản xuất của doanh nghiệp.
Khái niệm và thông số cơ bản về tiêu chuẩn ống inox vi sinh
Trong ngành kỹ thuật vật liệu và cơ khí chế tạo thiết bị áp lực cao, việc nắm vững tiêu chuẩn ống inox vi sinh đóng vai trò cốt lõi để đảm bảo tính vô trùng, độ bền cơ học và hiệu suất vận hành của hệ thống đường ống. Dưới góc độ kỹ thuật, ống inox vi sinh không chỉ đơn thuần là một đoạn ống kim loại thông thường mà là một cấu kiện được tinh luyện đặc biệt, chuyên dùng trong các dây chuyền sản xuất đòi hỏi mức độ vệ sinh tuyệt đối như dược phẩm, công nghệ sinh học, thực phẩm và đồ uống.
Định nghĩa kỹ thuật và mác thép phổ biến
Về mặt cấu trúc luyện kim, loại ống này thường được chế tạo từ các mác thép không gỉ austenitic cao cấp, phổ biến nhất là AISI 304L và AISI 316L. Với tỷ trọng chuẩn của dòng inox 300 series là khoảng 7.93 g/cm3, vật liệu này sở hữu cấu trúc tinh thể lập phương tâm diện (FCC) mang lại độ dẻo dai tuyệt vời ngay cả ở nhiệt độ thấp và không có từ tính ở trạng thái ủ mềm. Điểm mấu chốt kỹ thuật nằm ở yêu cầu khắt khe về thành phần hóa học: hàm lượng Carbon (C) trong mác 304L và 316L được khống chế ở mức rất thấp (tối đa 0.03%). Việc duy trì hàm lượng Carbon thấp này giúp ngăn chặn triệt để hiện tượng kết tủa cacbua crom (Cr23C6) tại biên hạt trong quá trình hàn nhiệt, từ đó loại bỏ nguy cơ bị ăn mòn ranh giới hạt (intergranular corrosion) – một ưu điểm vượt trội so với các mác thép thông thường.
Các tiêu chuẩn quốc tế và bảng quy đổi kích thước
Quá trình sản xuất và kiểm định tiêu chuẩn ống inox vi sinh tuân thủ theo các hệ thống tiêu chuẩn quốc tế nghiêm ngặt nhằm đảm bảo tính tương thích và khả năng làm sạch bằng công nghệ CIP/SIP. Các tiêu chuẩn áp dụng phổ biến bao gồm DIN (Đức), SMS (Thụy Điển), 3A (Mỹ) và ISO (Quốc tế). Mỗi hệ thống quy định một dải dung sai về kích thước đường kính ngoài (OD) và độ dày thành ống (WT) khác nhau. Dưới đây là bảng thông số tham khảo cho các kích thước cơ bản thường gặp trong kỹ thuật:
- Tiêu chuẩn DIN (VD DIN 11850): Đường kính ngoài OD từ 10mm đến 204mm, độ dày thành ống phổ biến từ 1.0mm đến 2.0mm. Ưu điểm là độ chính xác cao, nhược điểm là kích thước hệ mét đôi khi ít tương thích với một số van công nghiệp hệinch.
- Tiêu chuẩn SMS: Thường áp dụng cho ngành sữa và thực phẩm, ví dụ ống OD 38.1mm có độ dày danh định 1.25mm hoặc 1.65mm.
- Tiêu chuẩn ISO: Tuân thủ hệ thống kích thước toàn cầu, tối ưu hóa cho việc kết nối bích và phụ kiện vi sinh tiêu chuẩn.
Việc lựa chọn chính xác mác thép và kích thước dựa trên tiêu chuẩn ống inox vi sinh sẽ giúp kỹ sư tối ưu hóa áp suất làm việc, giảm thiểu tối đa các vùng đọng vi khuẩn tại mối nối, đảm bảo tuổi thọ công trình đạt hàng chục năm trong điều kiện vận hành khắc nghiệt.
Quy trình xử lý bề mặt và độ nhám theo tiêu chuẩn
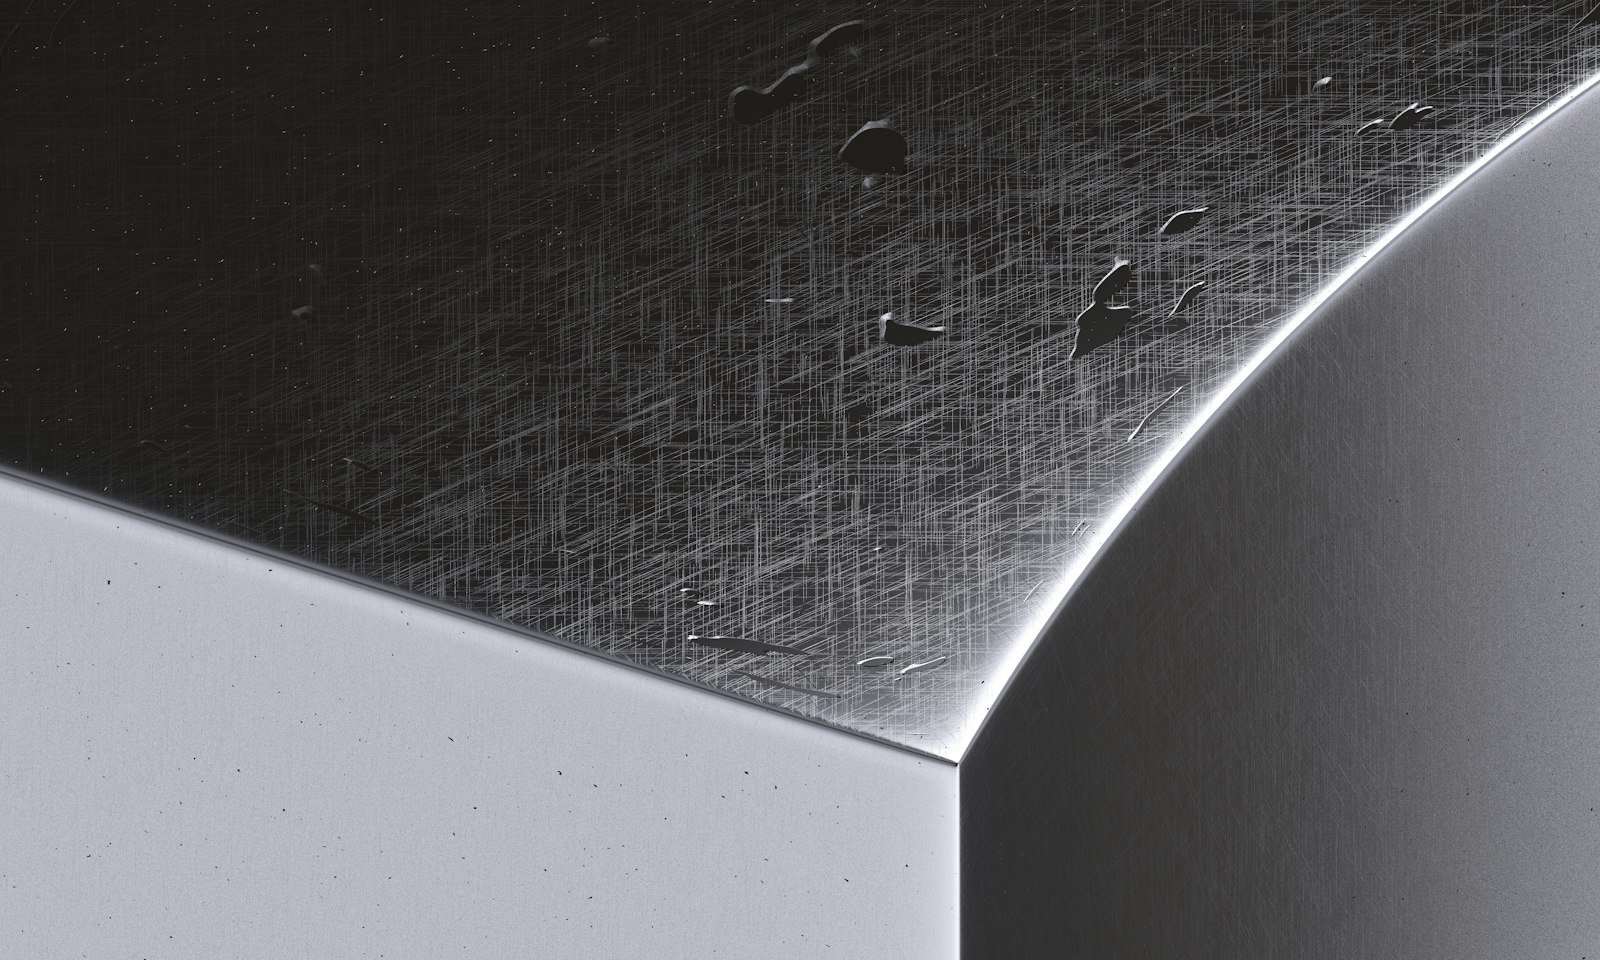
Trong hệ thống đường ống công nghệ cao, việc tuân thủ các quy định về xử lý bề mặt đóng vai trò quyết định đến chất lượng của tiêu chuẩn ống inox vi sinh. Để ngăn ngừa sự bám dính của vi sinh vật và cặn bã sản phẩm, bề mặt ống phải đạt độ hoàn thiện cực kỳ cao thông qua các phương pháp gia công tiên tiến.
Quy định về độ nhám bề mặt Ra và phương pháp gia công
Theo các tiêu chuẩn kỹ thuật quốc tế áp dụng cho tiêu chuẩn ống inox vi sinh, thông số độ nhám bề mặt Ra (Roughness average) là tiêu chí cốt lõi. Đối với bề mặt bên trong ống, giá trị Ra < 0.4 µm hoặc tối đa Ra < 0.8 µm là bắt buộc để đảm bảo tính vô trùng. Để đạt được mức độ siêu mịn này, quá trình sản xuất kết hợp hai phương pháp chính:
- Đánh bóng cơ học (Mechanical Polishing): Sử dụng các loại vật liệu mài mòn mịn dần để loại bỏ các khuyết tật tế vi trên bề mặt, đưa độ nhám về mức cơ bản. Ưu điểm là chi phí thấp, nhược điểm là để lại ứng suất dư tế vi.
- Đánh bóng điện hóa (Electro Polishing – EP): Là quá trình hòa tan anode có kiểm soát trong dung dịch điện giải. Phương pháp này không chỉ làm giảm độ nhám Ra xuống mức thấp nhất (thường đạt Ra < 0.2 µm) mà còn tạo ra lớp màng oxit crom ($Cr_2O_3$) giàu thụ động, nâng cao tuyệt đối khả năng chống ăn mòn hóa học và vi sinh.
Kiểm tra độ sạch và kiểm định mối hàn nội bộ
Sau khi gia công, bề mặt ống phải trải qua các bước kiểm tra khắt khe về độ sạch, khả năng kháng khuẩn và không lưu trữ cặn. Đối với vật liệu thép không gỉ (có tỷ trọng tiêu chuẩn khoảng 7.93 g/cm3 đối với mác 304/316L), việc kiểm tra trực quan bằng nội soi công nghiệp kết hợp đo độ nhám bằng máy đo cơ học là bắt buộc. Đặc biệt, trong quá trình thi công, tiêu chuẩn kiểm định mối hàn nội bộ đòi hỏi thợ hàn phải sử dụng phương pháp hàn Tùng-Khí trơ (GTAW/TIG) có thổi khí bảo vệ mặt trong (purge). Mối hàn sau khi xử lý phải đảm bảo không có bọt khí, vết nứt hay mối lồi, đạt độ nhẵn tương đương với thân ống để không tạo điểm mù vi sinh, đảm bảo an toàn tuyệt đối cho ngành dược phẩm và thực phẩm.
Lưu ý kỹ thuật khi lắp đặt và gia công ống inox vi sinh
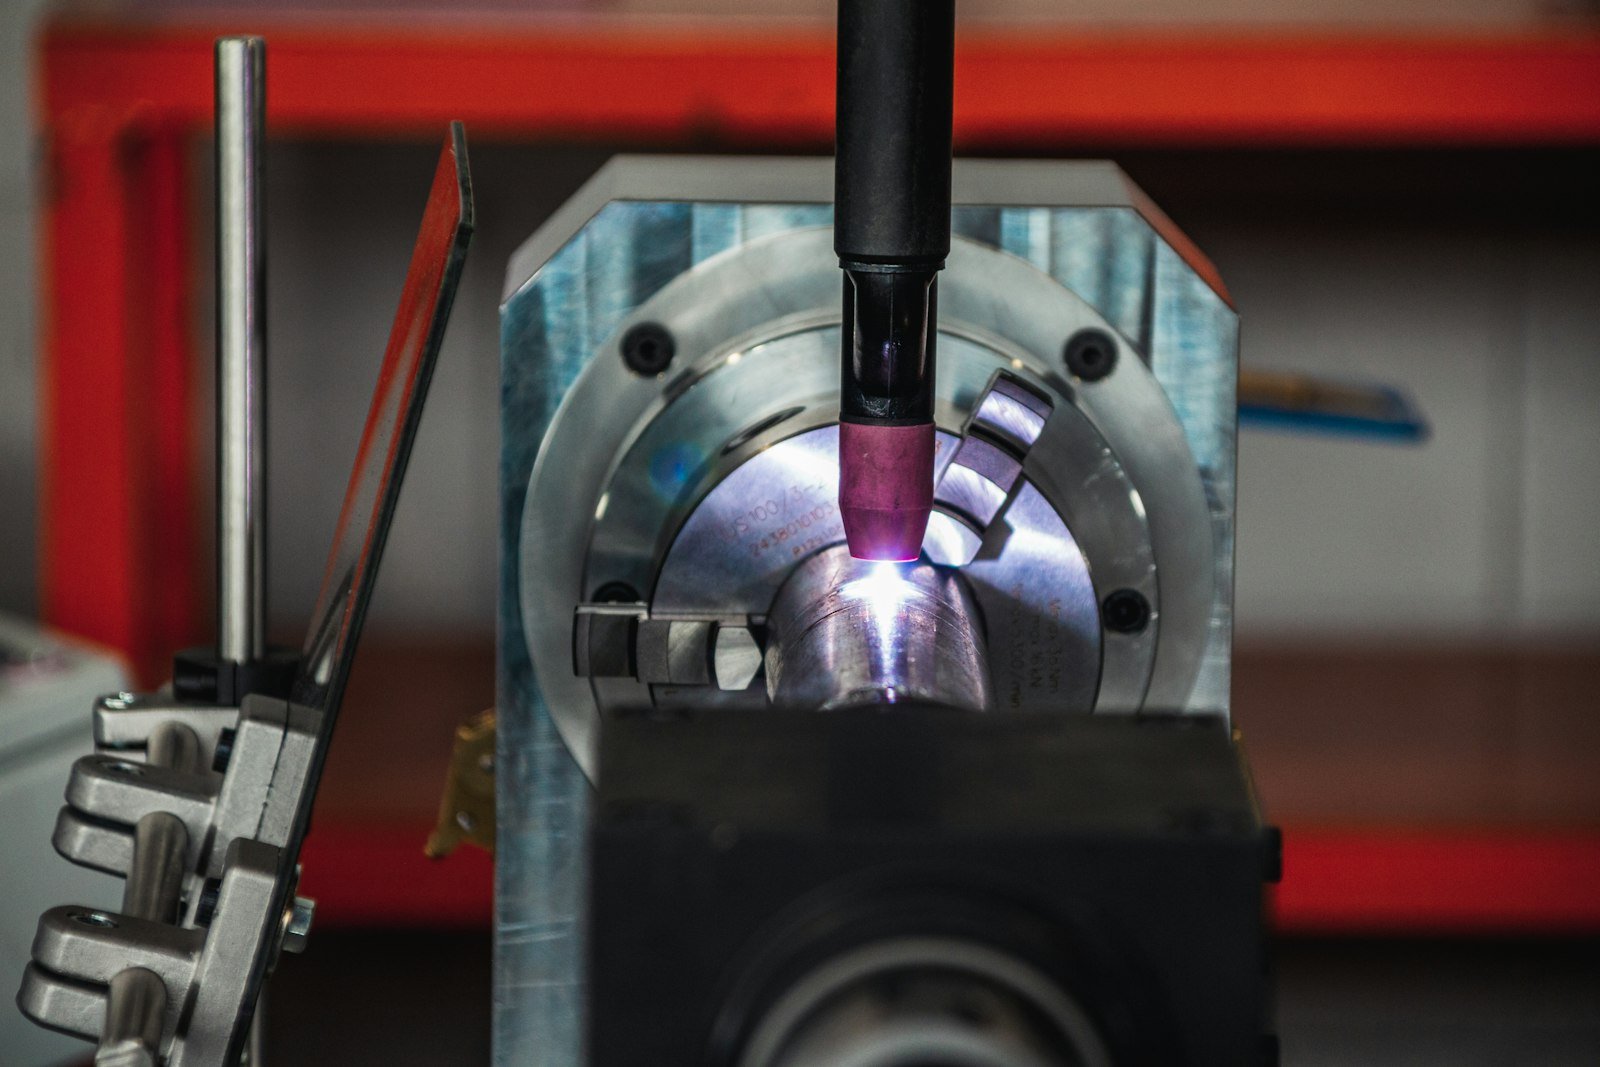
Trong quá trình chế tạo và thi công các hệ thống đường ống công nghệ cao, việc tuân thủ các lưu ý kỹ thuật khi lắp đặt và gia công ống inox vi sinh đóng vai trò quyết định đến độ bền, tính vô trùng và hiệu suất vận hành toàn hệ thống. Với vật liệu đặc thù như inox vi sinh, điển hình là các mác thép không gỉ austenitic với tỷ trọng tiêu chuẩn khoảng 7.93 g/cm3, mọi thao tác cơ khí đều đòi hỏi sự chính xác tuyệt đối nhằm duy trì đặc tính chống ăn mòn và bề mặt nhẵn bóng ban đầu.
Kỹ thuật gia công cắt gọt và chuẩn bị mối nối
Quá trình gia công cơ khí bắt buộc phải sử dụng các phương pháp cắt gọt không bavia nhằm ngăn chặn tình trạng mạt kim loại bám dính hoặc kẹt lại bên trong lòng ống. Các kỹ sư vật liệu khuyến nghị sử dụng máy cắt ống chuyên dụng dành riêng cho inox, tránh dùng lưỡi cắt ma sát nhiệt độ cao có thể làm biến đổi cấu trúc tế vi vùng biên nhiệt. Sau khi cắt, mặt cắt phải được vát mép và làm sạch ba via kỹ lưỡng. Đồng thời, cần kiểm soát chặt chẽ quy định về dung sai kích thước và độ tròn của ống, bởi độ lệch tâm nhỏ cũng gây khó khăn lớn trong việc căn chỉnh và làm giảm lưu lượng dòng chảy vi sinh.
Phương pháp hàn và lắp ghép hệ thống
Đối với công đoạn liên kết, kỹ thuật hàn TIG orbital tự động (hàn hồ quang volfram trong môi trường khí trơ tự động) là tiêu chuẩn vàng bắt buộc. Phương pháp này giúp kiểm soát chính xác dòng điện, tốc độ cấp khí bảo vệ (Argon tinh khiết) cả bên trong lẫn bên ngoài mối hàn, đảm bảo không tạo ra xỉ hàn, không gây cháy thấu hay vết lõm (suck-back) bên trong mối nối – những nơi vi khuẩn dễ dàng trú ngụ và sinh sôi. Ngoài ra, các chuyên gia cơ khí đưa ra một số nguyên tắc lắp đặt quan trọng sau:
- Tuyệt đối tuân thủ việc lựa chọn phụ kiện như co, tê, van đi kèm phải đồng bộ tiêu chuẩn (SMS, DIN hoặc 3A) với hệ thống ống chính để tránh tạo ra các bước hụt kích thước tại điểm tiếp giáp.
- Sử dụng các loại gioăng làm kín chuyên dụng đạt chuẩn vi sinh (như PTFE, EPDM hoặc Viton) chịu được nhiệt độ tiệt trùng SIP/CIP.
- Hạn chế tối đa các góc chết, đảm bảo độ dốc hệ thống ống đạt tối thiểu từ 1 đến 2 phần trăm để dòng chảy tự xả cạn hoàn toàn, không đọng dịch lỏng gây ô nhiễm sinh học.
Kết luận về việc áp dụng tiêu chuẩn ống inox vi sinh
Tóm lại, việc nắm vững và tuân thủ các yêu cầu kỹ thuật đối với tiêu chuẩn ống inox vi sinh đóng vai trò quyết định đến chất lượng, độ bền và tính vô trùng của toàn bộ hệ thống đường ống công nghiệp. Từ việc lựa chọn đúng mác thép, kiểm soát độ nhám bề mặt đến kỹ thuật gia công hàn lắp, mọi công đoạn đều đòi hỏi sự chính xác cao để đáp ứng các tiêu chuẩn khắt khe trong ngành dược phẩm và thực phẩm. Do đó, việc đầu tư vào hệ thống vật tư inox đạt chuẩn cùng với việc hợp tác với các đơn vị gia công uy tín chính là nền tảng vững chắc bảo đảm sự an toàn, hiệu quả vận hành lâu dài cho doanh nghiệp.

