
Trong gia công cơ khí chính xác, cách uốn tấm inox là công đoạn đòi hỏi thợ kỹ thuật phải nắm vững đặc tính cơ lý của từng mác thép không gỉ. Inox có độ bền kéo cao, giới hạn chảy lớn và khả năng cứng nguội nhanh, khiến cho việc định hình góc cạnh trở nên phức tạp hơn so với thép carbon thông thường. Nếu không áp dụng đúng phương pháp và tính toán chính xác lực tác động, sản phẩm rất dễ bị nứt gãy, biến dạng hoặc sai lệch kích thước thiết kế ban đầu.
Bài viết này sẽ chia sẻ toàn diện quy trình kỹ thuật, các thông số bán kính uốn tối thiểu và những mẹo thực tế giúp bạn xử lý hiệu quả mọi loại phôi inox từ dạng tấm mỏng đến dày, đảm bảo chất lượng bề mặt và độ bền cơ học cho thành phẩm.
Đặc tính vật liệu và ảnh hưởng đến cách uốn tấm inox
Để thực hiện cách uốn tấm inox đạt độ chính xác cao và hạn chế tối đa tình trạng phế phẩm, việc thấu hiểu sâu sắc các đặc tính cơ lý tính của vật liệu là điều kiện tiên quyết. Inox (thép không gỉ) sở hữu khối lượng riêng khoảng 7.93 g/cm3, nổi bật với độ bền kéo và giới hạn chảy lớn hơn nhiều so với thép carbon thông thường. Sự khác biệt này chi phối trực tiếp đến hành vi biến dạng của vật liệu trong suốt chu trình gia công cơ khí.
Phân tích mác thép phổ biến và hệ số đàn hồi
Trong thực tế sản xuất, ba mác thép phổ biến nhất bao gồm SUS 304, SUS 201 và SUS 316. Mác SUS 304 có độ dẻo dai tuyệt vời, cấu trúc austenit ổn định giúp quá trình biến dạng dẻo diễn ra thuận lợi. Trong khi đó, SUS 201 chứa hàm lượng mangan cao hơn, dẫn đến giới hạn chảy lớn hơn và tốc độ hóa bền nguội nhanh hơn, đòi hỏi lực uốn lớn hơn đáng kể. Mác SUS 316 với hàm lượng molypden bổ sung mang lại khả năng chống ăn mòn ưu việt nhưng cũng giữ lại độ cứng cao. Một thách thức lớn trong cách uốn tấm inox là hiện tượng hồi xuân (springback). Do giới hạn đàn hồi cao, sau khi lực ép từ chày và cối uốn được giải phóng, tấm inox sẽ có xu hướng phục hồi một phần góc độ ban đầu. Kỹ sư cơ khí phải tính toán chính xác hệ số bù góc (thường từ 1 đến 3 độ tùy mác thép và bán kính uốn) để đảm bảo góc thành phẩm chuẩn xác.
Ảnh hưởng của bề mặt, chiều dày phôi và giới hạn biến dạng
Bên cạnh mác thép, trạng thái bề mặt như bóng gương (BA) hoặc xước sợi tóc (Hairline – HL) đóng vai trò sống còn trong thẩm mỹ sản phẩm. Khi áp dụng cách uốn tấm inox, bề mặt dễ bị trầy xước do ma sát lớn với cối uốn. Do đó, việc giữ nguyên màng PVC bảo vệ trong suốt quá trình định hình là bắt buộc nhằm triệt tiêu ma sát bề mặt. Ngoài ra, việc xác định chiều dày phôi quyết định trực tiếp đến bán kính uốn tối thiểu ($R_{min}$). Nếu bán kính uốn quá nhỏ so với chiều dày tấm, ứng suất tập trung tại thớ ngoài sẽ vượt quá giới hạn biến dạng dẻo, gây ra hiện tượng nứt gãy vi mô hoặc rách mép vật liệu.
Quy trình và thông số kỹ thuật trong cách uốn tấm inox
Để thực hiện cách uốn tấm inox đạt độ chính xác cao, việc nắm vững quy trình và các thông số kỹ thuật là điều kiện tiên quyết. Inox có cấu trúc mạng tinh thể lập phương tâm diện (FCC) với giới hạn chảy cao và tỷ trọng trung bình khoảng 7.93 g/cm³, do đó đòi hỏi thiết bị gia công và phương pháp tính toán phải thật chuẩn xác để tránh hiện tượng đàn hồi ngược.
Lựa chọn thiết bị gia công và tính toán rãnh cối
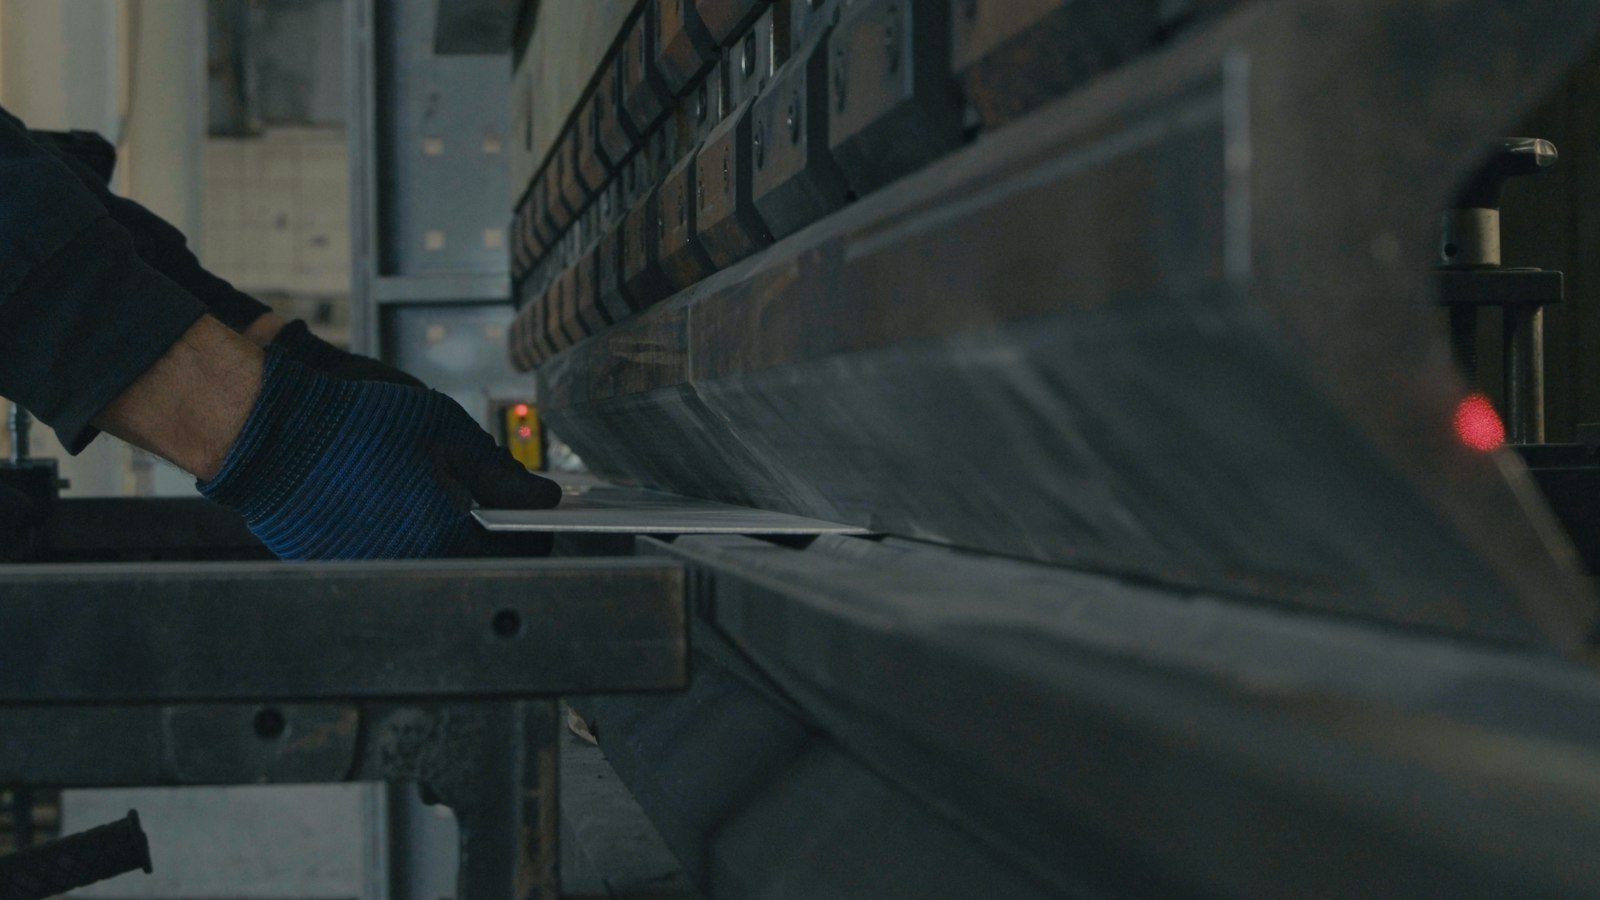
Việc lựa chọn thiết bị đóng vai trò quyết định đến thành phẩm. Đối với các chi tiết đòi hỏi góc độ phức tạp, máy chấn thủy lực CNC là lựa chọn tối ưu nhờ khả năng lập trình hành trình và kiểm soát áp lực tinh vi. Trong khi đó, máy uốn 3 trục lại phù hợp hơn với các sản phẩm có biên dạng cong lớn hoặc ống tròn. Trong cách uốn tấm inox, chiều rộng rãnh cối chấn (V-die opening, ký hiệu là V) phải được tính toán dựa trên độ dày của tấm (t). Công thức tiêu chuẩn thường áp dụng cho inox là V = 6t đến 8t đối với tấm mỏng dưới 3mm, và có thể lên tới 10t đến 12t đối với các loại inox khổ lớn, cứng hơn như dòng Austenitic (ví dụ: SUS 304) nhằm giảm thiểu tối đa lực ép cần thiết.
Bán kính uốn tối thiểu và thiết lập lực ép
Một yếu tố kỹ thuật cốt lõi trong cách uốn tấm inox là xác định bán kính uốn tối thiểu (Minimum bend radius). Do inox có độ bền kéo cao và khả năng hóa bền lạnh mạnh, nếu bán kính uốn quá nhỏ so với độ dày tấm (ví dụ R < t), ứng suất tập trung tại mũi chấn sẽ vượt quá giới hạn bền, dẫn đến hiện tượng rách hoặc nứt thớ ngoài của vật liệu. Đối với inox SUS 304, bán kính uốn an toàn thường bằng từ 1 đến 1.5 lần độ dày tấm tùy thuộc vào hướng cán (rolling direction).
Bên cạnh đó, việc thiết lập lực ép (tonnage) chính xác trên hệ thống CNC là cực kỳ quan trọng. Lực ép phải đủ lớn để thắng giới hạn chảy của vật liệu nhưng không được vượt quá tải trọng cho phép của chày và cối. Thiết lập lực ép chuẩn xác không chỉ giúp góc uốn chuẩn sau khi đàn hồi ngược mà còn hạn chế tối đa vết hằn trên bề mặt inox, giữ nguyên tính thẩm mỹ và khả năng chống ăn mòn vốn có của vật liệu.
Lưu ý quan trọng để tối ưu hóa chất lượng khi gia công
Quá trình cách uốn tấm inox đòi hỏi sự tuân thủ nghiêm ngặt các nguyên tắc kỹ thuật để đảm bảo cơ tính của vật liệu không bị suy giảm, đồng thời duy trì độ thẩm mỹ tối đa cho sản phẩm hoàn thiện. Dưới đây là những lưu ý cốt lõi từ góc độ kỹ sư vật liệu cơ khí nhằm tối ưu hóa chất lượng gia công.
Kiểm tra hướng thớ cán và chọn bán kính dao cối
Một trong những yếu tố quan trọng nhất khi áp dụng cách uốn tấm inox là xác định chính xác chiều dài thớ cán (rolling direction). Inox có cấu trúc hạt tinh thể định hướng sau quá trình cán nóng hoặc cán nguội (với khối lượng riêng trung bình khoảng 7.93 g/cm3 đối với dòng Austenitic như SUS 304). Kỹ sư bắt buộc phải định hướng đường uốn vuông góc hoặc chếch một góc tối thiểu 45 độ so với chiều thớ cán. Tuyệt đối không uốn song song với thớ cán vì dễ dẫn đến hiện tượng nứt gãy vi mô do ứng suất tập trung cao. Bên cạnh đó, việc lựa chọn dao chấn và cối chấn có bán kính mũi phù hợp với chiều dày tấm và giới hạn bền kéo đóng vai trò quyết định trong việc kiểm soát độ hồi xuân (springback) của vật liệu.
Bảo vệ bề mặt và kiểm tra chất lượng sau gia công
Bề mặt inox rất dễ bị trầy xước, để lại vết hằn do ma sát lớn với kim loại trong quá trình gia công áp lực. Do đó, kỹ thuật dán băng keo bảo vệ chuyên dụng hoặc sử dụng màng PU đệm là giải pháp tối ưu nhằm triệt tiêu ma sát trực tiếp giữa phôi và cối chấn. Lớp màng đệm này không chỉ chống xước mà còn hỗ trợ phân bố đều lực ép, giảm thiểu nguy cơ biến dạng cục bộ. Cuối cùng, để đảm bảo độ chính xác hình học tuyệt đối, các sản phẩm sau khi hoàn thiện cách uốn tấm inox cần được tiến hành kiểm tra góc uốn bằng thước đo quang học hoặc thước đo góc chuyên dụng. Phương pháp này giúp phát hiện kịp thời các sai số góc do độ đàn hồi của vật liệu, từ đó có biện pháp hiệu chỉnh biên dạng kịp thời trước khi chuyển sang công đoạn lắp ráp.
Kết luận về phương pháp uốn tấm inox đạt chuẩn chất lượng
Tóm lại, việc nắm vững các yếu tố kỹ thuật và tuân thủ nghiêm ngặt quy trình là chìa khóa quyết định thành công trong cách uốn tấm inox. Từ việc lựa chọn góc uốn, tính toán lực ép cho đến kiểm soát bán kính tối thiểu, tất cả đều nhằm đảm bảo sản phẩm đạt độ chính xác cao, không bị nứt gãy hay biến dạng bề mặt. Do đó, để tối ưu hóa chất lượng sản phẩm và nâng cao tuổi thọ công trình, việc đầu tư vào nguồn vật tư inox đạt chuẩn cùng sự hỗ trợ từ các đơn vị gia công cơ khí uy tín đóng vai trò vô cùng quan trọng.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép Không Gỉ Thế Giới (worldstainless).

