
Trong ngành cơ khí và xây dựng công nghiệp, cách nối ống inox đòi hỏi sự am hiểu sâu sắc về đặc tính vật liệu để đảm bảo độ bền, khả năng chịu áp lực và chống ăn mòn tối ưu. Tùy thuộc vào hệ thống đường ống dẫn nước, hóa chất hay khí nén, việc lựa chọn phương pháp liên kết phù hợp đóng vai trò quyết định đến tuổi thọ của toàn bộ công trình.
Bài viết này sẽ cung cấp cho kỹ sư và thợ cơ khí những kiến thức chuyên môn chi tiết về quy trình kỹ thuật, các phương pháp liên kết phổ biến như hàn TIG, nối ren, dùng măng xông ép, cùng những tiêu chuẩn kỹ thuật quan trọng giúp tối ưu hóa chất lượng mối nối inox hiệu quả nhất.
Tổng quan các phương pháp và đặc tính vật liệu khi nối ống inox
Trong ngành cơ khí và xây dựng hệ thống đường ống công nghiệp, việc nắm vững cách nối ống inox đóng vai trò quyết định đến độ bền, khả năng chịu lực và tuổi thọ của toàn bộ hệ thống. Thép không gỉ là vật liệu có tỷ trọng trung bình khoảng 7.93 g/cm3, sở hữu độ bền kéo cao, khả năng chống ăn mòn tuyệt vời nhờ lớp màng thụ động oxit crom ($Cr_2O_3$) hình thành trên bề mặt. Tuy nhiên, mỗi mác thép lại có đặc tính cơ lý riêng biệt, đòi hỏi kỹ sư phải hiểu rõ khi tiến hành gia công.
Đặc tính vật liệu inox 304 và 316 khi gia công nhiệt và liên kết
Các mác thép phổ biến như inox 304 (chứa 18% Cr, 8% Ni) và inox 316 (chứa thêm 2-3% Mo giúp tăng cường chống ăn mòn rỗ trong môi trường clorua) có hệ số giãn nở nhiệt cao hơn thép carbon và độ dẫn nhiệt thấp hơn. Điều này gây ra hiện tượng biến dạng nhiệt hoặc ứng suất dư nếu không kiểm soát tốt nhiệt lượng. Do đó, việc lựa chọn phương pháp kết nối phù hợp với đặc tính vật liệu là yếu tố then chốt trong kỹ thuật thi công đường ống.
Các phương pháp liên kết ống inox phổ biến
Tùy thuộc vào yêu cầu kỹ thuật của dự án, các phương pháp nối ống inox được phân chia thành ba kỹ thuật chính sau đây:
- Phương pháp hàn TIG (GTAW): Đây là kỹ thuật hàng đầu cho các mối nối yêu cầu độ liền mạch tuyệt đối, khả năng chịu áp lực cao và tính thẩm mỹ hoàn hảo. Quá trình hàn sử dụng điện cực Tungsten không nóng chảy dưới lớp khí bảo vệ Argon, giúp mối hàn không bị oxy hóa, giữ nguyên đặc tính chống ăn mòn của vật liệu gốc.
- Phương pháp nối ren cơ khí: Thường được áp dụng cho các hệ thống đường ống áp suất thấp, đường kính nhỏ. Ưu điểm lớn nhất của cách này là tính linh hoạt, dễ tháo lắp và bảo trì định kỳ mà không cần cắt phá hệ thống.
- Phương pháp dùng đầu ép, măng xông và rắc co: Giải pháp tối ưu cho các công trình hiện đại yêu cầu thi công nhanh, tiết kiệm nhân công mà vẫn đảm bảo độ kín khít cao nhờ sử dụng vòng đệm đàn hồi chuyên dụng (O-ring) chịu nhiệt độ và hóa chất tốt.
Quy trình chi tiết và thông số kỹ thuật trong cách nối ống inox
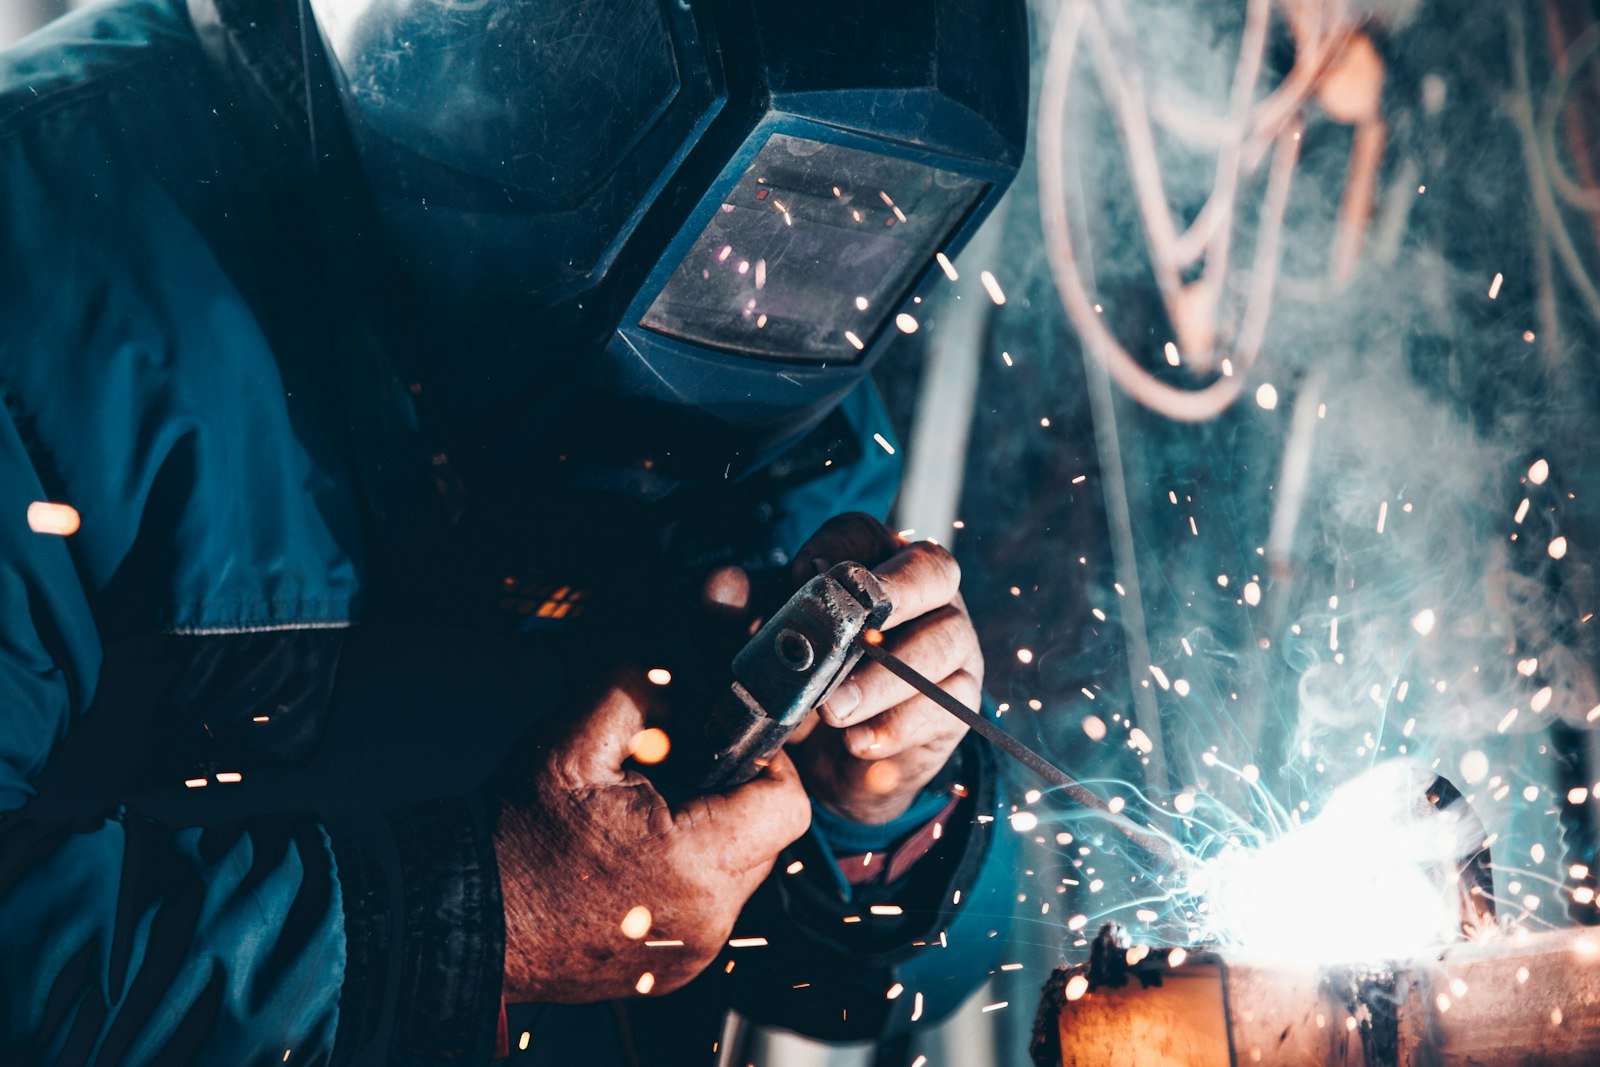
Để thực hiện cách nối ống inox đạt độ bền cơ học cao và khả năng chống ăn mòn tối ưu, kỹ thuật viên cần tuân thủ nghiêm ngặt quy trình kỹ thuật từ khâu chuẩn bị đến kiểm tra chất lượng cuối cùng. Dưới đây là hướng dẫn chi tiết về các thông số và thao tác chuẩn xác trong gia công lắp đặt.
1. Công đoạn chuẩn bị vật liệu và gia công mép ống
Quá trình chuẩn bị bề mặt đóng vai trò quyết định đến độ ngấu của mối hàn. Ống inox sau khi cắt bằng máy cắt chuyên dụng phải được loại bỏ hoàn toàn bavia sắc cạnh bằng giũa hoặc máy mài để tránh gây nhiễu loạn dòng chảy bên trong hệ thống đường ống. Đối với các đường ống có độ dày thành ống lớn hơn 3mm, việc tạo góc vát mép ống chuẩn 37 độ là bắt buộc nhằm tạo không gian cho vật liệu bù lấp đầy liên kết hàn, đảm bảo độ ngấu hoàn toàn qua suốt chiều dày vật liệu.
2. Thông số kỹ thuật trong phương pháp hàn TIG ống inox
Hàn TIG (GTAW) là phương pháp phổ biến nhất trong cách nối ống inox nhờ chất lượng mối hàn cao. Các thông số kỹ thuật cần thiết bao gồm:
- Khí bảo vệ Argon: Sử dụng khí Argon độ tinh khiết cao (tối thiểu 99.99%) với lưu lượng từ 8-12 lít/phút cho mỏ hàn phía ngoài và bắt buộc phải thổi khí Argon bảo vệ ngược (mặt root) bên trong lòng ống để ngăn chặn hiện tượng ô-xi hóa, rỗ khí ở nhiệt độ cao.
- Dòng điện hàn: Dùng dòng điện một chiều cực nghịch hoặc cực thuận (DCEN) với cường độ dao động từ 80A đến 130A tùy thuộc vào chiều dày thành ống (ví dụ ống có tỷ trọng vật liệu 7.93 g/cm3 với đường kính DN50).
- Vật liệu bù: Chọn que hàn bù có mác thép tương đương hoặc cao hơn mác thép của ống cơ sở (ví dụ dùng dây bù ER308L cho ống inox 304).
3. Kỹ thuật siết lực đối với phụ kiện nối ren
Khi áp dụng cách nối ống inox bằng ren, thợ kỹ thuật phải kiểm soát chặt chẽ lực siết momen xoắn. Do đặc tính của inox có hệ số ma sát cao dễ dẫn đến hiện tượng kẹt ren (galling), việc sử dụng mỡ bôi trơn chống dính ren là cần thiết. Cần dùng cờ lê lực (torque wrench) siết theo thông số lực siết định mức của nhà sản xuất, tuyệt đối không siết quá lực gây biến dạng ren hoặc nứt vỡ phụ kiện.
4. Kiểm tra chất lượng mối nối
Sau khi hoàn thành cách nối ống inox, toàn bộ hệ thống phải được kiểm tra không phá hủy (NDT). Phương pháp thử áp lực thủy tĩnh (hydrostatic test) được thực hiện ở mức 1.5 lần áp suất thiết kế trong vòng tối thiểu 30 phút để phát hiện rò rỉ. Đồng thời, sử dụng dung dịch thẩm thấu màu (PT) để kiểm tra các khuyết tật bề mặt vi mô như vết nứt tế vi hoặc bọt khí hở chân chim.
Lưu ý quan trọng kỹ thuật và cách bảo dưỡng mối nối ống inox
Lưu ý quan trọng trong kỹ thuật và cách bảo dưỡng mối nối ống inox
Trong quá trình thi công và vận hành hệ thống đường ống, việc áp dụng đúng cách nối ống inox đóng vai trò quyết định đến tuổi thọ công trình. Với đặc tính vật liệu thép không gỉ có tỷ trọng trung bình khoảng 7.93 g/cm3 cùng khả năng chống ăn mòn nhờ lớp màng oxit crom tự sinh, các kỹ sư cần đặc biệt tuân thủ các nguyên tắc kỹ thuật nghiêm ngặt sau đây để đảm bảo độ bền vững cho mối ghép.
- Ngăn ngừa ăn mòn điện hóa: Khi thực hiện cách nối ống inox với các kim loại khác nhau như thép carbon hoặc nhôm, sự chênh lệch điện thế sẽ gây ra hiện tượng ăn mòn galvanic. Bắt buộc phải sử dụng đệm cách điện, vòng đệm phi kim loại hoặc băng keo PTFE để triệt tiêu dòng điện vi mô này.
- Xử lý bề mặt sau khi hàn: Quá trình hàn nhiệt làm biến tính cấu trúc biên hạt, tạo xỉ hàn và làm suy giảm lớp màng bảo vệ tại vị trí mối nối. Cần tiến hành tẩy rửa hóa học bằng dung dịch axit hỗn hợp (Pickling) kết hợp đánh bóng cơ học, sau đó thực hiện passivation bề mặt để khôi phục hoàn toàn lớp màng oxit crom, chống rỗ bề mặt.
- Bù trừ giãn nở nhiệt: Với hệ thống ống inox dẫn lưu chất nhiệt độ cao, ứng suất nhiệt phát sinh có thể làm biến dạng hoặc nứt gãy mối nối. Kỹ sư cần thiết kế các khớp nối mềm, vòng co giãn (expansion loop) hoặc bố trí gối đỡ trượt hợp lý để hấp thụ lực giãn nở của vật liệu.
Ứng dụng thực tế và chế độ bảo dưỡng định kỳ
Nhờ ưu điểm vượt trội về độ bền cơ học, khả năng chịu nhiệt và tính trơ hóa học, cách nối ống inox chuẩn kỹ thuật được ứng dụng rộng rãi trong các nhà máy chế biến thực phẩm, đồ uống và dược phẩm – nơi yêu cầu độ vô trùng tuyệt đối và bề mặt nhám thấp Ra < 0.8 µm. Tương tự, trong các nhà máy hóa chất, hệ thống đường ống inox vi sinh đòi hỏi mối nối phải kín khít tuyệt đối dưới áp suất cao và môi trường axit ăn mòn mạnh.
Để duy trì hiệu suất hoạt động lâu dài, công tác bảo dưỡng định kỳ là không thể thiếu. Cần thường xuyên kiểm tra rò rỉ tại các mặt bích và mối hàn, đo đạc độ dày thành ống bằng sóng siêu âm tại các vùng khuỷu để phát hiện sớm hiện tượng ăn mòn cục bộ. Việc vệ sinh CIP (Cleaning in Place) bằng dung dịch kiềm và axit loãng theo chu kỳ giúp loại bỏ cặn bám, bảo vệ tối ưu cho toàn bộ hệ thống đường ống inox của nhà máy.
Kết luận về tiêu chuẩn kỹ thuật cách nối ống inox
Tóm lại, việc nắm vững và áp dụng đúng kỹ thuật trong cách nối ống inox đóng vai trò quyết định đến độ bền, tính thẩm mỹ và khả năng chống ăn mòn của toàn bộ hệ thống đường ống công nghiệp cũng như dân dụng. Mỗi phương pháp từ hàn TIG, nối ren đến dùng mặt bích đều đòi hỏi sự tuân thủ nghiêm ngặt về thông số kỹ thuật và quy trình thực hiện. Do đó, để đảm bảo chất lượng công trình đạt chuẩn tối ưu, việc lựa chọn đúng chủng loại vật tư inox chất lượng cao kết hợp cùng đơn vị gia công uy tín là yếu tố then chốt không thể bỏ qua.
Nguồn tham khảo tài liệu kỹ thuật: Tổ chức Tiêu chuẩn và Vật liệu Hoa Kỳ ASTM.

