
Tìm kiếm cách đánh bóng inox nhanh nhất luôn là mối quan tâm hàng đầu của các kỹ sư cơ khí và xưởng gia công nhằm tối ưu hóa thời gian sản xuất mà vẫn đảm bảo độ bóng gương sắc nét. Bề mặt inox sau khi gia công cắt laser hay hàn thường xuất hiện vết xỉn màu, xước dăm và lớp ô-xít cần được xử lý triệt để qua quy trình kỹ thuật chuẩn xác.
Trong bài viết này, chúng tôi sẽ chia sẻ phương pháp xử lý bề mặt chuyên sâu, giúp bạn nắm vững các bước thực hiện, lựa chọn vật tư mài phù hợp để nâng cao tính thẩm mỹ và độ bền cho sản phẩm inox của mình.
Đặc tính bề mặt inox và nguyên lý chọn vật liệu mài
Trong ngành cơ khí chế tạo, bề mặt vật liệu đóng vai trò quyết định đến tính thẩm mỹ và độ bền. Để áp dụng thành công cách đánh bóng inox nhanh nhất, người kỹ sư cần thấu hiểu sâu sắc bản chất vật liệu cũng như nguyên lý tương tác giữa dụng cụ và bề mặt kim loại. Với khối lượng riêng chuẩn khoảng 7.93 g/cm3 đối với dòng Austenitic, inox sở hữu cấu trúc mạng lập phương tâm diện mang lại độ bền kéo cao, khả năng chống ăn mòn vượt trội nhưng đồng thời cũng gây ra hiện tượng khó mài mòn do tính dai và dễ sinh nhiệt ma sát.
Phân loại inox và xác định độ nhám ban đầu
Quá trình gia công cơ khí như cắt laser, phay CNC hay chấn gấp thường để lại lớp xỉ hàn, bavia và độ nhám bề mặt ban đầu (chỉ số Ra) dao động từ 3.2 đến 6.3 micromet. Việc nắm rõ đặc tính của từng mác thép là bước tiên quyết:
- SUS 304: Độ cứng khoảng 150-200 HV, độ dẻo cao, là vật liệu phổ biến nhất, dễ đánh bóng nếu kiểm soát tốt nhiệt độ ma sát để tránh biến cứng bề mặt.
- SUS 201: Chứa hàm lượng Mangan cao hơn, độ cứng lớn hơn 304 (khoảng 220 HV), chịu mài mòn tốt nhưng dễ bị oxy hóa hơn trong môi trường axit.
- SUS 316: Chứa 2-3% Molypden, chống ăn mòn cực tốt trong môi trường biển, độ dai cao đòi hỏi lực mài lớn hơn khi xử lý thô.
Nguyên lý chọn hạt mài và hợp chất đánh bóng
Để đạt hiệu quả tối ưu theo cách đánh bóng inox nhanh nhất, nguyên tắc cốt lõi là phải tuân thủ tiến trình chuyển đổi kích thước hạt mài từ thô đến tinh. Không thể nhảy cóc các bước vì sẽ để lại các vết xước sâu khó xử lý. Bắt đầu với nhám đắp hoặc đĩa nhám zirconia (độ hạt P60 – P120) để phá vỡ lớp oxit và làm phẳng bề mặt, sau đó nâng dần lên các bước trung gian P240, P400, P800 và kết thúc ở nhám mịn P1500 – P2000.
Bên cạnh vật liệu mài cơ học, vai trò của các hợp chất đánh bóng (thường gọi là lơ) là nhân tố quyết định để đạt độ bóng gương (Mirror Finish). Lơ xanh (thường chứa oxit crom) có độ bám dính cao, chuyên dùng trong giai đoạn đánh bóng trung gian để xóa bỏ các vết xước nhỏ từ nhám. Trong khi đó, lơ trắng (chứa oxit nhôm hoặc silica siêu mịn) có độ cắt thấp nhưng khả năng làm sáng bóng tuyệt vời, giúp bề mặt inox đạt độ phản chiếu tối đa, hoàn thiện chu trình xử lý bề mặt một cách chuyên nghiệp và tiết kiệm thời gian nhất.
Quy trình và thông số kỹ thuật cách đánh bóng inox nhanh nhất
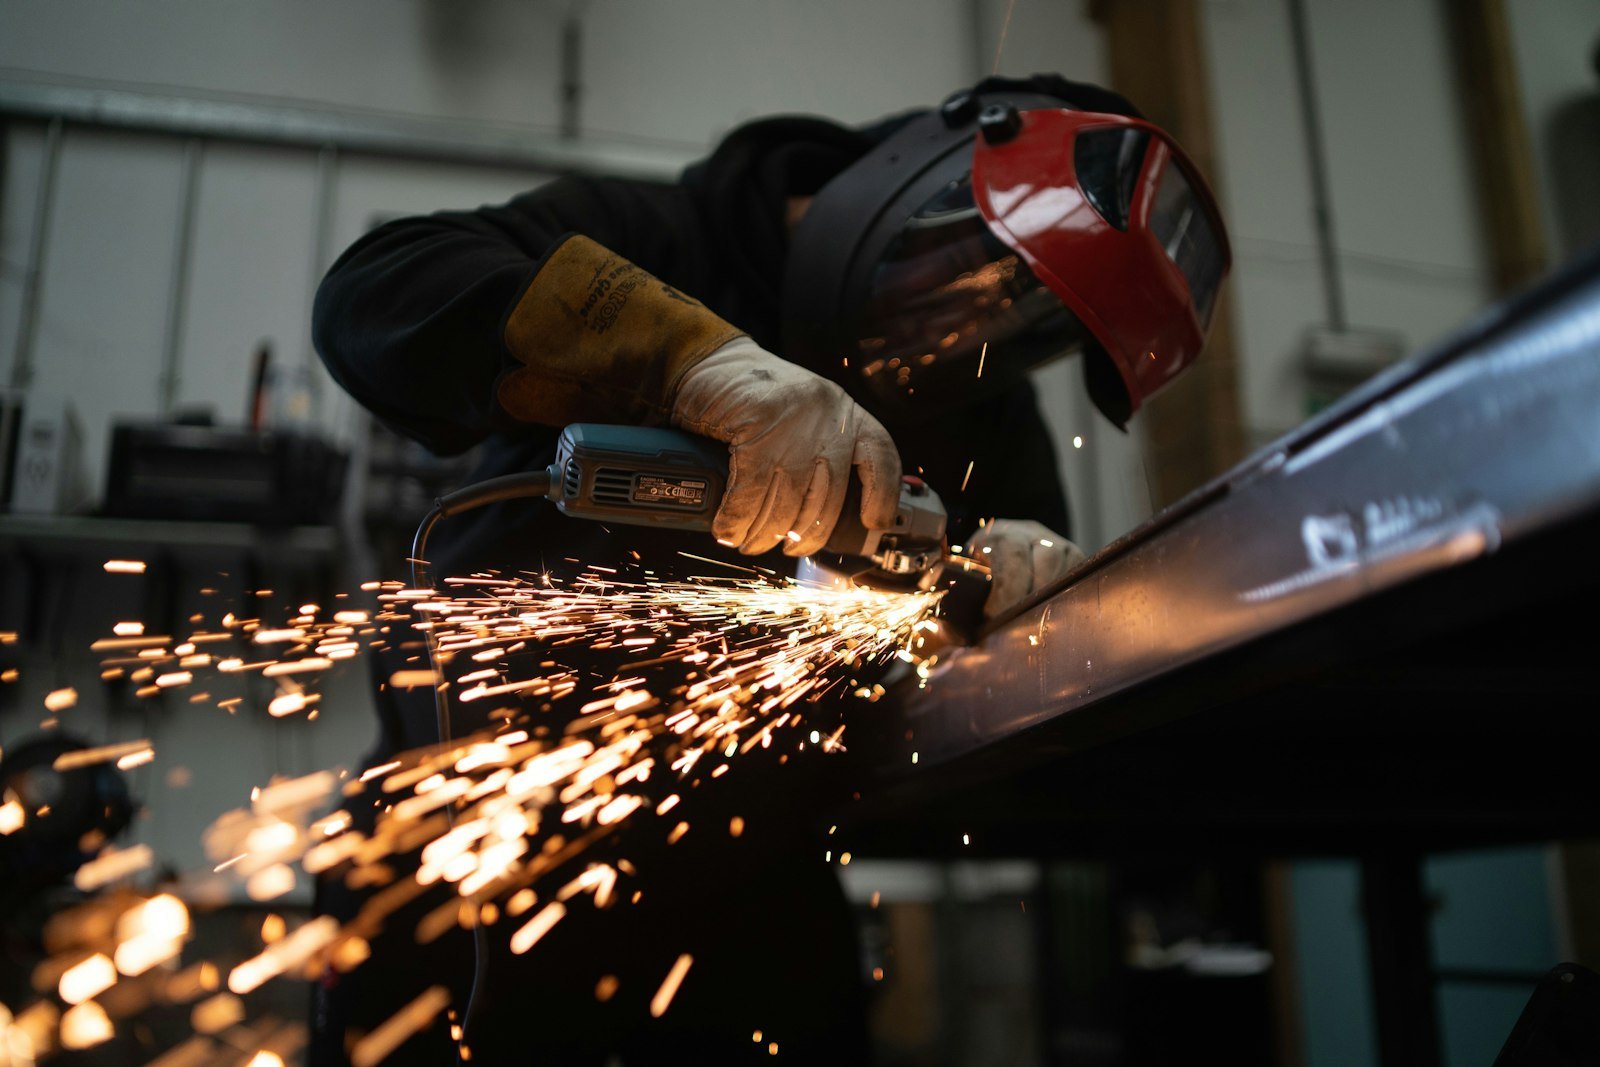
Để thực hiện cách đánh bóng inox nhanh nhất và đạt hiệu quả bề mặt tối ưu, kỹ thuật viên cơ khí cần tuân thủ nghiêm ngặt quy trình đa cấp độ. Thép không gỉ, với khối lượng riêng tiêu chuẩn khoảng 7.93 g/cm3 (đối với dòng Austenitic như SUS 304), sở hữu độ bền kéo và độ cứng khá cao, đòi hỏi phương pháp gia công chuẩn xác để vừa tiết kiệm thời gian, vừa không làm biến dạng nhiệt chi tiết.
Quy trình gia công 4 bước chuẩn kỹ thuật
- Bước 1: Phá thô bề mặt
Sử dụng đai nhám Zirconia hoặc Ceramic có độ hạt P80 – P120 chạy trên máy mài đai nhám với tốc độ cao. Mục đích chính là loại bỏ nhanh chóng các đường bavia, xỉ hàn, vết cắt Plasma và khuyết tật sâu trên bề mặt phôi. Ưu điểm là tốc độ bóc tách vật liệu cực nhanh, tuy nhiên nhược điểm là để lại các vết xước sâu, đòi hỏi kỹ thuật tì đè đều tay để tránh tạo vết lõm cục bộ trên kết cấu. - Bước 2: Mài trung gian làm phẳng
Chuyển sang dải nhám có độ hạt mịn hơn từ P240 – P400. Bước này nhằm xóa sạch toàn bộ vết xước thô từ bước trước, làm phẳng đều bề mặt phôi inox. Quá trình này giúp giảm độ nhám ban đầu (Ra) xuống mức trung bình, tạo nền tảng vững chắc cho các công đoạn làm bóng tinh vi tiếp theo. - Bước 3: Đánh bóng mịn bằng bánh nỉ và xơ dừa
Sử dụng bánh nỉ hoặc bánh xơ dừa kết hợp cùng sáp đánh bóng chuyên dụng (thường là lơ xanh hoặc lơ hồng). Ở giai đoạn này, ma sát cơ học kết hợp với hợp chất đánh bóng sẽ san phẳng các vết xước vi mô, mang lại độ mờ satin hoặc độ bóng sáng mờ tùy thuộc vào lực ép và thời gian gia công của thợ cơ khí. - Bước 4: Đánh bóng gương hoàn thiện
Đây là bước quyết định tính thẩm mỹ cao nhất của cách đánh bóng inox nhanh nhất. Kỹ thuật viên sử dụng bánh vải bò kết hợp với lơ trắng (Aluminium Oxide) hoạt động ở tốc độ tối ưu 2500 vòng/phút. Tốc độ này tạo ra nhiệt lượng vừa đủ để làm mềm sáp và dàn đều hạt mài siêu mịn, giúp bề mặt inox đạt độ phản chiếu như gương (độ bóng gương đạt chuẩn kỹ thuật Ra < 0.1 µm).
Việc áp dụng đúng các thông số kỹ thuật và trình tự trên không chỉ giúp rút ngắn thời gian thi công đáng kể mà còn duy trì độ bền cơ học, giữ vững khả năng chống ăn mòn tự nhiên của lớp màng thụ động trên bề mặt vật liệu.
Lưu ý quan trọng để tối ưu hóa hiệu suất và tuổi thọ bề mặt
Trong quá trình gia công cơ khí chính xác, việc áp dụng cách đánh bóng inox nhanh nhất đòi hỏi kỹ thuật viên không chỉ nắm vững quy trình mà còn phải tuân thủ nghiêm ngặt các nguyên tắc kỹ thuật để bảo vệ vật liệu. Inox (thép không gỉ) có hệ số dẫn nhiệt kém hơn thép carbon thông thường (ví dụ: thép không gỉ austenitic dòng 304 có độ dẫn nhiệt khoảng 16.2 W/m·K ở 100°C), dẫn đến việc nhiệt lượng dễ bị tích tụ cục bộ tại điểm tiếp xúc ma sát. Với khối lượng riêng trung bình đạt khoảng 7.93 g/cm³, bất kỳ sai sót nào trong thao tác cơ học đều có thể gây biến đổi cấu trúc tế vi bề mặt. Dưới đây là những lưu ý cốt lõi từ chuyên gia giúp tối ưu hóa hiệu suất gia công và kéo dài tuổi thọ bề mặt sản phẩm.
Kiểm soát thông số cơ học và nhiệt động lực học
Khi thực hiện mài và đánh bóng, việc kiểm soát lực tì và tốc độ vòng quay (RPM) của máy mài đóng vai trò quyết định. Lực tì quá mạnh kết hợp với tốc độ vòng quay vượt mức giới hạn (thường trên 3000 RPM đối với bánh nỉ hoặc lơ đánh bóng) sẽ tạo ra nhiệt độ ma sát cao, làm oxy hóa lớp crôm oxit bảo vệ tự nhiên trên bề mặt inox, gây ra hiện tượng cháy bề mặt (vết ố vàng hoặc xém đen). Kỹ thuật viên cần duy trì lực tì ổn định, kết hợp sử dụng các loại dung dịch làm mát chuyên dụng hoặc sáp bôi trơn nhằm giải phóng nhiệt lượng nhanh chóng, giảm thiểu tối đa hiện tượng biến dạng nhiệt và ứng suất dư.
Quy trình hậu xử lý và bảo vệ bề mặt cơ khí
Sau khi hoàn tất công đoạn đánh bóng, bước vệ sinh bề mặt là cực kỳ quan trọng để loại bỏ hoàn toàn các hợp chất đánh bóng thừa (lơ sáp, hạt mài mòn vi lượng). Việc lưu cữu các tạp chất này lâu ngày sẽ gây ăn mòn điểm (pitting corrosion) trên bề mặt inox. Nên sử dụng dung môi hữu tính chuyên dụng hoặc phủ bột talc để hút sạch dầu mỡ dư thừa. Cuối cùng, để bảo vệ thành phẩm khỏi các tác động cơ học trong quá trình vận chuyển và lắp ráp, cần tiến hành dán phủ một lớp màng PE chống trầy xước có độ bám dính tiêu chuẩn. Việc tuân thủ đồng bộ các lưu ý trên không chỉ giúp hiện thực hóa cách đánh bóng inox nhanh nhất mà còn đảm bảo độ bền cơ học và tính thẩm mỹ cao nhất cho vật liệu.
Kết luận về phương pháp đánh bóng inox hiệu quả
Tóm lại, việc áp dụng đúng quy trình và thông số kỹ thuật chính là cách đánh bóng inox nhanh nhất, giúp tối ưu hóa thời gian thi công mà vẫn đảm bảo độ bóng gương hoàn hảo cùng khả năng chống ăn mòn tối đa cho vật liệu. Thành công của quá trình này phụ thuộc lớn vào sự am hiểu về đặc tính bề mặt và việc lựa chọn vật liệu mài phù hợp.
Vì vậy, việc đầu tư vào hệ thống vật tư inox chất lượng cao kết hợp cùng việc hợp tác với các đơn vị gia công cơ khí uy tín đóng vai trò quyết định, đảm bảo tính thẩm mỹ, độ bền vượt trội và giá trị kinh tế lâu dài cho mọi công trình.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép không gỉ Thế giới.

