
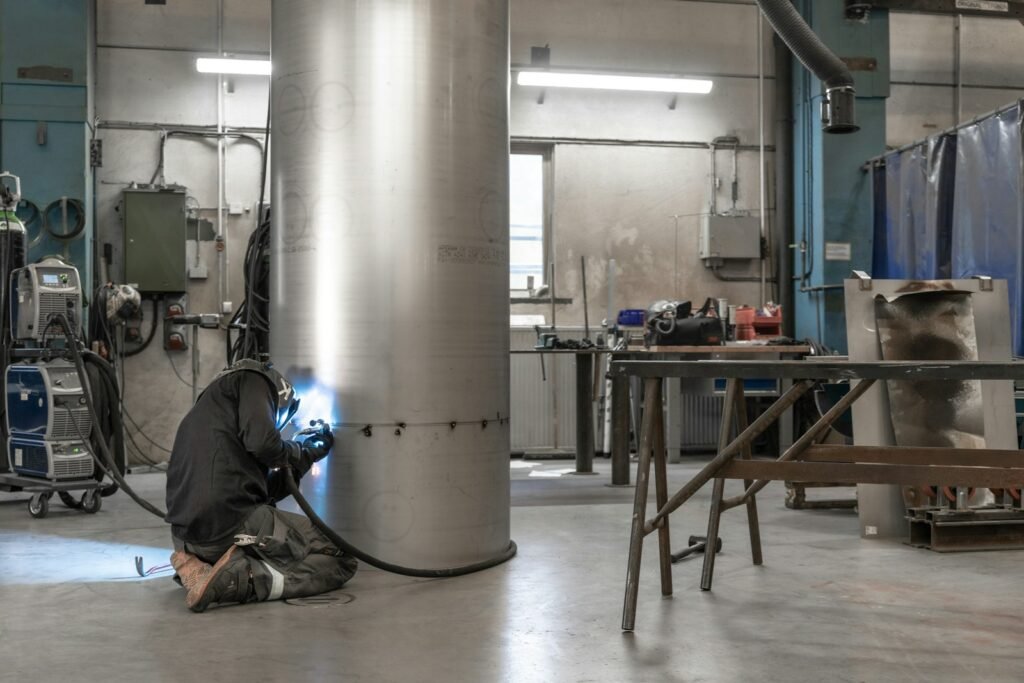
Cách đánh bóng inox bị xước là kỹ thuật quan trọng trong gia công cơ khí nhằm phục hồi độ sáng bóng và bảo vệ bề mặt vật liệu khỏi sự ăn mòn. Khi các bề mặt thép không gỉ xuất hiện vết trầy xước do va đập hoặc quá trình chế tạo, việc áp dụng sai phương pháp có thể làm trầm trọng thêm tình trạng hỏng hóc, ảnh hưởng trực tiếp đến tính thẩm mỹ và tuổi thọ của sản phẩm hoàn thiện.
Dưới góc độ kỹ thuật vật liệu, để xử lý triệt để các khuyết tật bề mặt này, chúng ta cần thấu hiểu cấu trúc màng oxit thụ động của inox cũng như nắm vững nguyên lý chọn độ nhám vật liệu mài. Bài viết này sẽ cung cấp cho kỹ sư và thợ cơ khí quy trình chuẩn xác, thông số kỹ thuật chi tiết giúp tối ưu hóa chất lượng bề mặt inox sau khi gia công.
Đặc tính bề mặt và nguyên lý xử lý vết xước trên inox
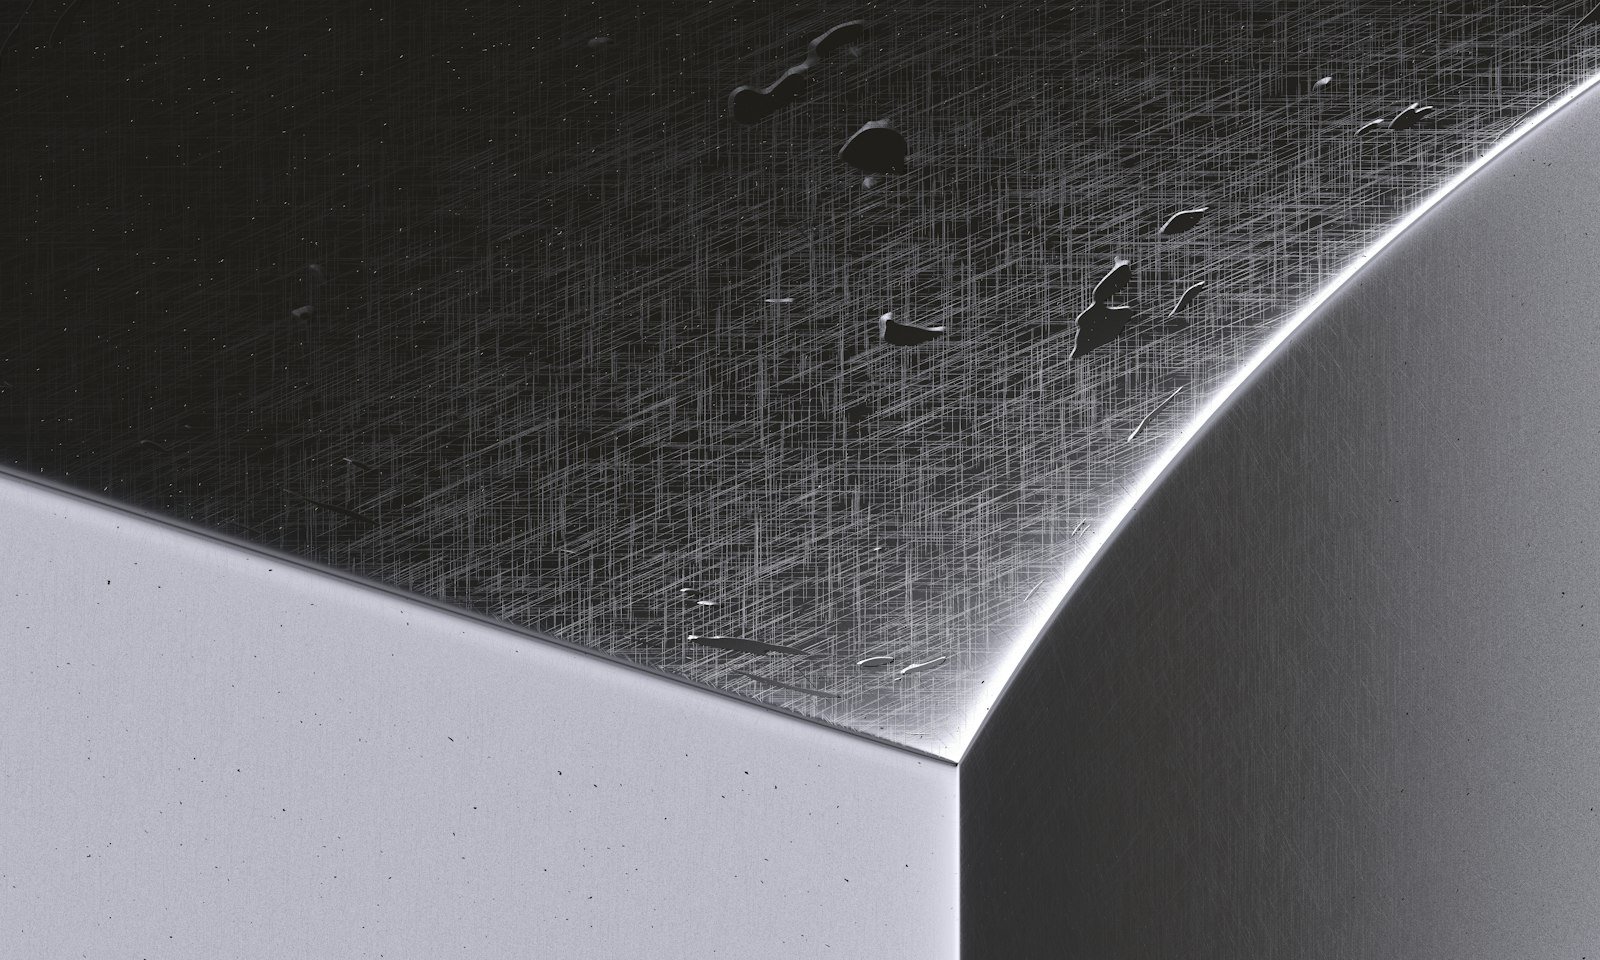
Khi áp dụng cách đánh bóng inox bị xước, kỹ sư vật liệu cần hiểu rõ bản chất cơ học bề mặt và cấu trúc vi mô của thép không gỉ. Inox đạt khả năng chống ăn mòn nhờ lớp màng oxit thụ động, chủ yếu là Cr2O3 (Crom(III) oxit) tự hình thành khi Crom tiếp xúc với oxy. Khi bề mặt bị trầy xước, lớp màng bảo vệ này bị phá hủy cục bộ, đòi hỏi quá trình xử lý cơ học kết hợp tái tạo hóa học hoặc tự thụ động hóa.
Phân tích độ sâu vết xước và lựa chọn cấp độ hạt mài
Hiệu quả của việc xử lý phụ thuộc hoàn toàn vào việc đánh giá chính xác chiều sâu khuyết tật. Các vết xước nông dưới 0.05 mm có thể dùng giấy nhám mịn cấp độ P800 đến P1500. Đối với vết xước sâu, quy trình cách đánh bóng inox bị xước bắt buộc phải bắt đầu bằng các hạt mài thô (P60, P120) để mài phẳng biên dạng, sau đó chuyển dần lên hạt trung bình (P240, P400) và kết thúc bằng hạt tinh (P800-P2000) hoặc lơ đánh bóng chuyên dụng.
Ảnh hưởng của mác inox và nguyên tắc xử lý bề mặt
Độ cứng và cấu trúc tinh thể của từng mác vật liệu quyết định trực tiếp đến lực ép và tốc độ quay của máy mài:
- SUS 304: Có độ giãn dài tốt, độ bền kéo khoảng 520 MPa, tỷ trọng 7.93 g/cm3, rất phổ biến trong thiết bị gia dụng và y tế, dễ gia công bề mặt.
- SUS 201: Chứa hàm lượng Mangan cao hơn, độ cứng cơ học lớn hơn SUS 304 nhưng khả năng chống ăn mòn kém hơn, đòi hỏi kiểm soát nhiệt ma sát tránh biến cứng bề mặt.
- SUS 316: Nhờ bổ sung nguyên tố Molypden (Mo), mác này có độ dẻo dai cao và khả năng chống rỗ tốt, bề mặt cứng hơn đòi hỏi lực đánh bóng lớn hơn.
Nguyên tắc kỹ thuật cốt lõi là luôn mài song song theo thớ xước nguyên bản (hairline) để duy trì độ đồng nhất quang học. Nếu muốn nâng cấp thẩm mỹ, kỹ thuật viên có thể chuyển đổi toàn bộ bề mặt sang dạng bóng gương (BA/HL) bằng cách triệt tiêu hoàn toàn các vết xước định hướng qua nhiều bước nỉ đánh bóng kết hợp sáp lơ.
Quy trình từng bước và thông số kỹ thuật đánh bóng inox
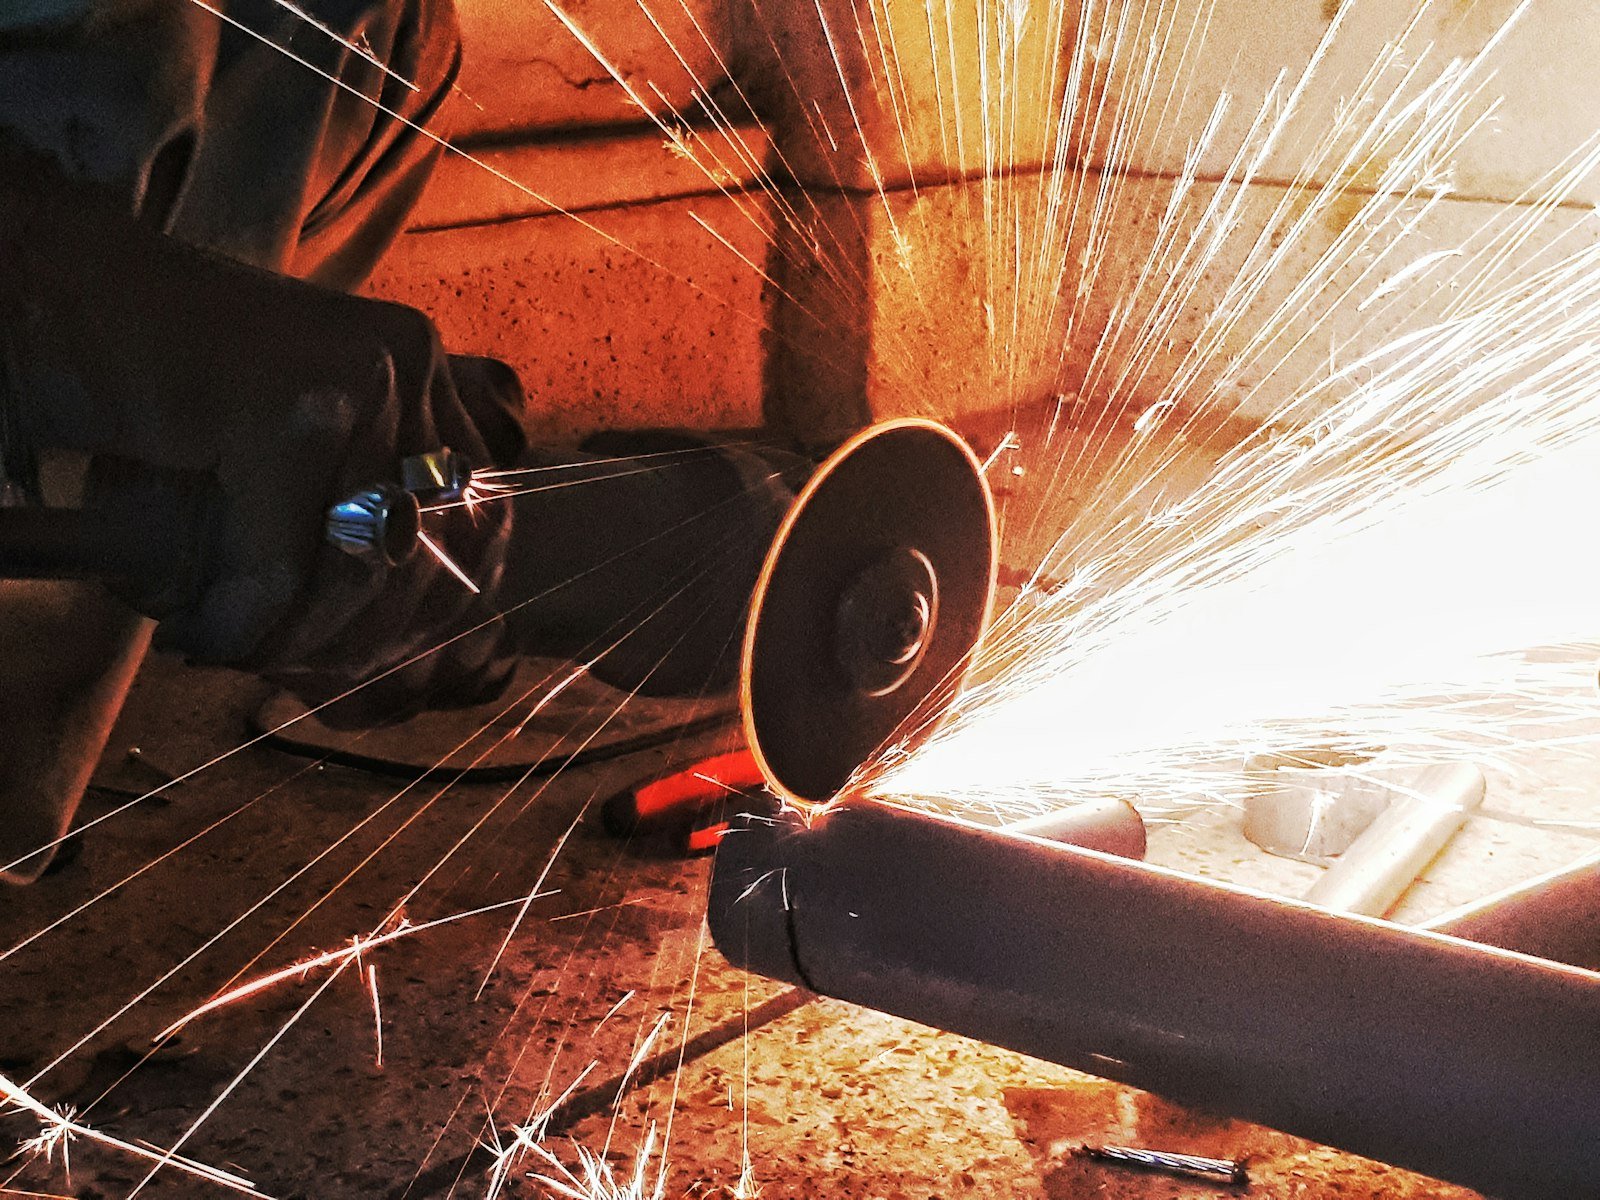
Trong quy trình xử lý và thực hiện cách đánh bóng inox bị xước, việc tuân thủ nghiêm ngặt các thông số kỹ thuật là chìa khóa quyết định chất lượng bề mặt vật liệu. Inox là hợp kim có độ bền cơ học cao, với tỷ trọng tiêu chuẩn khoảng 7.93 g/cm3 (đối với mác thép phổ biến như SUS 304). Do đó, quá trình gia công cơ học đòi hỏi sự đồng đều về lực ép và tốc độ vòng quay để tránh làm biến dạng nhiệt cục bộ. Dưới đây là quy trình chuẩn kỹ thuật gồm 4 bước:
1. Quy trình các bước đánh bóng kỹ thuật
- Bước 1: Làm sạch bề mặt. Trước khi áp dụng bất kỳ cách đánh bóng inox bị xước nào, bề mặt vật liệu phải được tẩy sạch dầu mỡ, bụi bẩn và lớp oxit bám dính bằng dung môi chuyên dụng hoặc dung dịch kiềm nhẹ. Bước này giúp hạt m tiếp xúc trực tiếp với kim loại nền, nâng cao hiệu suất cắt gọt.
- Bước 2: Phá bỏ vết xước sâu. Sử dụng đĩa nhám đắp hoặc nhám xếp có độ hạt từ grit 80 đến 120 kết hợp với máy mài cầm tay. Ở bước này, kỹ thuật viên cần di chuyển đều tay theo một hướng để triệt tiêu hoàn toàn các vết xước sâu ban đầu, tạo ra một mặt phẳng nhám đồng nhất.
- Bước 3: Mài mịn tăng dần độ nhám. Đây là công đoạn trung gian cốt lõi để xóa các vết mài thô từ bước trước. Quá trình mài được thực hiện tuần tự qua các cấp hạt nhám mịn dần gồm 240, 320, 400 đến 600. Việc chuyển đổi cấp hạt liên tục giúp giảm dần độ sâu vết mài, chuẩn bị bề mặt hoàn hảo cho bước đánh bóng gương hoặc bóng mờ.
- Bước 4: Đánh bóng tinh hoàn thiện. Sử dụng bánh vải cotton hoặc bánh nỉ kết hợp với lơ đánh bóng (sáp xanh hoặc sáp trắng chuyên dụng). Tốc độ trục chính của máy đánh bóng cần được duy trì ở mức tối ưu từ 1800 đến 2400 vòng/phút để tạo ma sát nhiệt vừa đủ giúp sáp phát huy tác dụng làm bóng sâu.
Ưu điểm lớn nhất của quy trình từng bước này là khả năng bóc tách lớp kim loại tối thiểu nhưng vẫn loại bỏ triệt để khuyết tật bề mặt. Nhược điểm là đòi hỏi thợ vận hành phải có tay nghề cao để kiểm soát lực tỳ, tránh hiện tượng lồi lõm cục bộ làm mất độ phẳng hình học của sản phẩm cơ khí.
Lưu ý kỹ thuật và kiểm tra chất lượng sau khi đánh bóng
Trong quy trình hoàn thiện bề mặt cơ khí, việc áp dụng đúng cách đánh bóng inox bị xước chưa phải là tất cả; giai đoạn kiểm tra chất lượng và bảo quản sau gia công đóng vai trò quyết định đến độ bền và tính thẩm mỹ lâu dài của sản phẩm. Inox, với tỷ trọng trung bình khoảng 7.93 g/cm3 (đối với mác thép phổ biến như SUS 304), sở hữu lớp màng oxit thụ động bảo vệ tự nhiên. Tuy nhiên, lớp màng này rất dễ bị tổn hại nếu các thông số kỹ thuật trong công đoạn xử lý cuối không được kiểm soát nghiêm ngặt.
Kiểm soát thông số vận hành và vệ sinh bề mặt
Trong quá trình hoàn thiện, kỹ thuật viên cần đặc biệt chú ý kiểm soát lực tì tay và tốc độ vòng quay của máy mài. Lực tì quá mạnh kết hợp với tốc độ quay vượt ngưỡng (thường trên 3000 vòng/phút đối với bánh nỉ) sẽ sinh ra nhiệt lượng lớn do ma sát. Nhiệt độ cao cục bộ này dễ làm cháy bề mặt inox, gây ra hiện tượng biến màu ngả vàng hoặc xanh, phá hủy cấu trúc tinh thể và làm giảm khả năng chống ăn mòn của vật liệu. Do đó, việc duy trì lực tì đều tay và sử dụng tốc độ phù hợp là nguyên tắc bắt buộc.
Sau khi hoàn tất việc loại bỏ các vết xước, bề mặt vật liệu thường còn bám lại các hạt lơ đánh bóng (compound) dư thừa. Việc vệ sinh sạch sẽ lớp hợp chất này là cực kỳ quan trọng. Chúng ta nên sử dụng dung dịch kiềm nhẹ hoặc cồn công nghiệp kết hợp với khăn microfiber sạch để loại bỏ hoàn toàn dầu mỡ và tạp chất hóa học. Nếu để dung dịch đánh bóng bám lâu ngày, chúng có thể gây rỗ bề mặt cục bộ do hiện tượng ăn mòn điện hóa.
Kiểm tra chất lượng và phương pháp bảo quản
Để đánh giá chính xác chất lượng bề mặt sau khi áp dụng cách đánh bóng inox bị xước, các kỹ sư cơ khí thường sử dụng thiết bị đo độ bóng (Glossmeter) nhằm kiểm tra độ phản chiếu của ánh sáng theo các tiêu chuẩn kỹ thuật quốc gia và quốc tế. Đồng thời, cần kiểm tra độ nhám bề mặt (thông số Ra) để đảm bảo đáp ứng yêu cầu khắt khe của ngành thực phẩm, y tế hoặc kiến trúc.
- Kiểm tra bằng thiết bị chuyên dụng: Dùng Glossmeter để đo góc phản xạ quang học, đảm bảo độ bóng đạt chỉ số yêu cầu từ 60 gloss đến trên 90 gloss tùy theo cấp độ gương.
- Kiểm tra quang học trực quan: Quan sát dưới ánh sáng góc nghiêng 45 độ để đảm bảo không còn vết xước dăm hay vết lượn sóng do thao tác không đều tay.
- Bảo quản thành phẩm: Tiến hành dán màng PE bảo vệ chống xước hoặc phủ một lớp dầu chống gỉ chuyên dụng lên bề mặt inox vừa gia công trong quá trình lưu kho và vận chuyển.
Việc tuân thủ chặt chẽ các quy chuẩn kỹ thuật từ khâu xử lý đến khâu kiểm tra và bảo quản sẽ giúp tối ưu hóa tuổi thọ của sản phẩm, duy trì vẻ đẹp sáng bóng bền vững cho vật liệu inox trong mọi điều kiện môi trường làm việc khắc nghiệt.
Kết luận về phương pháp xử lý bề mặt thép không gỉ
Việc nắm vững cách đánh bóng inox bị xước theo đúng quy trình kỹ thuật chuẩn chuyên gia đóng vai trò quyết định trong việc khôi phục hoàn toàn độ bóng gương và bảo vệ cấu trúc bề mặt vật liệu. Từ khâu lựa chọn vật liệu mài, kiểm soát tốc độ vòng quay đến kỹ thuật đánh bóng tinh, mỗi công đoạn đều đòi hỏi sự chính xác tuyệt đối để loại bỏ tận gốc khuyết điểm mà không làm tổn hại đến lớp màng thụ động của inox.
Để đảm bảo độ bền vượt trội và tính thẩm mỹ cao nhất cho các sản phẩm cơ khí, kỹ sư và người sử dụng luôn cần chú trọng đầu tư đúng mức vào chất lượng vật tư inox ban đầu, đồng thời lựa chọn các đơn vị gia công uy tín, có chuyên môn sâu trong xử lý bề mặt kim loại.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép Không Gỉ Thế Giới (worldstainless).

