
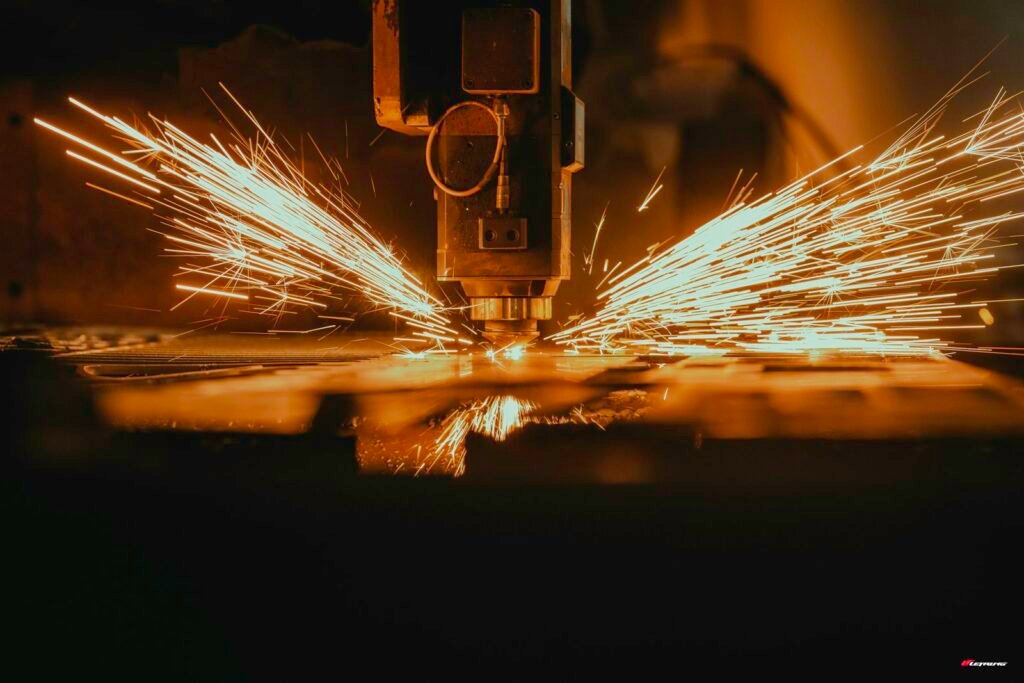
Trong ngành gia công cơ khí chính xác, cách chỉnh máy cắt laser đóng vai trò quyết định đến chất lượng bề mặt và độ sắc nét của đường cắt trên các tấm thép không gỉ. Việc thiết lập sai lệch các thông số kỹ thuật không chỉ làm tăng lượng bavia, cháy cạnh mà còn gây lãng phí vật tư và giảm tuổi thọ thấu kính quang học.
Bài viết này sẽ chia sẻ quy trình chuẩn kỹ thuật từ chuyên gia vật liệu, giúp bạn tối ưu hóa các bước thiết lập nguồn sáng, tiêu cự và áp lực khí phụ trợ để đạt hiệu suất gia công cao nhất.
Nguyên lý và các yếu tố ảnh hưởng khi thực hiện cách chỉnh máy cắt laser
Trong lĩnh vực gia công cơ khí chính xác, việc áp dụng đúng cách chỉnh máy cắt laser đóng vai trò quyết định đến chất lượng bề mặt mạch cắt và độ bền của sản phẩm. Inox (thép không gỉ) là vật liệu có độ phản quang cao, hệ số dẫn nhiệt thấp và tỷ trọng đặc trưng khoảng 7.93 g/cm3 (đối với mác phổ thông). Do đó, quá trình thiết lập thông số đòi hỏi kỹ thuật viên phải nắm vững nguyên lý quang học và các yếu tố vật lý tác động trực tiếp lên vũng chảy của kim loại.
Xác định đặc tính vật liệu và hiệu chuẩn quang học ban đầu
Trước khi tiến hành cách chỉnh máy cắt laser, bước đầu tiên và quan trọng nhất là xác định chính xác độ dày và mác thép không gỉ, ví dụ như SUS304 hay SUS316. Mỗi mác thép sẽ có thành phần hợp kim (Cr, Ni, Mo) khác nhau, ảnh hưởng trực tiếp đến điểm nóng chảy và khả năng hấp thụ bước sóng của tia laser sợi quang (Fiber Laser). Tiếp theo, kỹ thuật viên bắt buộc phải thực hiện hiệu chuẩn tâm tia laser (beam alignment) thông qua hệ thống gương phản xạ và đầu cắt. Việc này đảm bảo chùm tia đi đúng tâm thấu kính, tránh hiện tượng tán xạ gây suy hao công suất và làm lệch hướng cắt trên bề mặt tấm inox.
Kiểm tra phần cứng và cân đối công suất nguồn phát
Một yếu tố cốt lõi khác trong cách chỉnh máy cắt laser là công tác kiểm tra và bảo dưỡng phần cứng. Cụ thể:
- Hệ thống thấu kính bảo vệ và đầu nozzle (béc cắt) phải được kiểm tra thường xuyên, làm sạch bằng dung dịch chuyên dụng để loại bỏ muội than và bụi kim loại bám dính, ngăn chặn tình trạng cháy thấu kính.
- Đánh giá và thiết lập công suất nguồn phát quang (Fiber Source) sao cho tương thích hoàn hảo với tốc độ di chuyển của đầu cắt (cutting speed). Nếu công suất quá thấp so với tốc độ, tia cắt không thấu qua vật liệu; ngược lại, công suất quá cao kết hợp tốc độ chậm sẽ làm rộng mạch cắt, sinh ra bavia nhiệt và xỉ bám nhiều ở mặt đáy.
Việc kiểm soát chặt chẽ các yếu tố trên không chỉ giúp tối ưu hóa cách chỉnh máy cắt laser mà còn kéo dài tuổi thọ thiết bị, giảm thiểu tối đa hiện tượng oxy hóa cạnh cắt khi gia công các dòng inox cao cấp.
Quy trình thiết lập thông số và tiêu cự trong cách chỉnh máy cắt laser
Trong quy trình gia công cơ khí chính xác, việc thực hiện đúng cách chỉnh máy cắt laser đóng vai trò quyết định đến chất lượng bề mặt mép cắt của vật liệu Inox (với tỷ trọng tiêu chuẩn khoảng 7.93 g/cm3). Để giảm thiểu tối đa tình trạng bavia, xỉ bám và đảm bảo độ bóng cạnh, kỹ thuật viên cần nắm vững quy trình thiết lập thông số và tiêu cự theo một trình tự chuẩn hóa.
1. Cài đặt vị trí tiêu cự (focus position)
Vị trí điểm hội tụ của chùm tia laser trên bề mặt tấm kim loại là yếu tố cốt lõi trong cách chỉnh máy cắt laser. Đối với vật liệu inox mỏng (dưới 3mm), kỹ thuật viên cần cài đặt vị trí tiêu cự dương (positive focus) nằm phía trên hoặc ngay bề mặt tôn để tạo ra vết cắt mảnh và tốc độ cao. Ngược lại, khi gia công inox dày (từ 4mm đến trên 12mm), bắt buộc phải sử dụng tiêu cự âm (negative focus) với điểm hội tụ nằm sâu bên trong vật liệu. Tiêu cự âm giúp chùm tia phân bố năng lượng rộng hơn ở phần gốc vết cắt, tạo không gian cho dòng khí trợ thổi bay kim loại lỏng dễ dàng.
2. Điều chỉnh lưu lượng và áp suất khí trợ cắt
Lựa chọn loại khí và áp suất phù hợp là bước không thể thiếu. Khi cắt thép carbon, oxy (O2) thường được dùng để tận dụng phản ứng tỏa nhiệt, nhưng với inox, chúng ta phải sử dụng khí trơ là Nitơ (N2) có độ tinh khiết cao (thường từ 99.99% trở lên) hoặc khí nén sạch để chống oxy hóa mép cắt, giữ nguyên màu trắng sáng đặc trưng. Áp suất khí N2 phải được duy trì ở mức cao (từ 1.2 đến 2.0 MPa tùy độ dày) nhằm đẩy nhanh xỉ ra khỏi rãnh cắt hẹp.
3. Thiết lập tần số xung (frequency) và duty cycle
Để tránh tình trạng quá nhiệt mép cắt gây biến dạng nhiệt hoặc cháy cạnh inox, việc tối ưu hóa tần số xung và chu kỳ làm việc (duty cycle) là vô cùng cần thiết. Tần số cao kết hợp duty cycle hợp lý giúp kiểm soát năng lượng truyền vào phôi, tạo ra các đường cắt mịn màng.
4. Chạy thử nghiệm đoạn ngắn (dry run)
Trước khi đưa vào sản xuất hàng loạt, bước kiểm tra cuối cùng trong cách chỉnh máy cắt laser là chạy thử nghiệm đoạn ngắn hoặc chế độ dry run không bật nguồn laser. Thao tác này giúp kiểm tra biên dạng đường cắt, khoảng cách đầu cắt với bề mặt tôn (thông qua cảm biến điện dung capacitive height sensor), đảm bảo an toàn tuyệt đối và độ chính xác hình học cho sản phẩm gia công.
Lưu ý kỹ thuật nâng cao và khắc phục lỗi thường gặp
Trong quá trình vận hành thực tế, việc áp dụng đúng cách chỉnh máy cắt laser là chưa đủ để triệt tiêu hoàn toàn các lỗi bề mặt, đặc biệt khi gia công thép không gỉ (vật liệu có tỷ trọng trung bình khoảng 7.93 g/cm3 với độ dẫn nhiệt thấp). Kỹ sư cơ khí cần nắm vững các kỹ thuật xử lý chuyên sâu và bảo dưỡng thiết bị để đảm bảo chất lượng thành phẩm đạt chuẩn kỹ thuật khắt khe nhất.
Khắc phục lỗi bavia và cháy cạnh do oxy hóa
Hiện tượng bavia dưới đáy mép cắt thường xuất hiện khi năng lượng nhiệt tập trung quá mức hoặc lực đẩy của dòng khí không đủ để thổi bay xỉ kim loại lỏng. Để khắc phục triệt để, kỹ thuật viên có thể áp dụng cách chỉnh máy cắt laser bằng cách tăng dần áp suất khí hỗ trợ (thường dùng Nitơ tinh khiết từ 15 đến 20 bar cho inox) hoặc giảm tốc độ cắt xuống 5-10%. Việc giảm tốc độ giúp vũng hàn hấp thụ nhiệt lượng ổn định hơn, kết hợp với dòng khí áp cao sẽ thổi sạch xỉ ở đáy.
Đối với lỗi cạnh cắt bị cháy đen hoặc bám oxit, nguyên nhân chủ yếu do sử dụng khí O2 không đúng mục đích hoặc do tiêu cự lệch khiến mật độ năng lượng bề mặt bị tán xạ. Khi cắt inox, tuyệt đối phải sử dụng khí trơ (Nitơ) để tránh phản ứng oxy hóa. Nếu tiêu cự bị lệch khỏi bề mặt tấm vật liệu (dao động quá giới hạn cộng trừ 0.5mm), chùm tia sẽ làm cháy vùng biên. Cần hiệu chỉnh lại tâm tia (nozzle centering) và kiểm tra lại khoảng cách capacitive sensor (cảm biến điện dung) để mỏ cắt luôn giữ khoảng cách chuẩn xác so với bề mặt tấm inox.
Bảo dưỡng định kỳ và kiểm tra cơ khí
Độ chính xác của quá trình gia công phụ thuộc lớn vào trạng thái vật lý của máy. Kỹ sư cần thường xuyên thực hiện các bước kiểm tra sau:
- Kiểm tra độ phẳng của bàn cắt: Bàn cắt bị cong vênh hoặc bám xỉ lâu ngày sẽ làm thay đổi khoảng cách giữa béc cắt và phôi, dẫn đến lỗi mất tiêu cự cục bộ.
- Kiểm tra khoảng cách capacitive sensor: Cảm biến điện dung cần được hiệu chuẩn dòng điện định kỳ để duy trì khoảng cách không đổi (thường từ 0.8mm đến 1.5mm tùy độ dày).
- Bảo dưỡng hệ thống làm mát bằng nước và bộ lọc khí nén: Nước làm mát nguồn laser cần giữ nhiệt độ ổn định (22-25 độ C) để bảo vệ buồng cộng hưởng quang học. Bộ lọc khí nén phải được xả nước thường xuyên nhằm ngăn chặn dầu và hơi ẩm bám lên thấu kính bảo vệ (protecting lens), nguyên nhân gây suy hao công suất chùm tia và cháy kính.
Kết luận về quy trình chỉnh máy cắt laser tối ưu
Tóm lại, việc nắm vững cách chỉnh máy cắt laser là chìa khóa quyết định chất lượng bề mặt cắt trên vật liệu thép không gỉ, giúp tối ưu hóa công suất, tốc độ và áp lực khí trợ giúp để giảm thiểu tối đa tình trạng bavia. Quá trình này đòi hỏi kỹ thuật viên phải kết hợp linh hoạt giữa lý thuyết chuyên môn và kinh nghiệm thực tế trên từng mác thép khác nhau. Bên cạnh yếu tố kỹ thuật vận hành, để đạt được sản phẩm cơ khí đạt chuẩn, việc lựa chọn đúng chủng loại phôi Inox chất lượng cao cùng sự đồng hành của đơn vị gia công uy tín đóng vai trò vô cùng quan trọng, đảm bảo độ bền vững và thẩm mỹ tối ưu cho mọi công trình.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép Không Gỉ Thế Giới.

