
Trong ngành gia công cơ khí, việc nắm vững cách cắt ống inox đòi hỏi thợ kỹ thuật phải hiểu rõ đặc tính cơ lý của từng mác thép không gỉ như SUS 304 hay SUS 201. Inox có độ bền kéo cao, tính cứng nóng tốt và dễ bị sinh nhiệt gây biến cứng bề mặt nếu thao tác sai thông số cắt gọt.
Bài viết này sẽ chia sẻ quy trình chuẩn kỹ thuật từ chuyên gia vật liệu, giúp bạn thực hiện thao tác cắt ống chính xác tuyệt đối, giữ nguyên thẩm mỹ và cấu trúc của vật liệu.
Đặc tính vật liệu và lựa chọn phương pháp cắt ống inox phù hợp
Trong gia công cơ khí chính xác, việc áp dụng đúng cách cắt ống inox đóng vai trò quyết định đến chất lượng mối nối và thẩm mỹ của kết cấu. Inox là hợp kim thép có tỷ trọng khoảng 7.93 g/cm³, nổi bật với độ bền cơ học cao và khả năng chống ăn mòn vượt trội.
Ảnh hưởng của thành phần hợp kim đến độ cứng và gia công
Đặc tính cơ lý của inox phụ thuộc rất lớn vào hàm lượng nguyên tố hợp kim. Thành phần Crom (tối thiểu 10.5%) giúp tạo lớp màng thụ động bảo vệ bề mặt, trong khi Niken cải thiện độ dẻo dai, khả năng chống chịu va đập và độ bền kéo. Sự hiện diện của các nguyên tố này làm cho cấu trúc tinh thể Austenit hoặc Martensit của ống inox có hiện tượng hóa bền biến dạng rất nhanh khi chịu tác động cơ học. Điều này đòi hỏi người thợ phải hiểu rõ vật liệu để chọn phương pháp cắt tối ưu, tránh làm mòn dụng cụ quá nhanh hoặc gây biến dạng thành ống.
So sánh các phương pháp cắt ống inox phổ biến
Tùy thuộc vào yêu cầu kỹ thuật và quy mô sản xuất, thợ cơ khí có thể lựa chọn một trong các phương pháp sau:
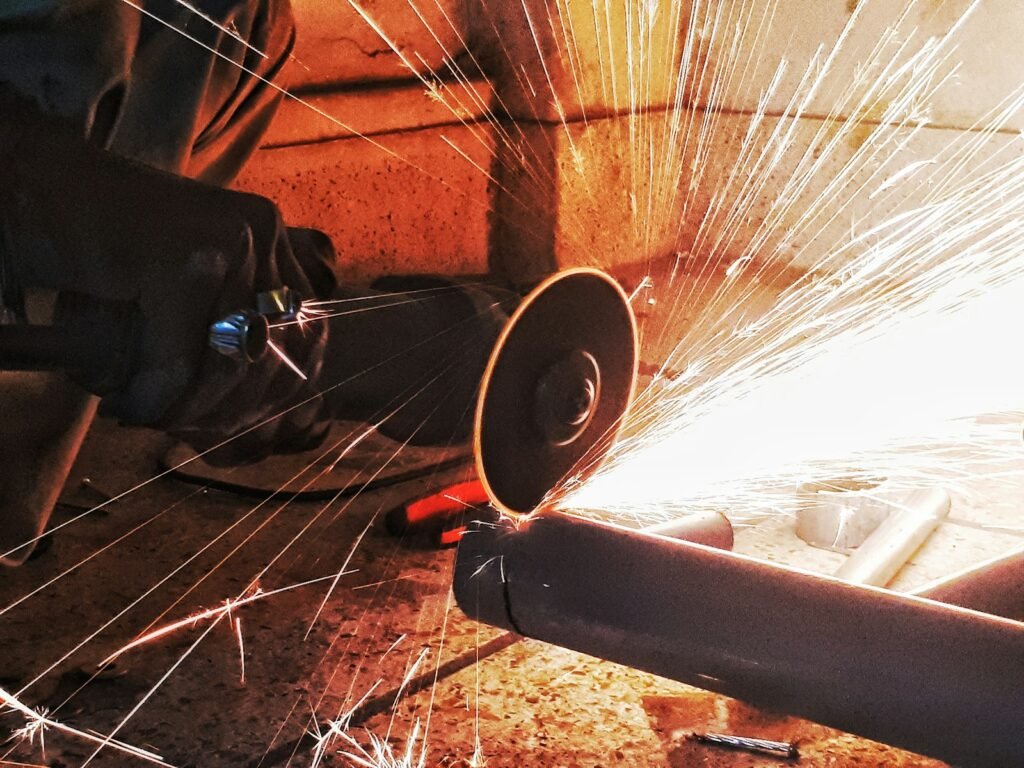
- Máy mài cầm tay (sử dụng đá cắt mỏng): Ưu điểm là tính cơ động cao, chi phí đầu tư thấp, phù hợp thi công công trường. Nhược điểm là dễ sinh nhiệt lớn, đường cắt không vuông góc tuyệt đối và để lại nhiều ba via sắc nhọn.
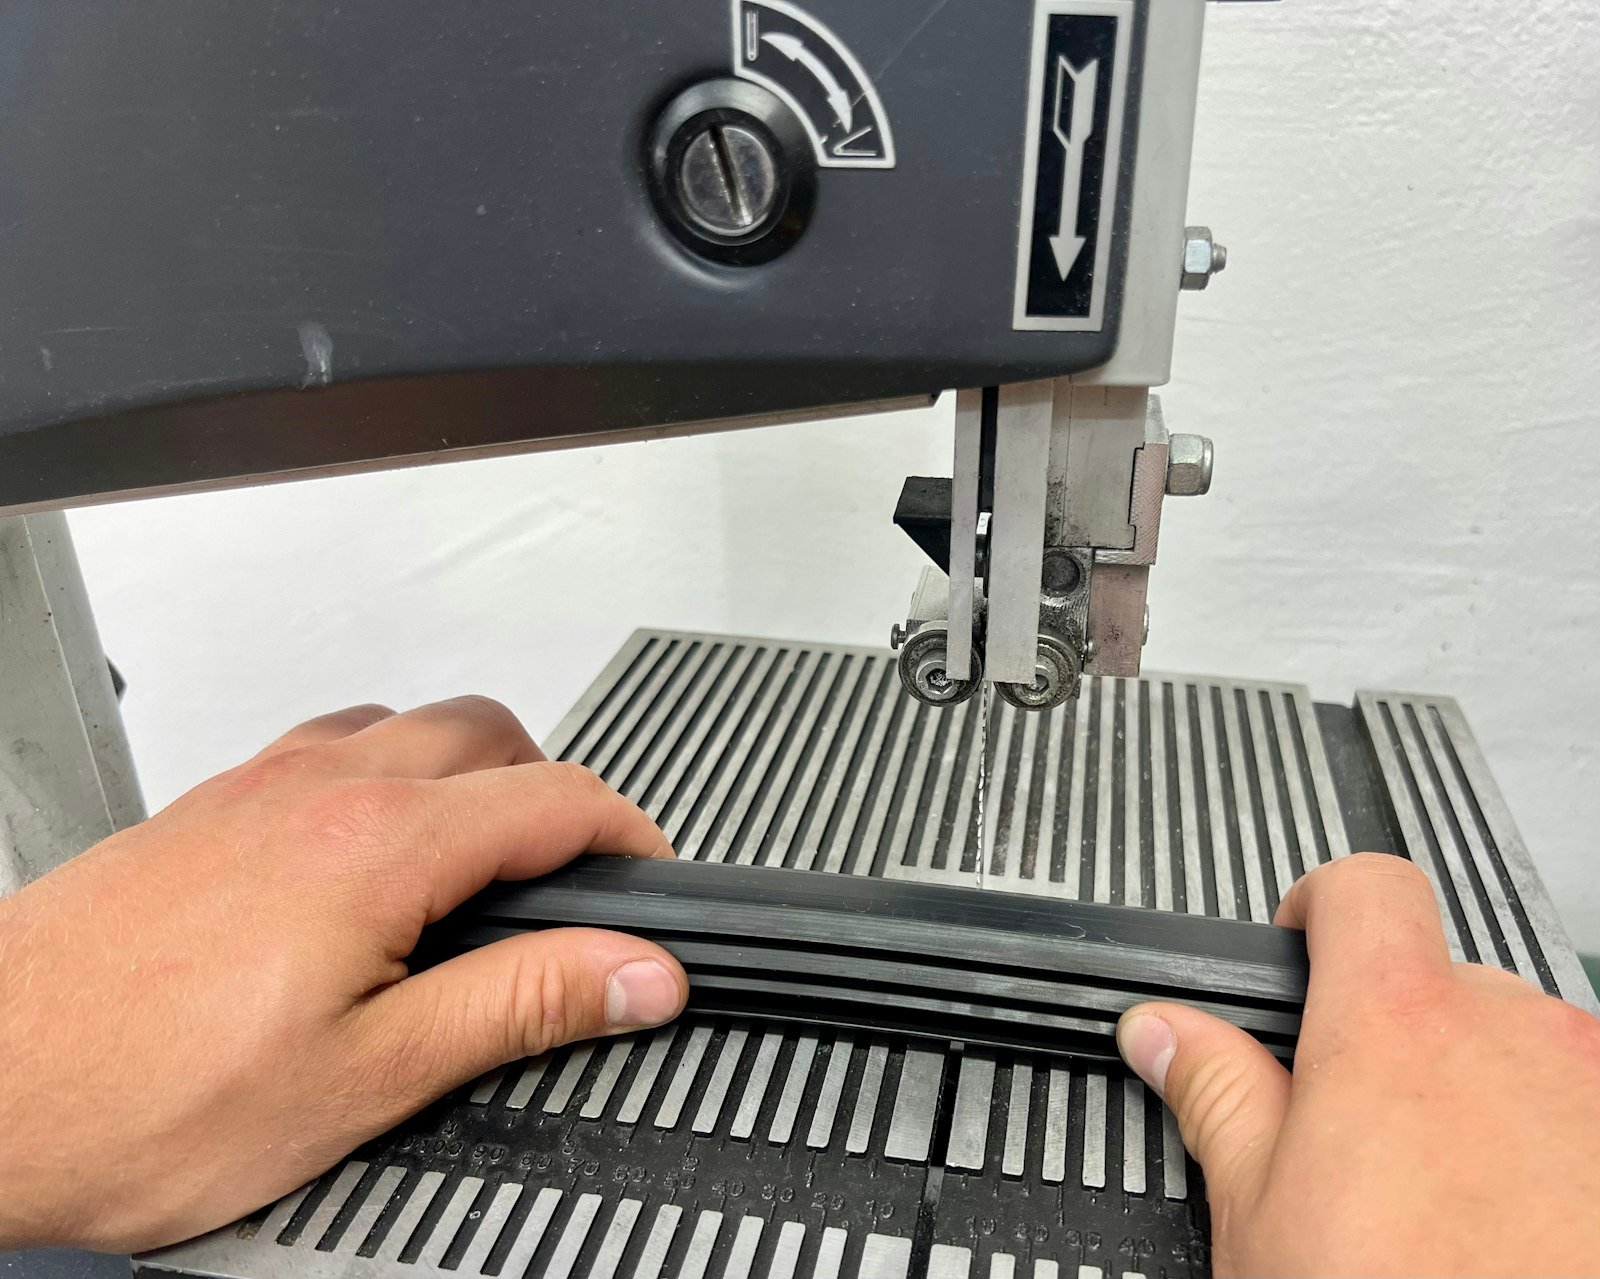
- Máy cưa vòng bán tự động: Ưu điểm cho đường cắt chính xác, bề mặt phẳng, ít sinh nhiệt cục bộ và có thể cắt đồng thời nhiều ống. Nhược điểm là tốc độ gia công chậm hơn cắt mài và hạn chế với ống có độ cứng quá cao.
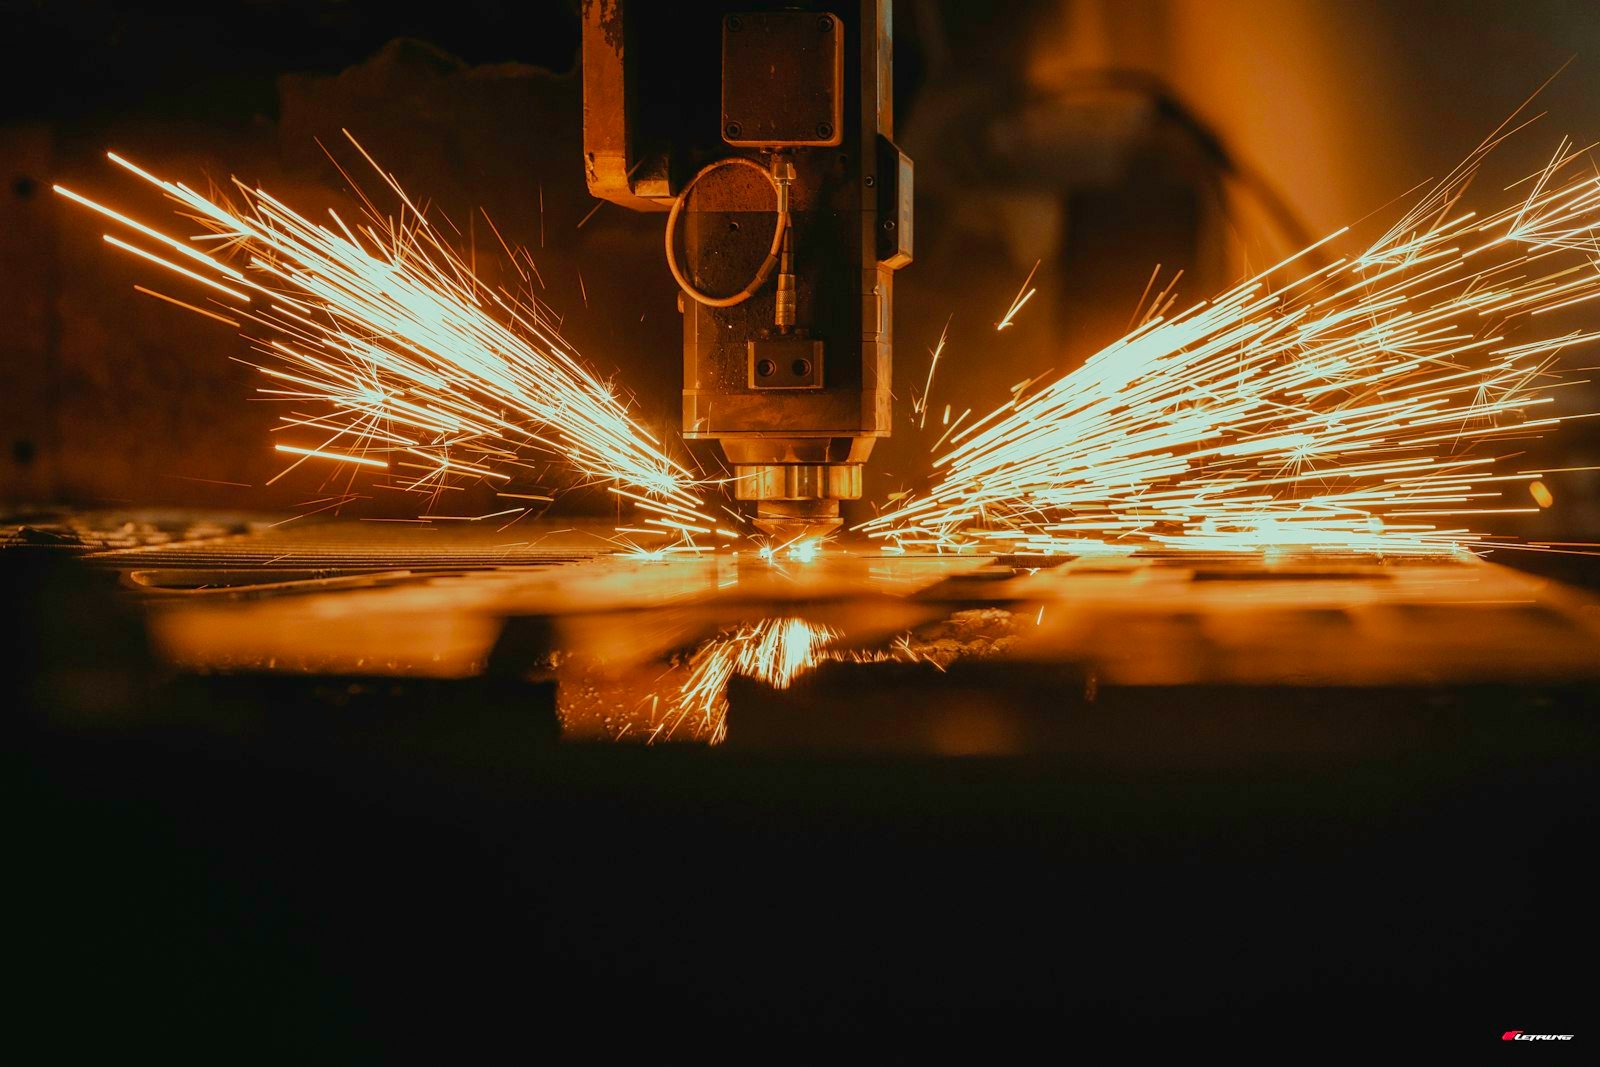
- Máy cắt laser fiber: Phương pháp hiện đại nhất với độ chính xác cực cao, vết cắt nhẵn bóng, không cần mài lại và không tiếp xúc cơ học gây móp méo ống. Nhược điểm là chi phí đầu tư thiết bị rất lớn, chỉ phù hợp sản xuất công nghiệp hàng loạt.
Tiêu chí chọn lưỡi cắt và kiểm soát nhiệt lượng
Khi thực hiện cách cắt ống inox bằng phương pháp cơ học, việc lựa chọn lưỡi cắt hợp kim TCT (Tungsten Carbide Tipped) đóng vai trò then chốt. Cần chọn lưỡi có số răng phù hợp với độ dày thành ống: thành mỏng dưới 1.5mm cần răng dày, bước răng nhỏ để tránh giật và xé mép; thành dày trên 3mm cần răng thưa hơn để thoát phoi tốt.
Đặc biệt, thợ cơ khí cần kiểm soát chặt chẽ hiện tượng sinh nhiệt cục bộ. Khi nhiệt độ tại vùng cắt vượt ngưỡng tới hạn (khoảng 500°C – 800°C đối với inox Austenit), hiện tượng kết tủa cacbua Crom sẽ xảy ra tại biên giới hạt, làm suy giảm nghiêm trọng khả năng chống ăn mòn của vật liệu (hiện tượng ăn mòn liên tinh thể). Do đó, luôn phải sử dụng dung dịch làm mát chuyên dụng hoặc duy trì tốc độ cắt ổn định để bảo vệ cấu trúc vi tổ chức của ống inox.
Quy trình và thông số kỹ thuật chi tiết khi thực hiện cách cắt ống inox
Để thực hiện cách cắt ống inox đạt độ chính xác cao, không bị biến dạng và hạn chế tối đa ba via, người thợ cơ khí cần tuân thủ nghiêm ngặt quy trình kỹ thuật cùng các thông số vận hành chuẩn xác. Với đặc tính vật liệu cứng, độ bền kéo cao và hệ số dẫn nhiệt kém (inox có độ dẫn nhiệt chỉ khoảng 15-25 W/m.K so với 50 W/m.K của thép carbon), quá trình gia công sinh nhiệt rất lớn tại vùng cắt, dễ dẫn đến hiện tượng cháy bề mặt hoặc biến cứng bề mặt.
Thiết lập thông số và công nghệ cắt
Việc thiết lập tốc độ vòng quay (RPM) đóng vai trò quyết định. Đối với phương pháp cắt bằng cưa vòng hoặc máy cắt chuyên dụng sử dụng lưỡi hợp kim TCT, tốc độ cắt cần được điều chỉnh nghịch biến với đường kính ống. Ống inox có đường kính nhỏ dưới 30mm cần tốc độ vòng quay cao hơn (khoảng 150 – 200 RPM), trong khi các loại ống lớn từ 60mm trở lên đòi hỏi tốc độ thấp hơn (60 – 100 RPM) nhằm duy trì tốc độ cắt dài (cutting speed) ổn định trong khoảng 30 – 50 m/phút. Nếu RPM quá cao, lưỡi cắt sẽ bị mòn nhanh và làm cháy bề mặt inox.
Kỹ thuật gá kẹp và làm mát phôi
Inox, đặc biệt là các dòng austenitic như inox 304 hay 316, có độ đàn hồi tốt nhưng rất dễ bị móp méo dưới lực kẹp lớn do thành ống mỏng. Do đó, kỹ thuật kẹp phôi trên êtô thủy lực phải sử dụng các má kẹp định hình ôm sát biên dạng tròn của ống, phân bố đều lực ép trên diện tích rộng. Tuyệt đối không dùng lực siết quá mạnh gây biến dạng hình học. Đồng thời, trong suốt quá trình áp dụng cách cắt ống inox, việc liên tục cung cấp dung dịch làm mát chuyên dụng (dầu cắt gọt pha nước tỷ lệ 8-10%) là bắt buộc để giảm ma sát, cuốn trôi phoi và tản nhiệt nhanh chóng.
Các bước thao tác thực hiện
- Đo đạc và vạch dấu: Sử dụng thước kẹp và bút lông chuyên dụng để xác định chính xác chiều dài cần cắt.
- Gá đặt và căn chỉnh: Đưa ống lên máy, siết lực vừa đủ bằng êtô thủy lực, dùng thước ê-ke kiểm tra góc vuông 90 độ giữa lưỡi cắt và tâm ống để đảm bảo đường cắt phẳng tuyệt đối.
- Khởi động và tiến dao: Bật hệ thống bơm dung dịch làm mát, cho lưỡi cắt tiếp xúc nhẹ với bề mặt ống với tốc độ tiến dao (feed rate) đều đặn, không tì đè mạnh đột ngột.
- Hoàn thiện: Khi lưỡi cắt gần đứt, giảm lực tiến dao để tránh gãy răng cưa hoặc tạo ba via sắc nhọn ở mặt cắt cuối cùng.
Lưu ý quan trọng về an toàn lao động và xử lý ba via sau khi cắt
Sau khi hoàn thành cách cắt ống inox, giai đoạn hoàn thiện bề mặt và đảm bảo an toàn lao động đóng vai trò quyết định đến chất lượng tổng thể của sản phẩm cơ khí. Với vật liệu thép không gỉ có tỷ trọng trung bình khoảng 7.93 g/cm3, các phoi kim loại và ba via tạo ra thường rất sắc nhọn, cứng và nguy hiểm nếu không được xử lý đúng kỹ thuật. Dưới đây là các nguyên tắc kỹ thuật quan trọng mà người thợ cơ khí cần tuân thủ tuyệt đối.
Trang bị bảo hộ và kiểm tra chất lượng sau gia công
An toàn lao động trong gia công cơ khí luôn là ưu tiên hàng đầu. Khi thực hiện thao tác mài và xử lý cạnh ống, thợ cơ khí bắt buộc phải trang bị đầy đủ kính bảo hộ chống mạt kim loại văng bắn, mặt nạ phòng độc (nếu mài sinh ra bụi mịn), găng tay chống cắt chuyên dụng và quần áo bảo hộ dày dặn. Sau khi áp dụng cách cắt ống inox, bước tiếp theo là tiến hành kiểm tra độ chính xác về mặt hình học của sản phẩm. Kỹ thuật viên cần sử dụng thước kẹp cơ khí (vernier caliper) để đo đạc đường kính ngoài, độ dày thành ống và chiều dài đoạn cắt, đảm bảo sai số nằm trong giới hạn cho phép của bản vẽ kỹ thuật.
Xử lý ba via và chống ăn mòn đường cắt
Ba via sắc cạnh không chỉ gây mất thẩm mỹ mà còn tiềm ẩn nguy cơ gây thương tích và là điểm khởi đầu cho quá trình ăn mòn hóa học. Để loại bỏ triệt để, thợ cơ khí có thể sử dụng giũa bán nguyệt kết hợp với máy mạt biên (máy mài góc cầm tay lắp đĩa ráp xếp hoặc đá mài chuyên dụng cho inox). Quá trình mài ba via cần thực hiện khéo léo để không làm biến dạng cấu trúc hình học của đầu ống. Ngoài ra, nhiệt độ cao sinh ra trong quá trình cắt và mài có thể làm mất đi lớp màng oxit crom tự nhiên ($ ext{Cr}_2 ext{O}_3$) bảo vệ bề mặt inox, khiến khu vực này dễ bị rỉ sét. Do đó, việc áp dụng phương pháp thụ động hóa đường cắt bằng dung dịch hóa chất chuyên dụng (như hỗn hợp axit nitric và hydrofluoric với nồng độ chuẩn) là cực kỳ cần thiết. Quá trình thụ động hóa giúp tái tạo lại lớp màng bảo vệ thụ động, ngăn ngừa hiệu quả hiện tượng ăn mòn điểm (pitting corrosion) và tăng tuổi thọ cho mối nối ống inox trong các hệ thống công nghiệp khắc nghiệt.
Kết luận về giải pháp gia công và cách cắt ống inox tối ưu
Tóm lại, việc nắm vững cách cắt ống inox chuẩn xác, không ba via đóng vai trò quyết định đến chất lượng và tính thẩm mỹ của sản phẩm cơ khí. Bằng việc lựa chọn đúng phương pháp, tuân thủ nghiêm ngặt quy trình kỹ thuật và đảm bảo an toàn lao động, người thợ có thể tối ưu hóa hiệu suất làm việc và nâng cao độ bền cho mối ghép. Bên cạnh đó, việc đầu tư vật tư inox chất lượng cao cùng sự hỗ trợ từ các đơn vị gia công uy tín chính là nền tảng vững chắc mang lại thành công cho mọi dự án cơ khí chuyên nghiệp.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép Không Gỉ Thế Giới.

