
Trong các ngành công nghiệp đòi hỏi độ sạch tuyệt đối như thực phẩm, đồ uống, sữa và dược phẩm, quy trình hàn inox vi sinh đóng vai trò quyết định đến chất lượng toàn bộ hệ thống đường ống. Một mối hàn đạt chuẩn không chỉ cần độ bền cơ học cao mà còn phải triệt để loại bỏ các khe hở vi mô, nơi vi khuẩn và cặn sản phẩm dễ dàng tích tụ, gây ô nhiễm lưu chất bên trong.
Là kỹ sư vật liệu cơ khí, tôi hiểu rằng việc kiểm soát nghiêm ngặt từ khâu chuẩn bị bề mặt, lựa chọn khí bảo vệ đến dòng điện hàn là chìa khóa tạo nên lớp bảo vệ thụ động hoàn hảo. Bài viết này sẽ phân tích chi tiết các bước kỹ thuật trong quy trình hàn inox vi sinh nhằm giúp doanh nghiệp tối ưu hóa chất lượng gia công thiết bị áp lực và đường ống vi sinh.
Đặc tính vật liệu và chuẩn bị trước khi áp dụng quy trình hàn inox vi sinh
Đặc tính vật liệu và chuẩn bị trước khi áp dụng quy trình hàn inox vi sinh
Trong các ngành công nghiệp đòi hỏi độ tinh khiết cực cao như chế biến sữa, thực phẩm và dược phẩm, việc áp dụng đúng quy trình hàn inox vi sinh đóng vai trò quyết định đến chất lượng và tuổi thọ của toàn bộ hệ thống đường ống. Khác với kết cấu cơ khí thông thường, hệ thống vi sinh yêu cầu sự hoàn hảo tuyệt đối về mặt vật liệu lẫn kỹ thuật thi công nhằm ngăn chặn sự bám dính của vi khuẩn.
Lựa chọn mác thép không gỉ và kiểm soát thành phần hóa học
Yếu tố tiên quyết trong quy trình hàn inox vi sinh là việc lựa chọn chính xác mác thép. Các kỹ sư vật liệu cơ khí luôn ưu tiên sử dụng Inox 304L và Inox 316L. Đặc điểm nổi bật của các mác thép austenit này là hàm lượng carbon cực thấp, dưới 0.03% (ký hiệu chữ ‘L’ viết tắt của Low Carbon). Với tỷ trọng vật liệu xấp xỉ 7.93 g/cm³, cấu trúc mạng lập phương tâm diện (FCC) của chúng mang lại độ dẻo dai tuyệt vời. Ưu điểm lớn nhất của việc dùng hàm lượng carbon thấp là hạn chế tối đa hiện tượng kết tủa carbide crom tại biên giới hạt trong vùng chịu nhiệt (HAZ) khi hàn, từ đó ngăn ngừa hiệu quả nguy cơ ăn mòn rỗ và ăn mòn tinh thể. Trong đó, Inox 316L bổ sung thêm nguyên tố Molypden (Mo) từ 2.0% – 3.0%, giúp tăng cường mạnh mẽ khả năng kháng ăn mòn trong môi trường chứa clorua hoặc các hóa chất tẩy rửa CIP (Cleaning in Place) khắc nghiệt.
Yêu cầu về độ nhám bề mặt và chuẩn bị phôi hàn
Trước khi tiến hành bất kỳ công đoạn nào của quy trình hàn inox vi sinh, bề mặt ống và phụ kiện phải thỏa mãn các tiêu chuẩn nghiêm ngặt về độ nhám:
- Độ nhám bề mặt trong thường phải đạt mức Ra < 0.8 µm hoặc thậm chí Ra < 0.4 µm đối với các ứng dụng dược phẩm sinh học vô trùng.
- Cắt ống bắt buộc phải sử dụng dụng cụ cắt cơ khí chuyên dụng (tube cutter) để tạo ra mặt cắt vuông góc, nhẵn mịn. Tuyệt đối không dùng máy cắt đá mài vì nhiệt lượng cao làm cháy mép, sinh ra ba via sắc nhọn và quan trọng nhất là làm nhiễm bẩn sắt tự do lên bề mặt inox, gây ra tâm ăn mòn sau này.
- Công đoạn vệ sinh trước lắp ráp đòi hỏi phải tẩy sạch dầu mỡ, bụi bẩn bằng dung môi chuyên dụng, sau đó lau sạch lại bằng cồn isopropyl nhằm đảm bảo không còn bất kỳ tạp chất hữu cơ nào có thể bị nhiệt phân hủy thành khí độc hoặc tạo xốp trong vũng hàn.
Việc chuẩn bị kỹ lưỡng từ vật liệu cơ bản đến bề mặt phôi là nền tảng vững chắc để thực hiện các bước hàn TIG tiếp theo đạt chất lượng thẩm mỹ và kỹ thuật cao nhất.
Các bước chi tiết trong quy trình hàn inox vi sinh bằng phương pháp TIG
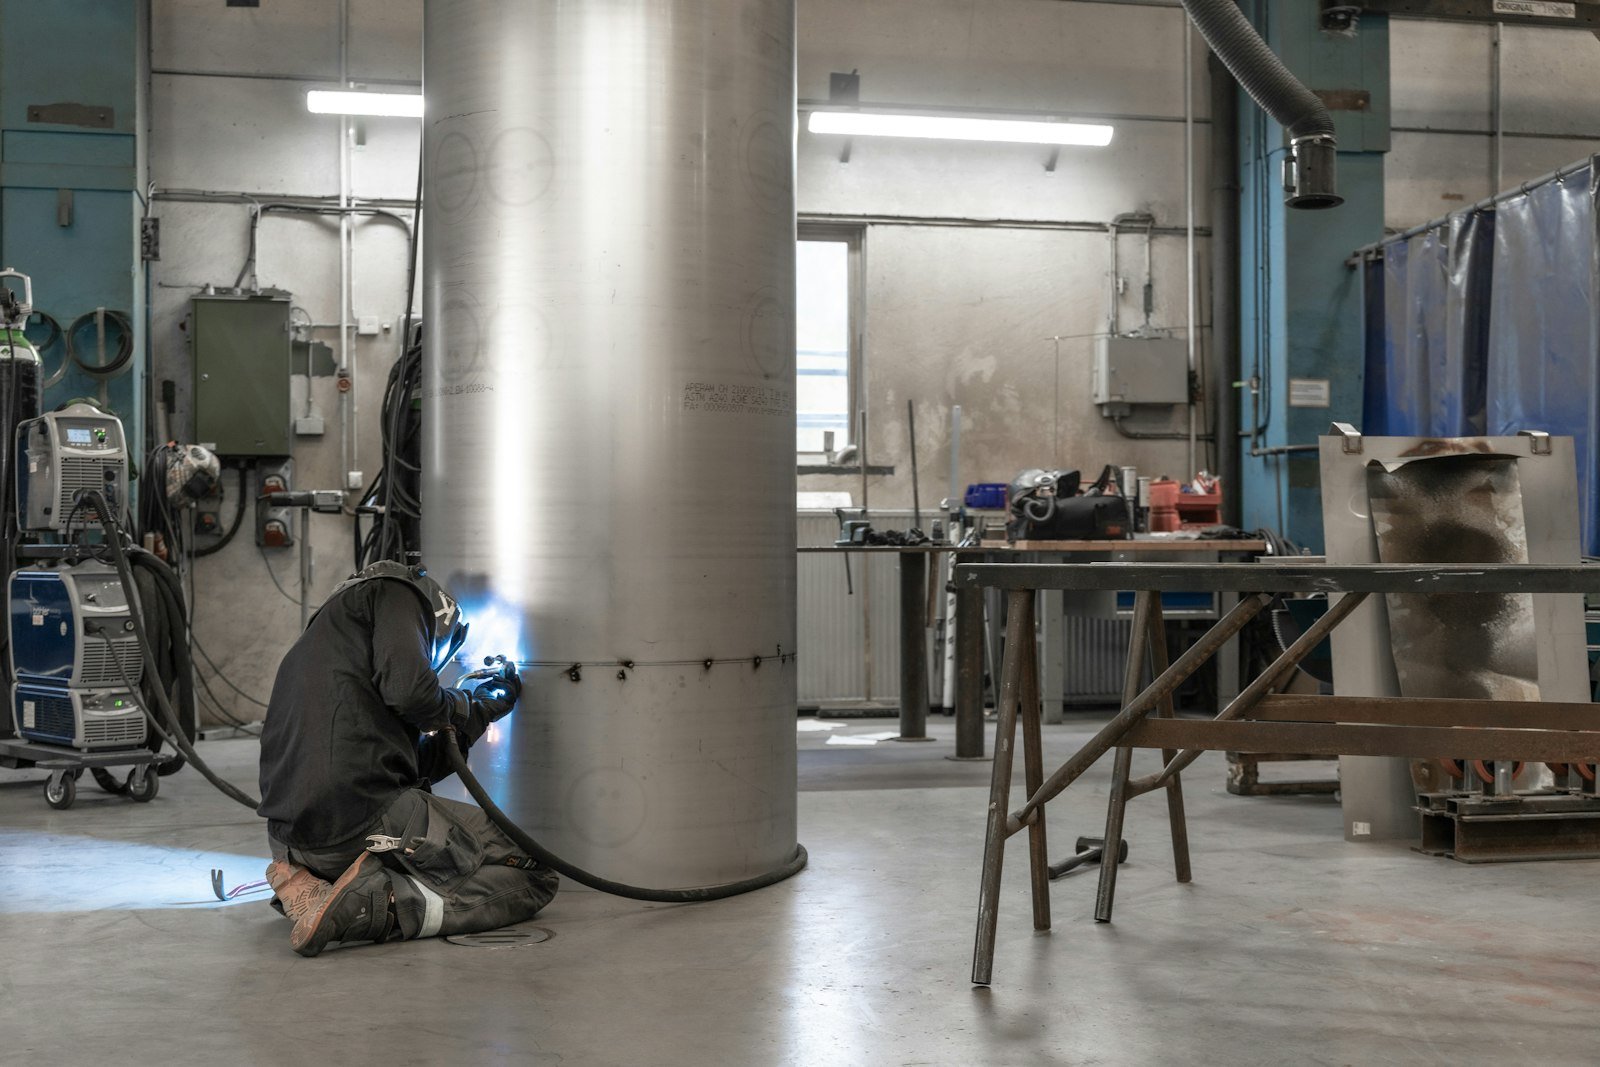
Trong cấu trúc kỹ thuật của quy trình hàn inox vi sinh, phương pháp hàn TIG (GTAW – Gas Tungsten Arc Welding) đóng vai trò cốt lõi nhờ khả năng tạo ra các mối liên kết có độ tinh khiết cao. Việc thực hiện đòi hỏi sự tuân thủ nghiêm ngặt các thông số kỹ thuật để đảm bảo tiêu chuẩn vô trùng cho các hệ thống đường ống ngành thực phẩm, sữa và dược phẩm.
Các bước kỹ thuật cốt lõi trong quy trình hàn TIG vi sinh
- Kỹ thuật điền đầy: Thường sử dụng công nghệ hàn TIG không dùng que bù (autogenous welding) cho các mối nối ống mỏng, hoặc dùng que bù có thành phần hóa học tương đương hoặc cao hơn vật liệu nền (như loại 316L) để chống ăn mòn tối ưu.
- Hệ thống thổi khí trơ bảo vệ mặt trong (purge gas): Bắt buộc sử dụng khí Argon tinh khiết 99.999% để chống oxy hóa gốc mối hàn, ngăn chặn hiện tượng rỗ khí và sùi vảy rồng ở mặt trong đường ống.
- Kiểm soát lưu lượng khí Argon: Thợ hàn phải điều chỉnh nghiêm ngặt lưu lượng khí Argon thổi lưng từ 5 đến 15 lít/phút tùy theo đường kính ống và độ dày thành ống để tạo lớp màng bảo vệ hoàn hảo trước khi khai hỏa mỏ hàn.
- Thiết lập thông số dòng điện hàn: Cần thiết lập dòng điện hàn thấp, điều chỉnh xung nhịp hợp lý nhằm kiểm soát vũng hàn hiệu quả, tránh tình trạng thủng vật liệu mỏng và hạn chế tối đa biến dạng nhiệt do đặc tính hệ số giãn nở nhiệt cao của thép không gỉ.
- Ứng dụng công nghệ tự động: Đối với các đường kính ống lớn hoặc yêu cầu sản lượng cao, ứng dụng máy hàn quỹ đạo tự động (orbital welding) là giải pháp tối ưu giúp đảm bảo độ ngấu đồng đều, cấu trúc hạt mịn và tính thẩm mỹ tuyệt đối cho mối hàn.
Ưu điểm vượt trội của quy trình này là tạo ra mối hàn bền vững, không lẫn tạp chất, dễ dàng đánh bóng đạt độ nhám bề mặt Ra nhỏ hơn hoặc bằng 0.5 micromet. Tuy nhiên, nhược điểm là đòi hỏi tay nghề thợ hàn bậc cao, trang thiết bị tốn kém và thời gian chuẩn bị khí bảo vệ lâu. Việc kiểm soát hoàn hảo từng bước trên sẽ quyết định trực tiếp đến tuổi thọ và độ an toàn vệ sinh của toàn bộ hệ thống dây chuyền sản xuất vi sinh.
Kiểm tra chất lượng và xử lý bề mặt sau quy trình hàn inox vi sinh
Sau khi hoàn tất quy trình hàn inox vi sinh, việc kiểm tra chất lượng và xử lý bề mặt đóng vai trò quyết định để đảm bảo hệ thống đường ống đáp ứng các tiêu chuẩn khắt khe trong ngành sữa và dược phẩm. Với vật liệu chủ đạo là các mác thép không gỉ như AISI 304L hoặc AISI 316L (có tỷ trọng khoảng 7.93 g/cm3), vùng mối hàn thường dễ bị tổn thương lớp màng bảo vệ do nhiệt độ cao. Do đó, các kỹ sư cơ khí phải áp dụng quy trình kiểm tra và hoàn thiện nghiêm ngặt theo nhiều giai đoạn.
Kiểm tra ngoại quan và độ nhám bề mặt
Công đoạn đầu tiên trong giai đoạn hậu kỳ của quy trình hàn inox vi sinh là kiểm tra ngoại quan 100% mối hàn dưới kính lúp cường độ cao hoặc sử dụng thiết bị nội soi công nghiệp chuyên dụng. Mục đích là phát hiện kịp thời các khuyết tật vi mô như lỗ kim, vết lõm, bọt khí hoặc hiện tượng cháy thấu (sụt chân mối hàn). Bên cạnh đó, kỹ thuật viên phải đánh giá chính xác độ nhám bề mặt mối hàn (thường yêu cầu Ra ≤ 0.5 μm hoặc thậm chí Ra ≤ 0.38 μm đối với ngành dược phẩm sinh học). Việc này nhằm đảm bảo không có gờ sần sùi hay góc chết nào có thể cản trở dòng chảy của lưu chất hoặc tạo môi trường cho vi khuẩn sinh sôi.
Xử lý hóa học và khôi phục màng oxit
Nhiệt lượng sinh ra trong quá trình hàn TIG làm cạn kiệt hàm lượng crom tại vùng ảnh hưởng nhiệt, tạo ra lớp xỉ hàn và làm giảm khả năng chống ăn mòn của inox. Để khắc phục, người ta thực hiện quá trình tẩy rỉ và thụ động hóa (passivation) bằng hỗn hợp axit chuyên dụng (thường là axit nitric kết hợp axit hydrofluoric). Quy trình này giúp loại bỏ hoàn toàn các oxit sắt tự do trên bề mặt, đồng thời thúc đẩy sự tái tạo của lớp màng oxit crom (Cr2O3) siêu mỏng nhưng cực kỳ bền vững. Nhờ đó, vật liệu khôi phục hoàn toàn tính trơ hóa học và khả năng kháng ăn mòn trong môi trường vi sinh khắc nghiệt.
Kiểm tra không phá hủy và thử áp lực
Cuối cùng, hệ thống sau khi áp dụng quy trình hàn inox vi sinh phải trải qua các bài kiểm tra không phá hủy (NDT) nâng cao. Kỹ sư sẽ tiến hành thử áp suất bằng khí nén hoặc kiểm tra rò rỉ bằng dung dịch thẩm thấu màu (PT – Penetrant Testing) để phát hiện các vết nứt thấu sâu mà mắt thường không nhìn thấy được. Việc kết hợp đồng bộ các bước kiểm tra và xử lý bề mặt này sẽ đảm bảo độ bền cơ học tối ưu và tính vô trùng tuyệt đối cho toàn bộ hệ thống thiết bị.
Kết luận về tiêu chuẩn kỹ thuật trong gia công inox vi sinh
Tóm lại, việc nắm vững và tuân thủ nghiêm ngặt quy trình hàn inox vi sinh đóng vai trò quyết định đến chất lượng, độ bền và tính vô trùng của hệ thống đường ống trong ngành sữa và dược phẩm. Từ khâu chuẩn bị vật liệu, kỹ thuật hàn TIG với khí bảo vệ trơ cho đến công đoạn kiểm tra nội soi và xử lý bề mặt, mọi thao tác đều đòi hỏi sự chính xác tuyệt đối từ người kỹ thuật viên cơ khí.
Để đảm bảo công trình đạt tiêu chuẩn vệ sinh cao nhất, việc lựa chọn đúng chủng loại vật tư inox chất lượng cao kết hợp với việc hợp tác cùng đơn vị gia công uy tín là yếu tố cốt lõi giúp doanh nghiệp tối ưu hóa hiệu quả đầu tư và vận hành bền vững.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép không gỉ Thế giới.

