
Trong ngành gia công cơ khí và chế tạo thiết bị áp lực, tiêu chuẩn nhám inox đóng vai trò quyết định đến độ bền, khả năng chống ăn mòn và tính thẩm mỹ của sản phẩm. Việc kiểm soát chính xác độ nhám bề mặt thép không gỉ giúp đáp ứng nghiêm ngặt các yêu cầu kỹ thuật trong ngành thực phẩm, y tế và công nghiệp hóa chất.
Bài viết này sẽ cung cấp cho kỹ sư và nhà xưởng hệ thống thông số kỹ thuật chuẩn xác, phương pháp đo lường cùng các cấp độ bề mặt inox phổ biến nhất hiện nay.
Khái niệm và các thông số đo lường tiêu chuẩn nhám inox
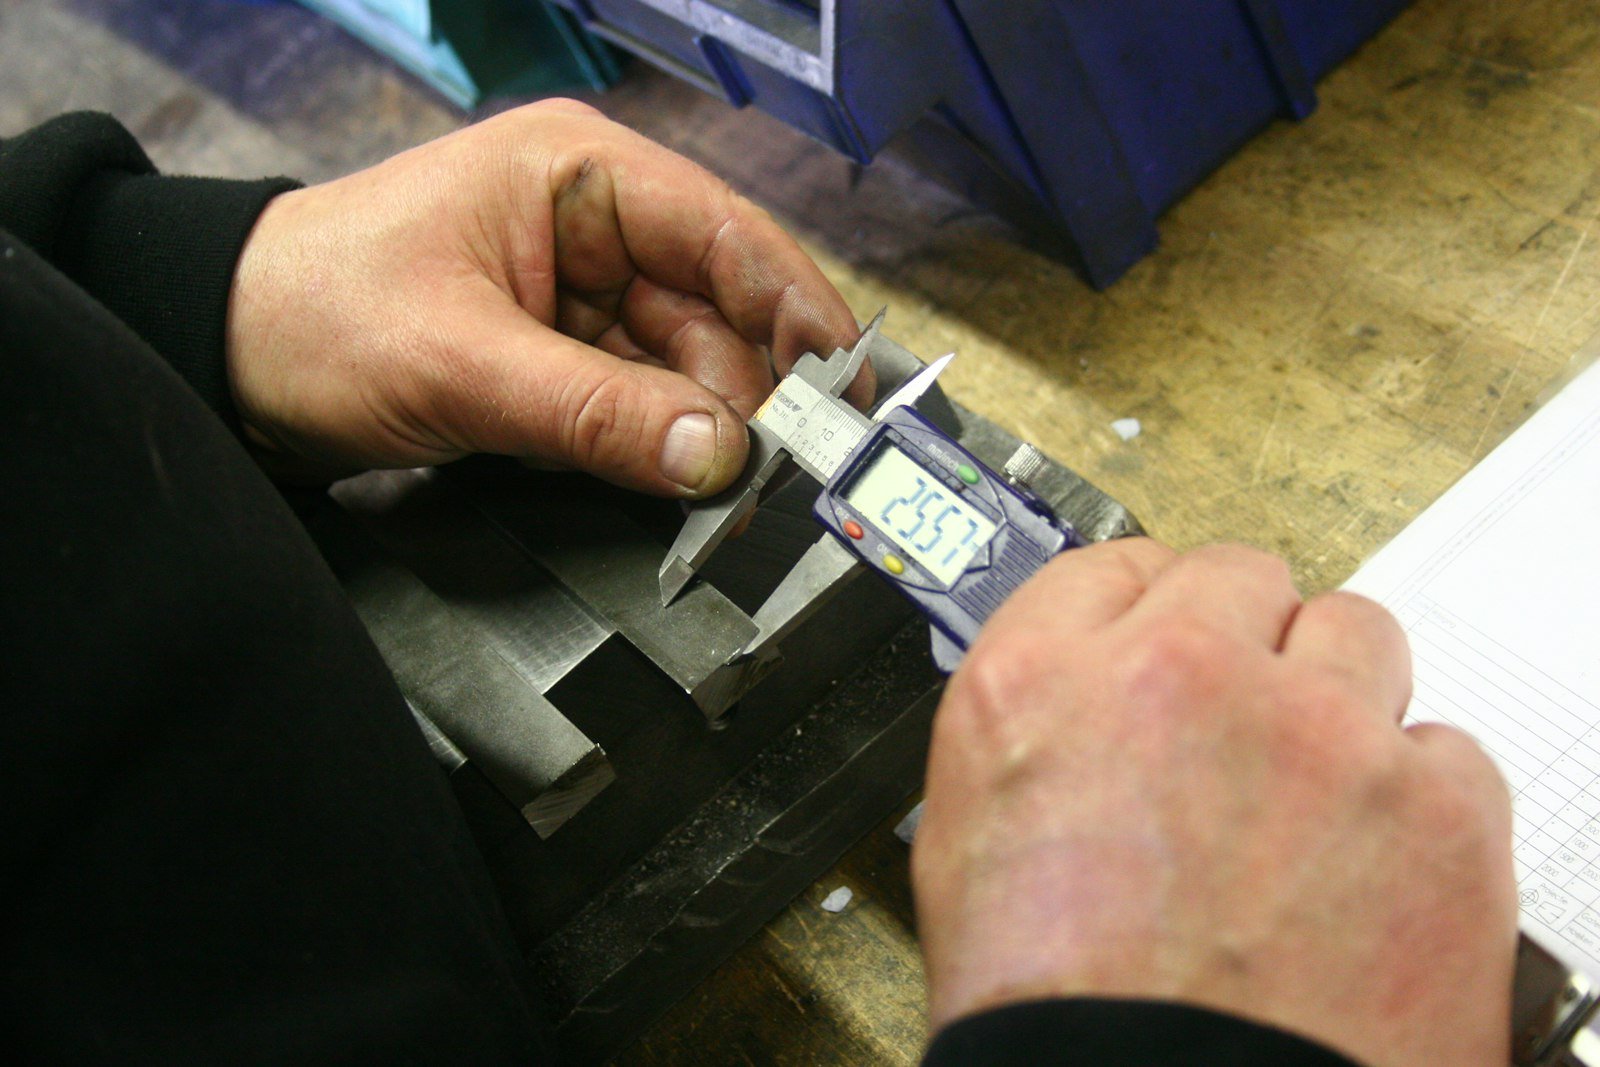
Trong ngành cơ khí và luyện kim, việc kiểm soát tiêu chuẩn nhám inox đóng vai trò quyết định đến chất lượng bề mặt, tính thẩm mỹ cũng như độ bền của vật liệu dưới các điều kiện làm việc khắc nghiệt. Thép không gỉ với tỷ trọng tiêu chuẩn khoảng $7.93\text{ g/cm}^3$ sở hữu cấu trúc mạng tinh thể bền vững, nhưng để tối ưu hóa khả năng chống ăn mòn, việc gia công bề mặt đạt độ nhám chính xác là bắt buộc.
Định nghĩa độ nhám bề mặt và các hệ đo lường quốc tế
Độ nhám bề mặt là tập hợp các bất thường vi mô của biên dạng bề mặt vật liệu, được hình thành trong quá trình gia công cơ khí như tiện, phay, mài hoặc đánh bóng. Theo hệ thống tiêu chuẩn quốc tế ISO và tiêu chuẩn công nghiệp Nhật Bản JIS, các đặc trưng hình học của bề mặt inox được định lượng thông qua nhiều thông số khác nhau, giúp kỹ sư dễ dàng kiểm soát chất lượng sản phẩm trước khi đưa vào ứng dụng thực tế.
Các thông số đo lường chủ chốt trong tiêu chuẩn nhám inox
Trong quá trình đánh giá tiêu chuẩn nhám inox, hai thông số kỹ thuật được sử dụng phổ biến nhất là Ra và Rz:
- Thông số Ra (Độ nhám trung bình số học): Là giá trị trung bình cộng của các khoảng cách tuyệt vời từ các điểm trên biên dạng đến đường trung bình trong phạm vi chiều dài chuẩn. Trong thực tế gia công, Ra đóng vai trò là chỉ số cơ bản để phân loại độ bóng. Ví dụ, inox đạt $Ra \le 0.4\ \mu\text{m}$ thường dùng cho ngành thực phẩm và y tế, trong khi $Ra$ từ $0.8$ đến $1.6\ \mu\text{m}$ thích hợp cho kết cấu cơ khí thông thường. Ưu điểm của Ra là tính ổn định cao khi đo đạc, nhưng nhược điểm là không phản ánh được các đỉnh nhọn hoặc vết nứt sâu đơn lẻ trên bề mặt.
- Thông số Rz (Chiều cao nhám lớn nhất): Được tính bằng tổng chiều cao của đỉnh cao nhất và chiều sâu của thung lũng sâu nhất trong khoảng chiều dài lấy mẫu. Thông số Rz cực kỳ quan trọng trong kiểm tra bề mặt inox chịu ứng suất mỏi hoặc áp lực cao, giúp phát hiện nhanh các khuyết tật vi mô có thể trở thành tâm điểm gây nứt gãy vật liệu.
Ý nghĩa kỹ thuật đối với khả năng chống bám dính vi sinh
Việc kiểm soát nghiêm ngặt tiêu chuẩn nhám inox có ý nghĩa sống còn trong các ngành công nghiệp đòi hỏi độ tinh khiết cao như dược phẩm, thực phẩm và công nghệ sinh học. Bề mặt inox có giá trị Ra quá cao sẽ tạo ra các khe hở vi mô, trở thành nơi trú ẩn lý tưởng cho vi khuẩn và cặn bẩn tích tụ, từ đó gây ra hiện tượng ăn mòn khe hở (crevice corrosion) và nhiễm chéo sản phẩm. Ngược lại, khi bề mặt được đánh bóng đạt độ nhám thấp theo đúng tiêu chuẩn kỹ thuật, lớp màng thụ động tự nhiên chứa crôm ô-xít ($Cr_2O_3$) trên bề mặt thép không gỉ sẽ phát huy tối đa hiệu quả chống bám dính, dễ dàng làm sạch bằng các dung dịch tẩy rửa công nghiệp CIP (Clean-In-Place).
Hệ thống phân loại các bề mặt và tiêu chuẩn nhám inox phổ biến
Trong ngành luyện kim và cơ khí chế tạo, việc nắm vững hệ thống phân loại bề mặt và tiêu chuẩn nhám inox đóng vai trò cốt lõi để lựa chọn vật liệu phù hợp với yêu cầu kỹ thuật và môi trường làm việc. Thép không gỉ với tỷ trọng tiêu chuẩn khoảng 7.93 g/cm3 có thể đạt được nhiều trạng thái bề mặt khác nhau thông qua các quá trình cán nóng, cán nguội và cơ khí hóa bề mặt.
Các loại bề mặt tiêu chuẩn từ nhà máy (Mill Finish)
Quá trình sản xuất cơ bản tại nhà máy tạo ra các dạng bề mặt nguyên bản phục vụ các mục đích gia công tiếp theo. Bề mặt cán nóng số 1 (No.1) được sản xuất thông qua quá trình ủ và tẩy gỉ sau khi cán nóng ở nhiệt độ cao. Loại này có bề mặt mờ, xỉn, không nhẵn bóng và thường có độ nhám Ra lớn, thường dao động trong khoảng từ 3.0 µm đến 6.0 µm, chuyên dùng cho các thiết bị công nghiệp nặng hoặc bồn chứa hóa chất không yêu cầu thẩm mỹ. Ngược lại, bề mặt cán nguội 2B là dạng phổ biến nhất, được cán nguội qua trục cán bóng, xử lý nhiệt và tẩy cặn axit để tạo ra lớp hoàn thiện nhẵn mịn màu xám sáng với giá trị Ra thông thường từ 0.1 µm đến 0.5 µm. Một biến thể cao cấp hơn của cán nguội là bề mặt BA (Bright Annealed), được ủ trong môi trường khí trơ bảo vệ, giữ lại độ bóng phản xạ cao với độ nhám cực thấp, xấp xỉ Ra từ 0.05 µm đến 0.1 µm.
Bề mặt cơ khí và tiêu chuẩn đánh bóng chuyên dụng
Để đáp ứng yêu cầu kiến trúc và vi sinh, bề mặt inox được gia công cơ khí tạo độ nhám xác định. Bề mặt xước Hairline (No.4) sở hữu các đường vân xước mảnh dài song song giống sợi tóc. Tiêu chuẩn gia công độ sâu vết xước của loại này thường được kiểm soát chặt chẽ với giá trị Ra trong khoảng 0.4 µm đến 0.8 µm, vừa đảm bảo tính thẩm mỹ che giấu vết bẩn tốt, vừa dễ dàng vệ sinh. Đối với các ngành công nghiệp đòi hỏi độ sạch tuyệt đối như y tế, dược phẩm và bán dẫn, bề mặt đánh bóng gương siêu mịn (No.8) là lựa chọn bắt buộc. Quy trình mài và đánh bóng cơ học hoặc điện hóa nhiều cấp độ giúp bề mặt đạt độ phẳng quang học hoàn hảo, giảm thiểu tối đa các vi khe nứt với giá trị nhám Ra siêu nhỏ, thường nhỏ hơn 0.05 µm, ngăn chặn sự bám dính của vi khuẩn.
Bảng quy đổi giá trị Ra cho các cấp độ hoàn thiện inox
- No.1 (Cán nóng công nghiệp): Ra = 3.0 µm – 6.0 µm (Độ nhám cao, mờ đục).
- No.2B (Cán nguội tiêu chuẩn): Ra = 0.1 µm – 0.5 µm (Bề mặt sáng, nhẵn mịn vừa).
- BA (Ủ sáng phản chiếu): Ra = 0.05 µm – 0.1 µm (Bóng sáng, phản xạ tốt).
- No.4 / Hairline (Xước sợi tóc): Ra = 0.4 µm – 0.8 µm (Vân xước trang trí, ma sát ổn định).
- No.8 / Mirror (Gương siêu mịn): Ra < 0.05 µm (Bóng gương, chống bám bẩn y tế).
Lưu ý kỹ thuật khi gia công và kiểm tra độ nhám inox
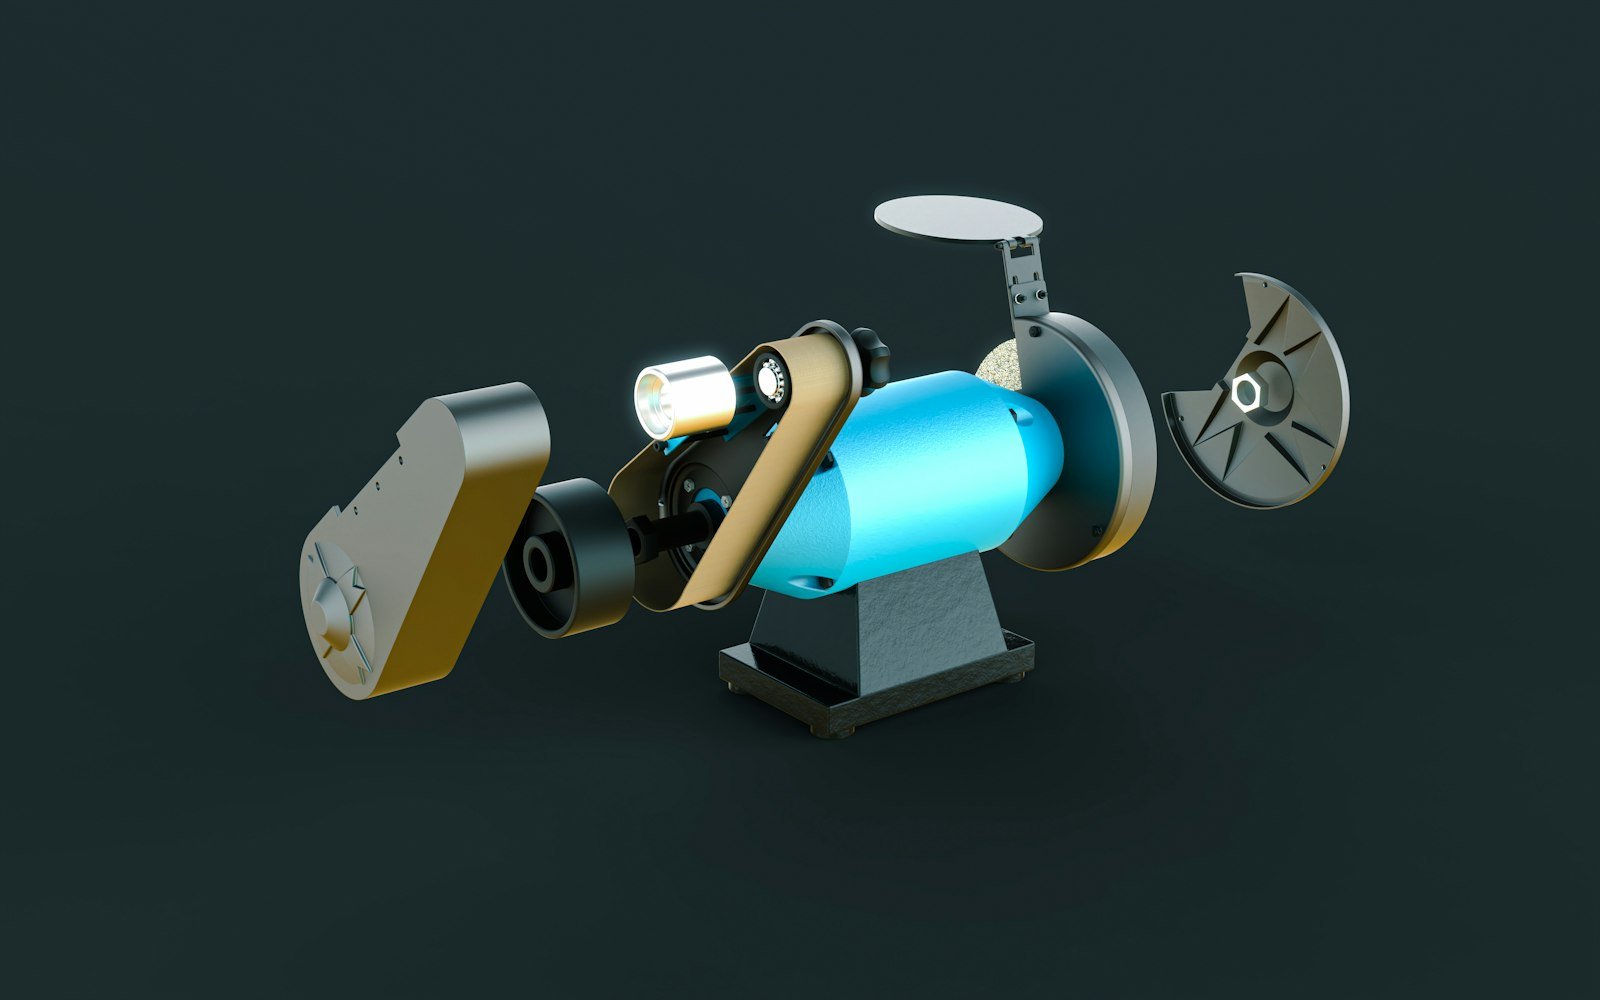
Trong quá trình chế tạo cơ khí chính xác, việc kiểm soát tiêu chuẩn nhám inox đóng vai trò quyết định đến khả năng chống ăn mòn, độ bền mỏi và tính thẩm mỹ của sản phẩm. Để đạt được các thông số kỹ thuật khắt khe, kỹ sư cần nắm vững các lưu ý kỹ thuật quan trọng từ khâu gia công đến kiểm tra bề mặt.
Ảnh hưởng của phương pháp gia công đến độ nhám
Phương pháp cắt laser thường để lại mép cắt có độ nhám cao và xỉ bavia do quá trình nóng chảy cục bộ. Trong khi đó, gia công mài cơ học giúp cải thiện đáng kể tiêu chuẩn nhám inox. Tuy nhiên, việc lựa chọn vật liệu mài phải cực kỳ cẩn trọng. Đối với các mác thép phổ biến như SUS 304 và SUS 316 (có khối lượng riêng xấp dụng 7.93 g/cm3), việc chọn đá mài hoặc nhám vòng (abrasive belts) phù hợp là tối quan trọng. SUS 316 có độ dẻo dai và độ cứng biến sấy cao hơn SUS 304, dễ gây bám dính vật liệu lên nhám (hiện tượng loading). Do đó, cần dùng nhám hạt Zirconia alumina hoặc Ceramic kết hợp dung dịch làm mát chuyên dụng để tránh làm cháy bề mặt, giữ vững tiêu chuẩn nhám inox bề mặt.
Quy trình đo đạc và khắc phục lỗi bề mặt
Quy trình lấy mẫu và đo đạc phải tuân thủ nghiêm ngặt các tiêu chuẩn quốc tế. Máy đo độ nhám biên dạng (profilometer) cần được hiệu chuẩn trước khi sử dụng. Chiều dài chuẩn (cut-off length, ký hiệu là lc) phải được thiết lập đúng với độ nhám dự kiến của bề mặt inox, thường lấy lc = 0.8 mm cho các bề mặt hoàn thiện công nghiệp. Đầu dò kim cương của máy phải di chuyển vuông góc với vân gia công để thu thập biên dạng chính xác nhất.
- Biện pháp khắc phục: Khi bề mặt vượt quá giới hạn tiêu chuẩn nhám inox cho phép (ví dụ Ra > 0.8 µm trong yêu cầu thực phẩm), kỹ sư cần áp dụng quy trình đánh bóng nhiều bước.
- Bắt đầu bằng việc mài phá với nhám hạt thô (grit 60-80), sau đó chuyển dần lên các cấp hạt mịn hơn (grit 120, 240, 400) và kết thúc bằng đánh bóng điện hóa hoặc đánh bóng gương (BA/HL).
- Kiểm tra lại toàn bộ diện tích bằng thiết bị cầm tay để đảm bảo độ nhám đồng đều trước khi xuất xưởng.
Kết luận về việc áp dụng tiêu chuẩn nhám inox trong sản xuất
Tóm lại, việc nắm vững các thông số kỹ thuật và hệ thống phân loại của tiêu chuẩn nhám inox đóng vai trò quyết định trong việc đảm bảo chất lượng, tính thẩm mỹ và độ bền của sản phẩm cơ khí. Việc lựa chọn chính xác bề mặt nhám không chỉ tối ưu hóa khả năng chống ăn mòn mà còn đáp ứng nghiêm ngặt các yêu cầu kỹ thuật của từng ngành công nghiệp đặc thù như thực phẩm, y tế hay kiến trúc.
Để đạt được kết quả gia công hoàn hảo nhất, các kỹ sư và nhà đầu tư cần chú trọng việc chọn mua đúng vật tư inox chất lượng cao kết hợp cùng việc hợp tác với các đơn vị gia công uy tín, có đầy đủ trang thiết bị đo lường hiện đại nhằm kiểm soát chặt chẽ các thông số bề mặt theo đúng tiêu chuẩn quốc tế.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép không gỉ Thế giới.

