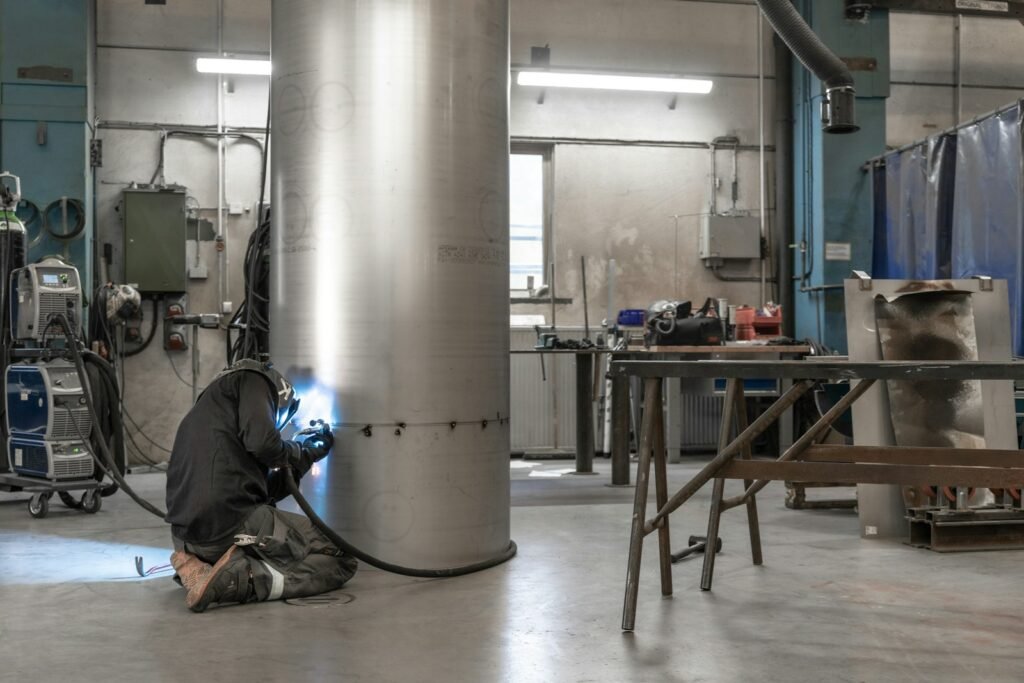
Trong ngành gia công cơ khí, cách tẩy rỉ inox là quy trình kỹ thuật quan trọng nhằm loại bỏ lớp oxit sắt và tạp chất bám trên bề mặt thép không gỉ. Dù chứa hàm lượng crôm cao tạo lớp màng thụ động chống ăn mòn, inox vẫn có thể bị rỉ sét do tác động cơ học, môi trường hóa chất hoặc quá trình hàn cắt nhiệt độ cao.
Việc áp dụng sai phương pháp xử lý có thể làm xước bề mặt, suy giảm độ bền vật liệu và gây mất thẩm mỹ cho sản phẩm hoàn thiện. Bài viết này sẽ chia sẻ quy trình kỹ thuật chuẩn xác giúp kỹ sư và thợ cơ khí xử lý triệt để vết rỉ sét, bảo vệ cấu trúc vật tư bền vững theo thời gian.
Bản chất hiện tượng rỉ sét và nguyên lý cách tẩy rỉ inox
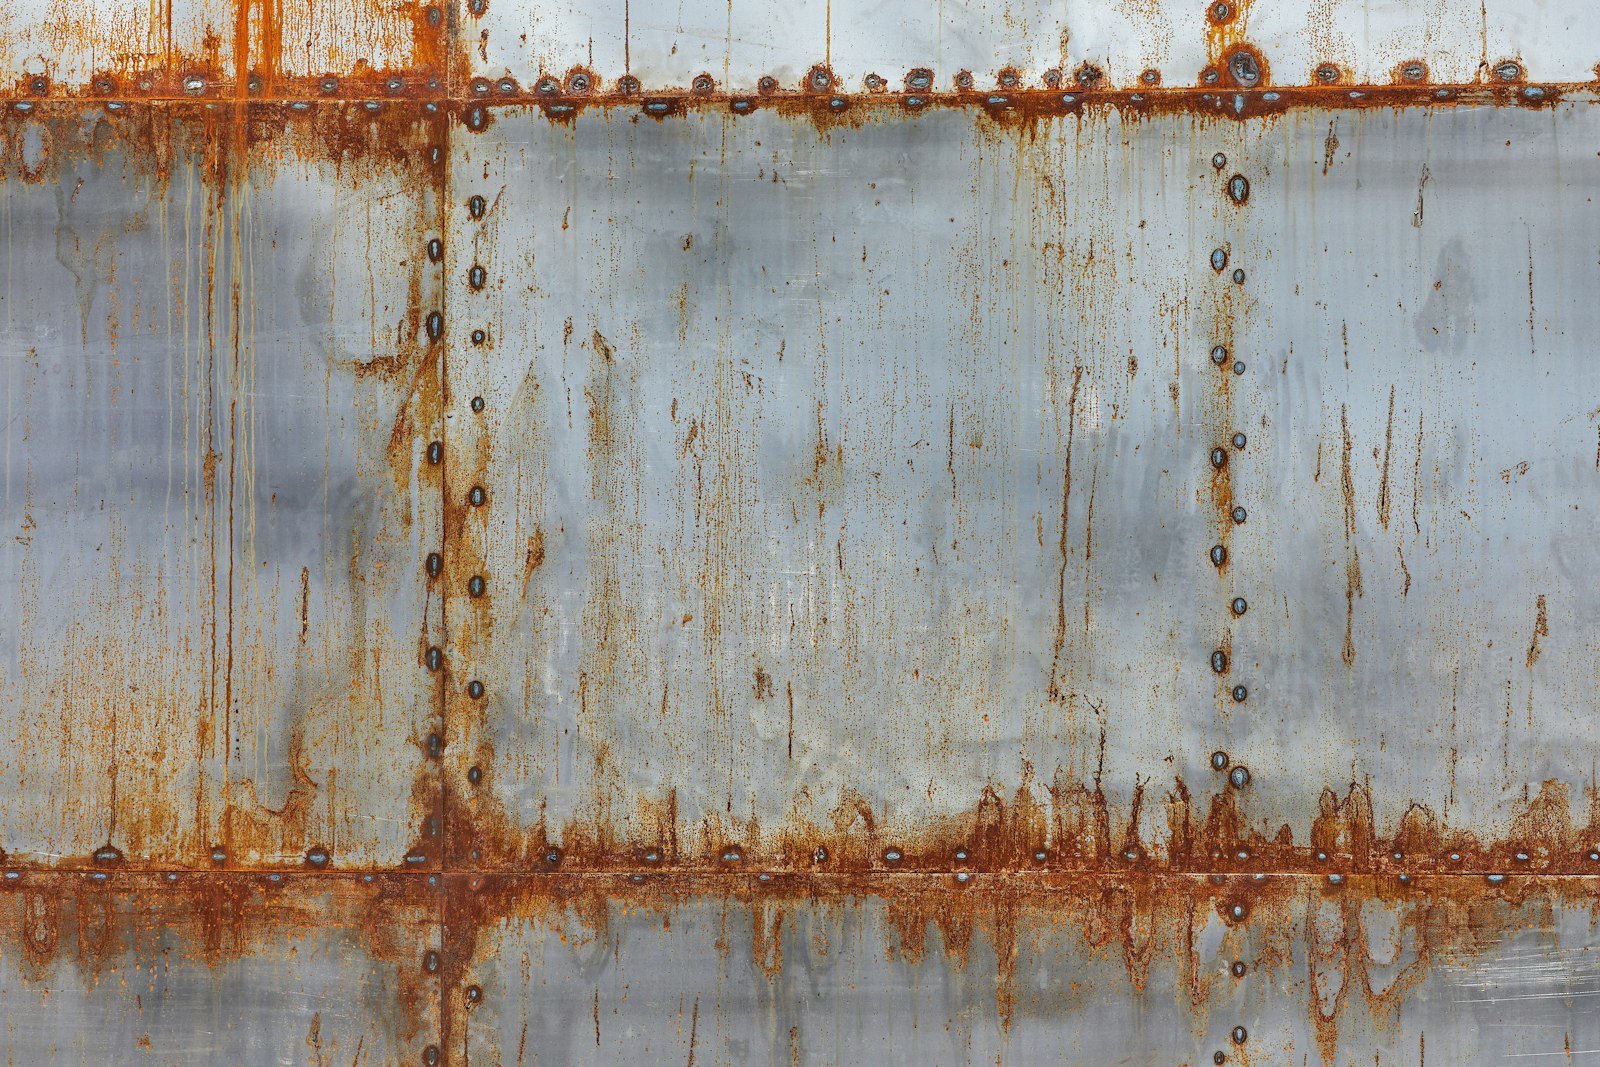
Dưới góc độ khoa học vật liệu, inox (thép không gỉ) sở hữu khối lượng riêng trung bình khoảng 7.93 g/cm3 và khả năng chống ăn mòn tuyệt vời nhờ lớp màng thụ động giàu crôm ($Cr_2O_3$) trên bề mặt. Tuy nhiên, khi áp dụng cách tẩy rỉ inox, chúng ta cần hiểu rõ bản chất hiện tượng oxi hóa xảy ra trên các mác thép phổ biến như SUS 201 hay SUS 304. Đối với inox 201 với hàm lượng mangan cao và crôm thấp hơn, lớp màng bảo vệ dễ bị tổn thương trong môi trường ẩm ướt hoặc có muối clorua. Ngay cả với inox 304, hiện tượng rỉ sét vẫn có thể xuất hiện do sự thôi nhiễm tạp chất sắt tự do trong quá trình gia công cơ khí, hàn cắt, hoặc tiếp xúc với hóa chất axit, làm phá vỡ cấu trúc mạng tinh thể và khởi phát quá trình ăn mòn điểm (pitting corrosion).
Cơ chế phá vỡ màng oxit và nguyên lý hóa học
Quá trình hình thành rỉ sét bắt đầu khi lớp màng oxit crôm bị thủng hoặc bóc tách dưới tác động cơ học hoặc hóa học, để lộ phần hợp kim nền bên dưới tiếp xúc trực tiếp với ôxy và độ ẩm trong không khí. Nguyên lý cốt lõi của cách tẩy rỉ inox là sử dụng các tác nhân hóa học (thường là dung dịch hỗn hợp axit nitric $HNO_3$ và axit flohydric $HF$) hoặc phương pháp cơ học để hòa tan hoàn toàn lớp oxit sắt ($Fe_2O_3 \cdot nH_2O$) ngậm nước. Các dung dịch tẩy rỉ chuyên dụng sẽ tác dụng có chọn lọc với các oxit sắt bề mặt mà không làm biến dạng kích thước hình học của chi tiết cơ khí có tỷ trọng 7.93 g/cm3, đồng thời loại bỏ triệt để các tạp chất bám dính sâu trong vi cấu trúc kim loại.
Đánh giá mức độ ăn mòn và tiêu chuẩn kỹ thuật sau xử lý
Trước khi thực hiện cách tẩy rỉ inox, kỹ sư vật liệu phải tiến hành đánh giá mức độ ăn mòn để chọn phương pháp tối ưu:
- Phương pháp cơ học: Dùng giấy nhám mịn, bàn chải inox chuyên dụng hoặc máy đánh bóng để xử lý các vết rỉ bề mặt nông, ưu tiên cho các chi tiết dày không lo bị sụt giảm dung sai.
- Phương pháp hóa học: Sử dụng gel hoặc dung dịch tẩy rỉ để thâm nhập vào các góc khuất, mối hàn, phù hợp với các thiết bị áp lực hoặc ống công nghiệp yêu cầu cao về độ bóng bề mặt.
Tiêu chuẩn kỹ thuật sau khi ứng dụng cách tẩy rỉ inox đòi hỏi bề mặt kim loại phải hoàn toàn sạch vết ố, không bị vết rỗ sâu quá giới hạn cho phép của bản vẽ chế tạo, đạt độ nhám bề mặt ($Ra$) theo yêu cầu thiết kế và quan trọng nhất là phải kích hoạt lại khả năng tái tạo lớp màng thụ động tự nhiên.
Quy trình và thông số kỹ thuật áp dụng cách tẩy rỉ inox
Trong ngành cơ khí chế tạo, việc áp dụng đúng quy trình và thông số kỹ thuật áp dụng cách tẩy rỉ inox đóng vai trò quyết định đến độ bền và tính thẩm mỹ của kết cấu. Inox (thép không gỉ) có khối lượng riêng xấp xỉ 7.93 g/cm3, đạt được tính năng chống ăn mòn nhờ lớp màng Passive film (Cr2O3) tự nhiên. Tuy nhiên, dưới tác động của môi trường hoặc quá trình gia nhiệt khi hàn, lớp màng này bị phá hủy, dẫn đến hiện tượng ôxy hóa cục bộ. Để khôi phục bề mặt, các kỹ sư cơ khí phải tuân thủ nghiêm ngặt quy trình kỹ thuật 4 bước sau đây:
Các bước thực hiện trong quy trình tẩy rỉ chuẩn kỹ thuật
- Bước 1: Vệ sinh bề mặt sơ bộ
Trước khi áp dụng cách tẩy rỉ inox, toàn bộ dầu mỡ, bụi bẩn, và cặn cơ học bám trên bề mặt vật liệu phải được loại bỏ hoàn toàn bằng dung dịch kiềm loãng hoặc dung môi hữu cơ chuyên dụng. Việc này nhằm đảm bảo hóa chất tẩy rỉ tiếp xúc trực tiếp với lớp oxit kim loại mà không bị cản trở.
- Bước 2: Sử dụng dung dịch tẩy rỉ chuyên dụng
Sử dụng hỗn hợp axit pickling paste (thường chứa gốc axit nitric $HNO_3$ và axit flohydric $HF$) quét đều lên vùng bị rỉ sét. Nồng độ tiêu chuẩn của hoạt chất phải được kiểm soát theo khuyến cáo của nhà sản xuất để tránh làm rỗ bề mặt hợp kim.
- Bước 3: Kiểm soát thời gian phản ứng hóa học
Thời gian ngâm hóa chất đóng vai trò sống còn trong kỹ thuật xử lý bề mặt, dao động từ 10 đến 30 phút tùy thuộc vào độ dày của lớp rỉ sét và mác thép (ví dụ như inox 304 hay 316). Nếu thời gian quá ngắn, vết rỉ chưa được loại bỏ triệt để; ngược lại, ngâm quá lâu sẽ gây hiện tượng over-pickling, làm mờ bóng và ăn mòn nền kim loại.
- Bước 4: Rửa sạch và trung hòa axit
Xịt rửa bề mặt bằng nước áp lực cao để loại bỏ hoàn toàn dư lượng axit và cặn bẩn. Sau đó, tiến hành dung dịch trung hòa kiềm nhẹ để triệt tiêu hoàn toàn phản ứng hóa học, ngăn chặn tình trạng ăn mòn âm ỉ tiếp diễn bên trong cấu trúc vi mô của vật liệu.
Việc kiểm soát chặt chẽ các thông số kỹ thuật trên không chỉ giúp thực hiện cách tẩy rỉ inox đạt hiệu suất tối ưu mà còn kéo dài tuổi thọ cho các thiết bị công nghiệp làm từ thép không gỉ.
Lưu ý an toàn và phương pháp thụ động hóa sau khi xử lý
Lưu ý an toàn lao động khi thực hiện cách tẩy rỉ inox
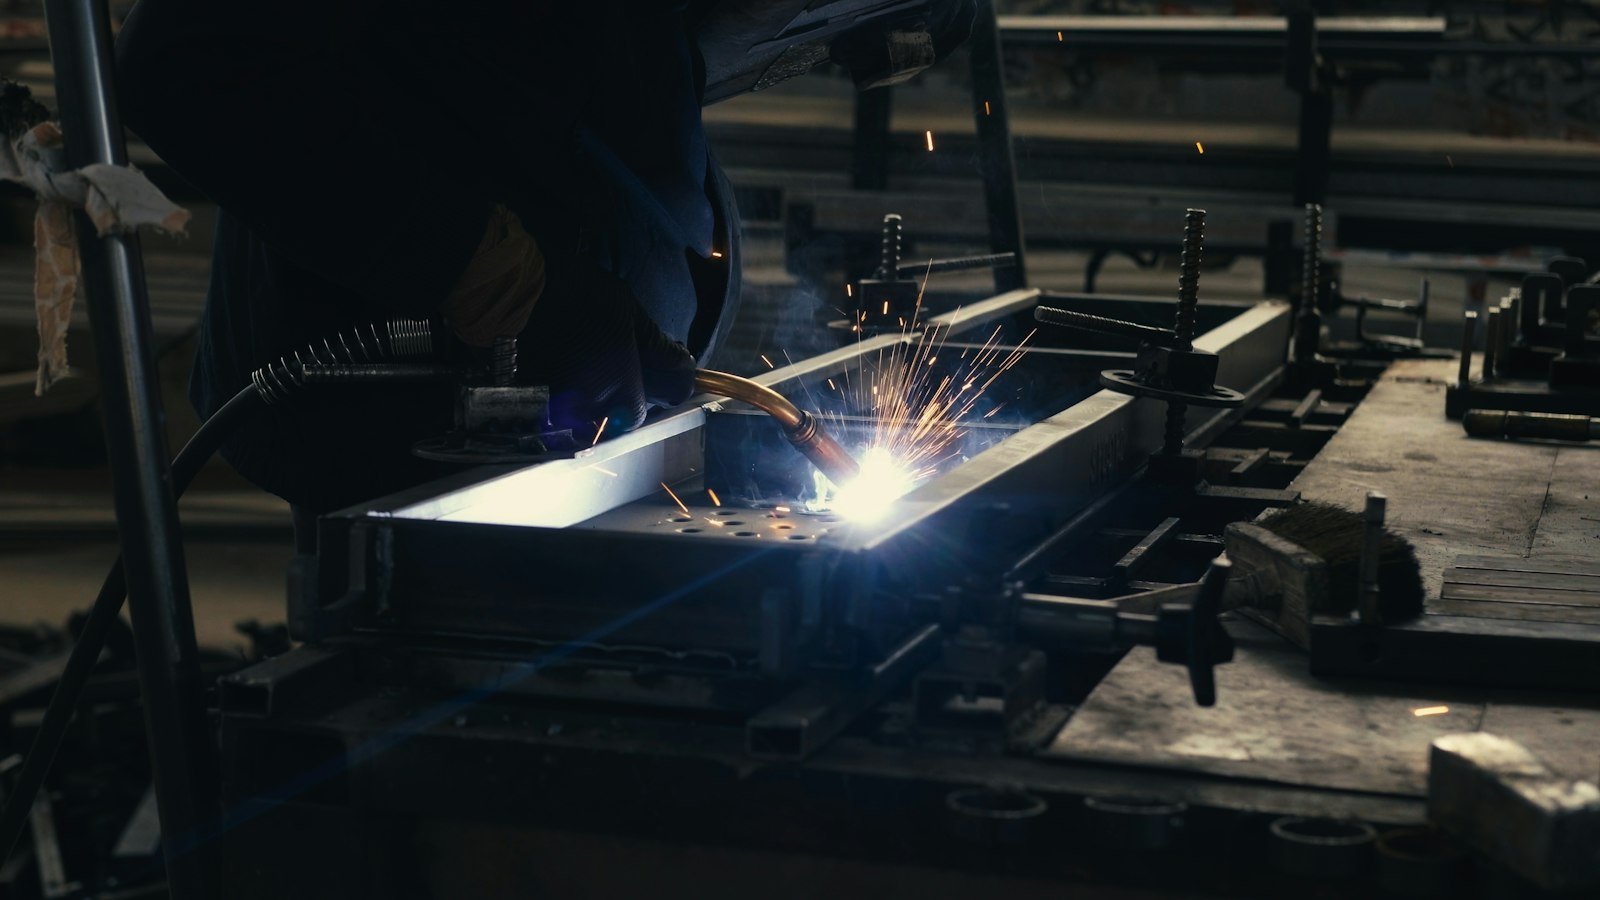
Trong quá trình áp dụng các phương pháp cơ học và hóa học cho cách tẩy rỉ inox, kỹ thuật viên phải tuân thủ nghiêm ngặt các quy định về an toàn công nghiệp. Các dung dịch tẩy rửa chuyên dụng thường chứa gốc axit mạnh như axit nitric ($HNO_3$) hoặc axit flohydric ($HF$). Do đó, việc trang bị đầy đủ phương tiện bảo hộ cá nhân đạt chuẩn là bắt buộc, bao gồm kính chống hóa chất, găng tay cao su chịu axit, mặt nạ phòng độc có phin lọc hơi hữu cơ và vô cơ, cùng quần áo bảo hộ chuyên dụng. Khu vực thi công phải được thông gió tốt hoặc trang bị hệ thống hút khí cục bộ nhằm ngăn chặn tình trạng tích tụ khí độc gây ảnh hưởng đến hệ hô hấp của người lao động.
Quy trình thụ động hóa và khôi phục màng bảo vệ bề mặt
Sau khi hoàn tất công đoạn làm sạch, bề mặt vật liệu thép không gỉ (với tỷ trọng tiêu chuẩn khoảng $7.93 ext{ g/cm}^3$ đối với mác thép Austenitic phổ biến như SUS 304) đang ở trạng thái hoạt hóa cao và rất dễ bị oxy hóa trở lại. Do đó, quy trình thụ động hóa (passivation) đóng vai trò then chốt để tái tạo lớp màng oxit crôm ($Cr_2O_3$) tự nhiên. Kỹ thuật này thường sử dụng dung dịch axit nitric nồng độ từ 20% đến 25% ở nhiệt độ phòng hoặc gia nhiệt nhẹ trong khoảng thời gian từ 20 đến 30 phút. Ưu điểm lớn nhất của phương pháp này là loại bỏ hoàn toàn các tạp chất sắt tự do còn sót lại trong mạng lưới tinh thể, từ đó tối ưu hóa khả năng chống ăn mòn và nâng cao tuổi thọ cho kết cấu cơ khí trong môi trường khắc nghiệt.
Kiểm tra chất lượng và phương pháp bảo quản vật tư sau xử lý
Để đánh giá độ bền vững của lớp màng bảo vệ sau khi thực hiện cách tẩy rỉ inox, kỹ sư vật liệu cần tiến hành kiểm tra chất lượng bề mặt bằng các phương pháp định tính tiêu chuẩn. Một trong những cách phổ biến là sử dụng dung dịch thử đồng sulfate ($CuSO_4$) hoặc dung dịch kali ferricyanide để phát hiện nhanh các ion sắt còn sót lại. Nếu bề mặt xuất hiện đốm đồng đỏ hoặc kết tủa xanh, quá trình thụ động hóa chưa đạt yêu cầu và cần phải xử lý lại. Sau khi vượt qua các bài kiểm tra, vật tư inox phải được rửa sạch bằng nước khử khoáng, sấy khô và bảo quản tại nơi khô ráo, thoáng mát, lót đệm cao su hoặc gỗ sạch để tránh trầy xước và tái nhiễm bẩn từ môi trường xung quanh.
Kết luận về giải pháp xử lý bề mặt và cách tẩy rỉ inox
Tóm lại, việc nắm vững bản chất oxy hóa và tuân thủ nghiêm ngặt quy trình kỹ thuật trong cách tẩy rỉ inox đóng vai trò quyết định đến tuổi thọ và tính thẩm mỹ của kết cấu kim loại. Việc loại bỏ triệt để oxit sắt kết hợp với quá trình thụ động hóa đúng chuẩn sẽ giúp tái tạo màng bảo vệ bền vững, ngăn ngừa tình trạng ăn mòn tái phát trong môi trường công nghiệp khắc nghiệt.
Tuy nhiên, các giải pháp xử lý bề mặt chỉ mang tính khắc phục tạm thời. Để đảm bảo chất lượng công trình tối ưu về lâu dài, việc đầu tư từ gốc bằng cách lựa chọn đúng chủng loại vật tư inox chất lượng cao cùng sự đồng hành của các đơn vị gia công uy tín, chuyên nghiệp vẫn là nền tảng vững chắc nhất.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép không gỉ Thế giới.