
Việc nắm vững cách chọn phụ kiện inox đóng vai trò quyết định đến độ bền, tính đồng bộ và sự an toàn của toàn bộ hệ thống đường ống cũng như kết cấu cơ khí. Trong môi trường công nghiệp đòi hỏi khắt khe về khả năng chống ăn mòn và chịu áp lực, một sai sót nhỏ trong việc lựa chọn chủng loại vật tư có thể dẫn đến rò rỉ, sập kết cấu hoặc hư hỏng thiết bị nghiêm trọng.
Bài viết này, với góc nhìn chuyên môn từ kỹ sư vật liệu, sẽ cung cấp cho bạn quy trình và tiêu chí kỹ thuật chuẩn xác nhất để đánh giá, lựa chọn và kiểm tra chất lượng linh kiện thép không gỉ, giúp tối ưu hóa chi phí đầu tư và nâng cao tuổi thọ công trình.
1. Xác định mác thép và đặc tính cơ lý của phụ kiện inox
Trong quá trình triển khai các dự án cơ khí và đường ống công nghiệp, cách chọn phụ kiện inox đóng vai trò cốt lõi đảm bảo tuổi thọ và độ an toàn vận hành. Để đưa ra quyết định kỹ thuật chuẩn xác, kỹ sư vật liệu cần đánh giá toàn diện các yếu tố về thành phần hóa học, đặc tính cơ lý và điều kiện môi trường làm việc thực tế.
Phân loại mác thép và thành phần hóa học cơ bản
Việc lựa chọn mác thép phụ thuộc trực tiếp vào tỷ lệ hợp kim của Crôm (Cr) và Niken (Ni) trong cấu trúc mạng lập phương tâm diện (FCC) của austenite. Với tỷ trọng chuẩn khoảng 7.93 g/cm3, các mác thép phổ biến có sự khác biệt rõ rệt về ưu nhược điểm:
- Inox 304: Chứa tối thiểu 18% Cr và 8% Ni. Loại vật liệu này có khả năng chống ăn mòn tốt trong môi trường khí quyển thông thường, dễ gia công uốn hàn nhưng kém hiệu quả trong môi trường axit mạnh.
- Inox 316: Được bổ sung thêm 2% đến 3% Molypden (Mo), giúp nâng cao vượt trội khả năng kháng rỗ bề mặt. Đây là giải pháp tối ưu cho ngành hàng hải, hóa chất và y tế.
- Inox 201: Thay thế một phần Niken bằng Mangan (Mn) và Nitơ (N). Ưu điểm lớn nhất là giá thành rẻ, độ cứng cao nhưng nhược điểm là khả năng chống ăn mòn kém, dễ bị gỉ sét khi tiếp xúc với hơi ẩm và muối.
Đánh giá khả năng chống ăn mòn và đặc tính cơ lý chịu lực
Đối với các hệ thống đường ống áp lực cao, kỹ sư cần tính toán chỉ số tương đương chống rỗ PREN (Pitting Resistance Equivalent Number) dựa trên công thức %Cr + 3.3(%Mo) + 16(%N). Chỉ số PREN càng cao thì phụ kiện càng bền vững trong môi trường chứa ion clorua hoặc hóa chất ăn mòn khắc nghiệt.
Bên cạnh đó, các thông số cơ lý như giới hạn bền kéo (Tensile strength) và giới hạn chảy (Yield strength) phải được kiểm nghiệm nghiêm ngặt để đáp ứng tải trọng vận hành tối đa. Ví dụ, Inox 304 có giới hạn chảy tối thiểu khoảng 205 MPa và giới hạn bền kéo từ 515 MPa. Việc kiểm tra các chỉ số này giúp phụ kiện không bị biến dạng dẻo hay nứt gãy dưới tác động của nhiệt độ và áp suất.
Tính toán độ dày thành ống theo áp suất thiết kế
Cuối cùng, cách chọn phụ kiện inox đòi hỏi sự đồng bộ giữa kích thước danh nghĩa và độ dày thành vật tư. Độ dày này phải được tính toán dựa trên công thức Lamé hoặc theo tiêu chuẩn ASME/DIN đối với áp suất thiết kế tối đa của hệ thống, nhằm tránh hiện tượng móp méo, rò rỉ hoặc nổ đường ống khi vận hành quá tải.
2. Tiêu chuẩn kỹ thuật và phương pháp kết nối lắp đặt
Tiêu chuẩn chế tạo quốc tế của phụ kiện inox
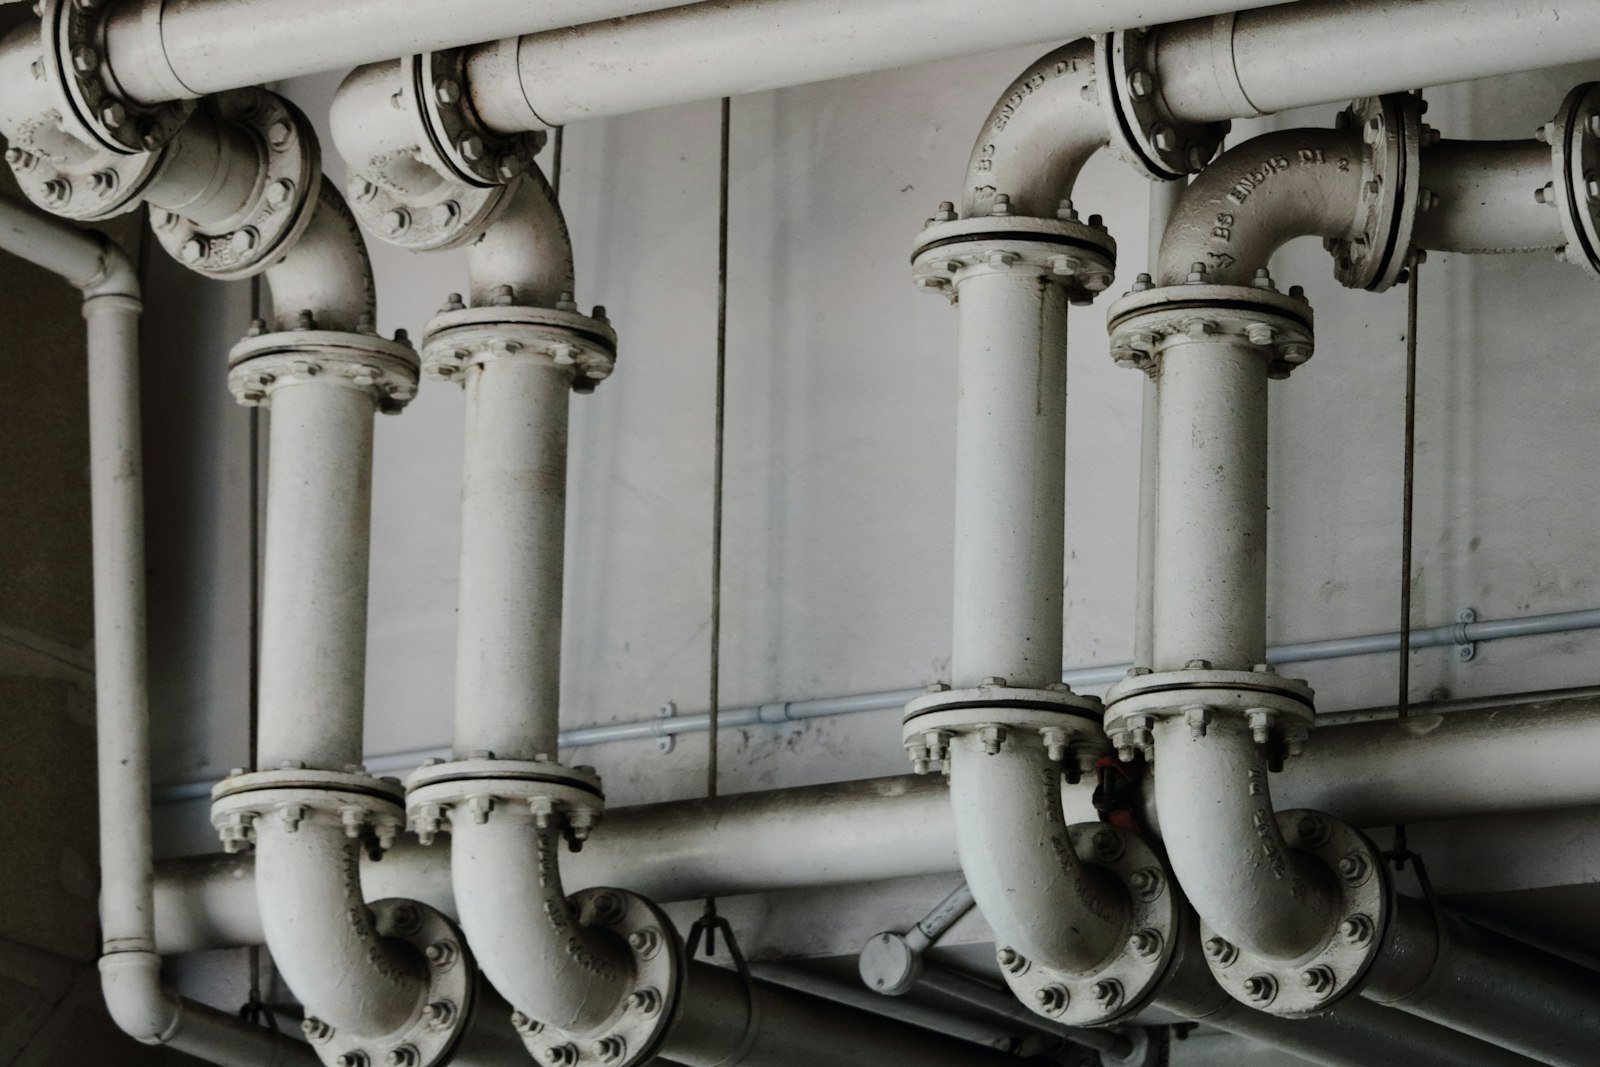
Khi áp dụng cách chọn phụ kiện inox cho các hệ thống đường ống công nghiệp chịu áp lực, việc tuân thủ các tiêu chuẩn kỹ thuật nghiêm ngặt là yếu tố sống còn. Các kỹ sư cơ khí thường ưu tiên lựa chọn phụ kiện sản xuất theo tiêu chuẩn quốc tế như ASTM, DIN, JIS hoặc ISO. Việc này đảm bảo độ dung sai kích thước cực kỳ chính xác khi lắp ráp với các cấu kiện khác, với dung sai đường kính ngoài và độ dày thành ống tuân thủ nghiêm ngặt theo tiêu chuẩn vật liệu. Tỷ trọng của các mác thép không gỉ phổ biến dao động khoảng 7.93 g/cm3 (với dòng Austenitic như inox 304 và 316), đóng vai trò là cơ sở để tính toán trọng lượng và khả năng chịu tải của hệ thống giá đỡ. Ngoài ra, việc xác minh độ đồng tâm của phụ kiện giúp triệt tiêu hiện tượng lệch dòng chảy, giảm thiểu tối đa tổn thất áp suất và hiện tượng xói mòn cục bộ do dòng chảy rối gây ra trong quá trình vận hành lâu dài.
So sánh phương pháp kết nối lắp đặt kỹ thuật
Tùy thuộc vào yêu cầu kỹ thuật của công trình, việc lựa chọn phương pháp kết nối phù hợp sẽ quyết định độ kín khít và tuổi thọ của toàn bộ hệ thống:
- Hàn đối đầu (Butt Weld): Ưu điểm là tạo ra mối nối đồng nhất, chịu được áp suất và nhiệt độ cực cao, không có khe hở vi sinh. Nhược điểm là đòi hỏi thợ hàn có tay nghề cao (chứng chỉ chuyên môn) và thời gian thi công lâu.
- Hàn lồng (Socket Weld): Ưu điểm dễ định tâm ống trước khi hàn, thích hợp cho đường ống áp lực cao có đường kính nhỏ. Nhược điểm để lại khe hở giãn nở nhiệt nhỏ, không phù hợp với môi trường dễ bị ăn mòn kẽ hở.
- Nối ren (BSPT/NPT): Ưu điểm tháo lắp nhanh chóng, linh hoạt trong bảo trì định kỳ. Nhược điểm giới hạn ở áp suất thấp, dễ rò rỉ theo thời gian nếu không dùng băng tan hoặc keo khóa ren chuyên dụng.
- Mặt bích (Flange): Ưu điểm kết nối chắc chắn với các thiết bị van, bơm, dễ dàng tháo rời để vệ sinh. Nhược điểm chi phí vật tư cao và cần sử dụng gioăng làm kín (gasket) phù hợp với nhiệt độ môi chất.
Đặc điểm bề mặt gia công và ứng dụng thực tế
Chất lượng hoàn thiện bề mặt là yếu tố quyết định khả năng chống bám bẩn của phụ kiện. Đối với ngành thực phẩm, dược phẩm và hóa chất tinh khiết, các kỹ sư cần yêu cầu kiểm tra kỹ lưỡng các dạng bề mặt gia công như BA (Bright Annealed – sáng bóng), 2B (cán nguội tiêu chuẩn) hoặc No.4 (đánh xước nhám kỹ thuật). Bề mặt có độ nhám thấp (thường Ra nhỏ hơn 0.8 micromet) giúp hạn chế tối đa sự bám dính của vi sinh vật và cặn bẩn, đồng thời tạo điều kiện thuận lợi cho các chu trình làm sạch tự động CIP (Cleaning in Place) trong nhà máy.
3. Kiểm tra chất lượng thực tế và lưu ý khi nghiệm thu vật tư
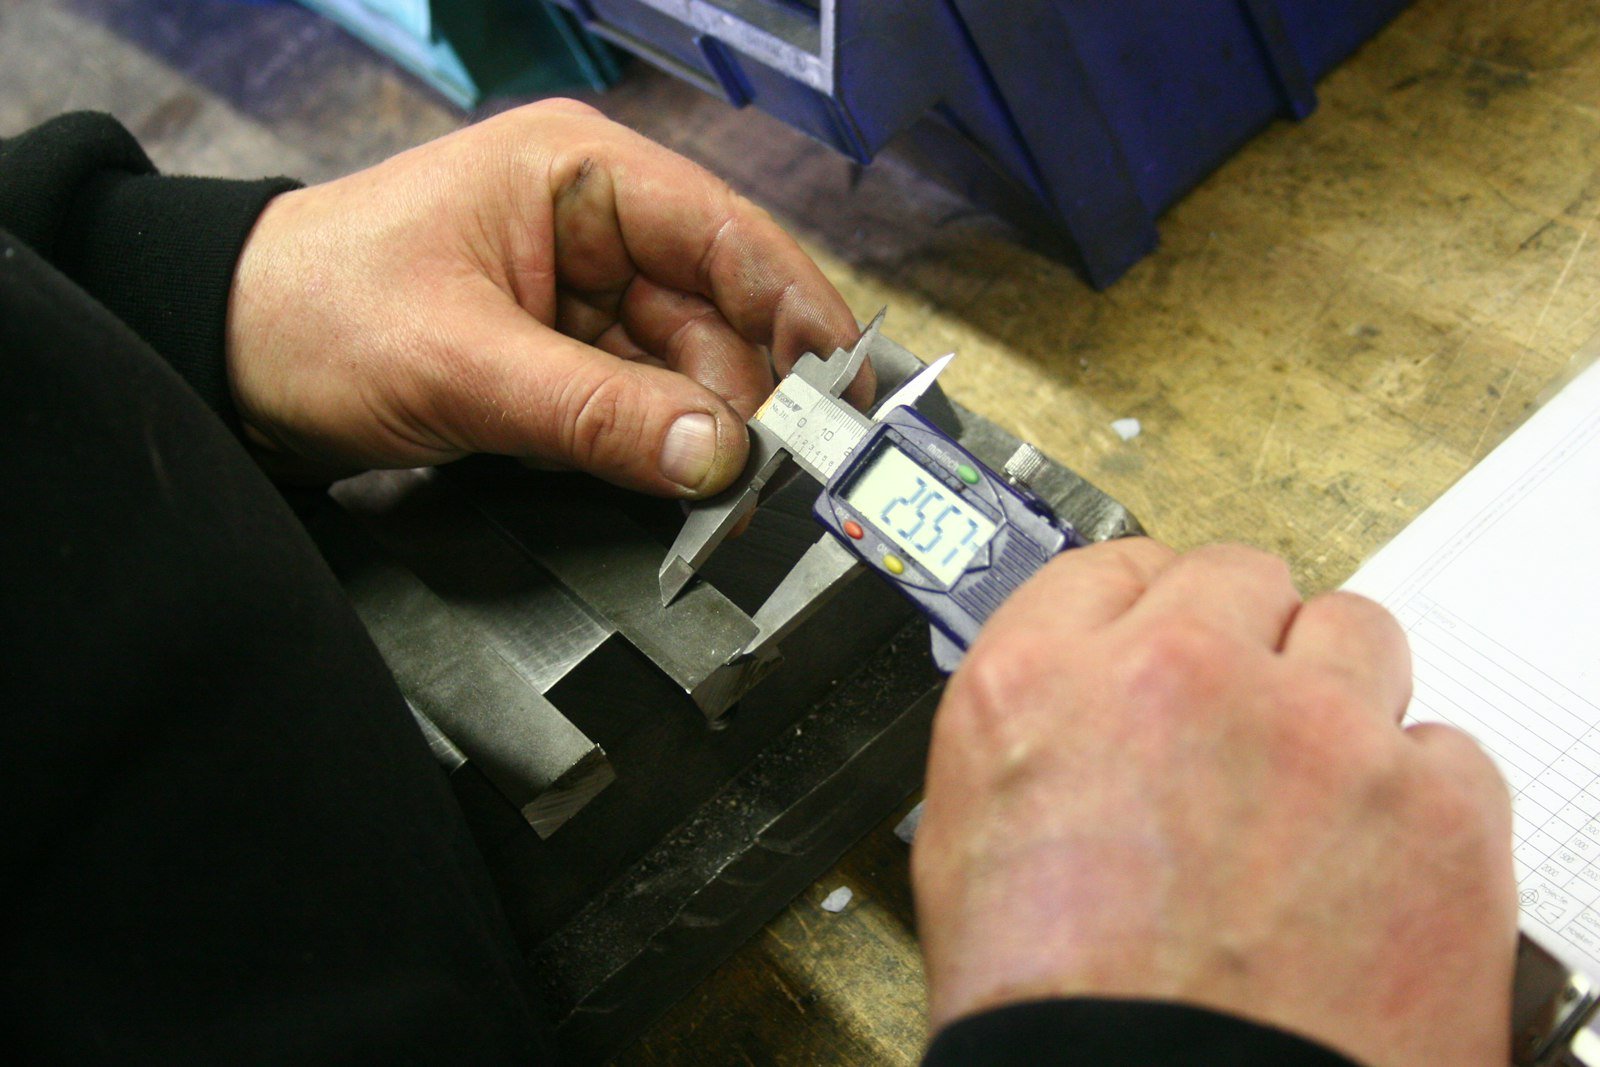
Trong quy trình thi công cơ khí, giai đoạn nghiệm thu đóng vai trò quyết định đến độ bền vững của hệ thống đường ống và kết cấu. Khi áp dụng cách chọn phụ kiện inox vào thực tế, các kỹ sư cần thực hiện quy trình kiểm tra nghiêm ngặt để loại bỏ hàng giả, hàng kém chất lượng. Dưới đây là các phương pháp kiểm tra kỹ thuật và lưu ý bảo quản vật tư quan trọng nhất.
Phương pháp kiểm tra nhanh thành phần và từ tính
Để xác định chính xác mác thép, kỹ sư vật liệu thường kết hợp giữa phương pháp hóa học và vật lý:
- Sử dụng dung dịch axit thử inox (thuốc thử chuyên dụng): Nhỏ một giọt dung dịch lên bề mặt phụ kiện đã được làm sạch. Đối với inox 304 và 316 chuẩn, giọt thử sẽ đổi màu rất chậm hoặc giữ nguyên màu trong vài phút. Nếu chuyển sang màu đỏ gạch hoặc nâu nhanh chóng, đó là thép không gỉ hàm lượng thấp hoặc thép carbon mạ.
- Kiểm tra từ tính bằng nam châm vĩnh cửu: Các dòng phụ kiện inox Austenitic như mác 304 và 316 ở trạng thái ủ mềm hoàn toàn không có từ tính. Tuy nhiên, quá trình gia công định hình lạnh (dập, uốn, ép ren) có thể làm biến thể cấu trúc tế vi thành mác martensite biến dạng nhẹ, dẫn đến việc nam châm có thể hút nhẹ. Dù vậy, lực hút này phải rất yếu và không được hút mạnh như thép đen.
Đánh giá hồ sơ kỹ thuật và chứng chỉ chất lượng
Một lô vật tư đạt chuẩn khi cung cấp đầy đủ chứng chỉ xuất xưởng (CO/CQ), bao gồm bảng phân tích thành phần hóa học (Mill Test Certificate) thể hiện rõ tỷ lệ các nguyên tố hợp kim chính như Crom (Cr ≥ 18%), Niken (Ni từ 8-10.5% đối với inox 304, và bổ sung Molypden từ 2-3% đối với inox 316). Khối lượng riêng của vật liệu phải đạt chuẩn xấp xỉ 7.93 g/cm3. Ngoài ra, cần đối chiếu các chỉ tiêu cơ tính như giới hạn bền kéo, độ giãn dài theo tiêu chuẩn ASTM hoặc JIS.
Lưu ý bảo quản và chống ăn mòn điện hóa
Trong quá trình lưu kho và chuẩn bị lắp đặt, tuyệt đối không để phụ kiện inox tiếp xúc trực tiếp hoặc ma sát với vật liệu sắt thép carbon (thép đen). Hiện tượng tiếp xúc này sẽ tạo ra các cặp kim loại khác nhau, dẫn đến ăn mòn điện hóa (Galvanic corrosion) và hình thành các điểm rỉ sét bề mặt. Kho chứa cần khô ráo, thoáng khí, kê lót bằng gỗ hoặc cao su sạch để bảo vệ tuyệt đối lớp màng thụ động (Passive film) của vật liệu.
Kết luận về việc lựa chọn phụ kiện inox kỹ thuật
Tóm lại, việc nắm vững các yếu tố từ mác thép, tiêu chuẩn kỹ thuật đến quy trình kiểm tra thực tế là nền tảng cốt lõi để áp dụng hiệu quả cách chọn phụ kiện inox cho mọi công trình cơ khí. Việc đầu tư đúng đắn vào hệ thống vật tư chất lượng cao không chỉ tối ưu hóa độ bền cơ lý, khả năng chống ăn mòn mà còn đảm bảo sự vận hành ổn định và an toàn lâu dài cho toàn bộ kết cấu. Do đó, chủ đầu tư và kỹ sư luôn cần phối hợp chặt chẽ với các đơn vị cung cấp, gia công uy tín nhằm kiểm soát nghiêm ngặt từ khâu thiết kế đến nghiệm thu thực tế, mang lại giá trị bền vững cho công trình.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép không gỉ Thế giới (worldstainless).

