
Cách khoan inox cứng là một thử thách lớn trong gia công cơ khí vì loại vật liệu này có độ bền kéo cao, khả năng hóa bền biến dạng lớn và tính dẫn nhiệt kém. Khi gia công các mác thép không gỉ cường độ cao như SUS304, SUS316 hay SUS430, mũi khoan rất dễ bị mòn, cháy đầu hoặc gãy nếu thợ cơ khí không nắm vững kỹ thuật cốt lõi.
Là đơn vị chuyên cung cấp và gia công inox theo yêu cầu, chúng tôi chia sẻ quy trình chuẩn xác giúp bạn xử lý triệt để vấn đề này, nâng cao tuổi thọ dụng cụ cắt và đảm bảo lỗ khoan đạt độ chính xác cơ khí tuyệt đối.
Đặc tính cơ học của inox cứng và nguyên tắc chọn mũi khoan
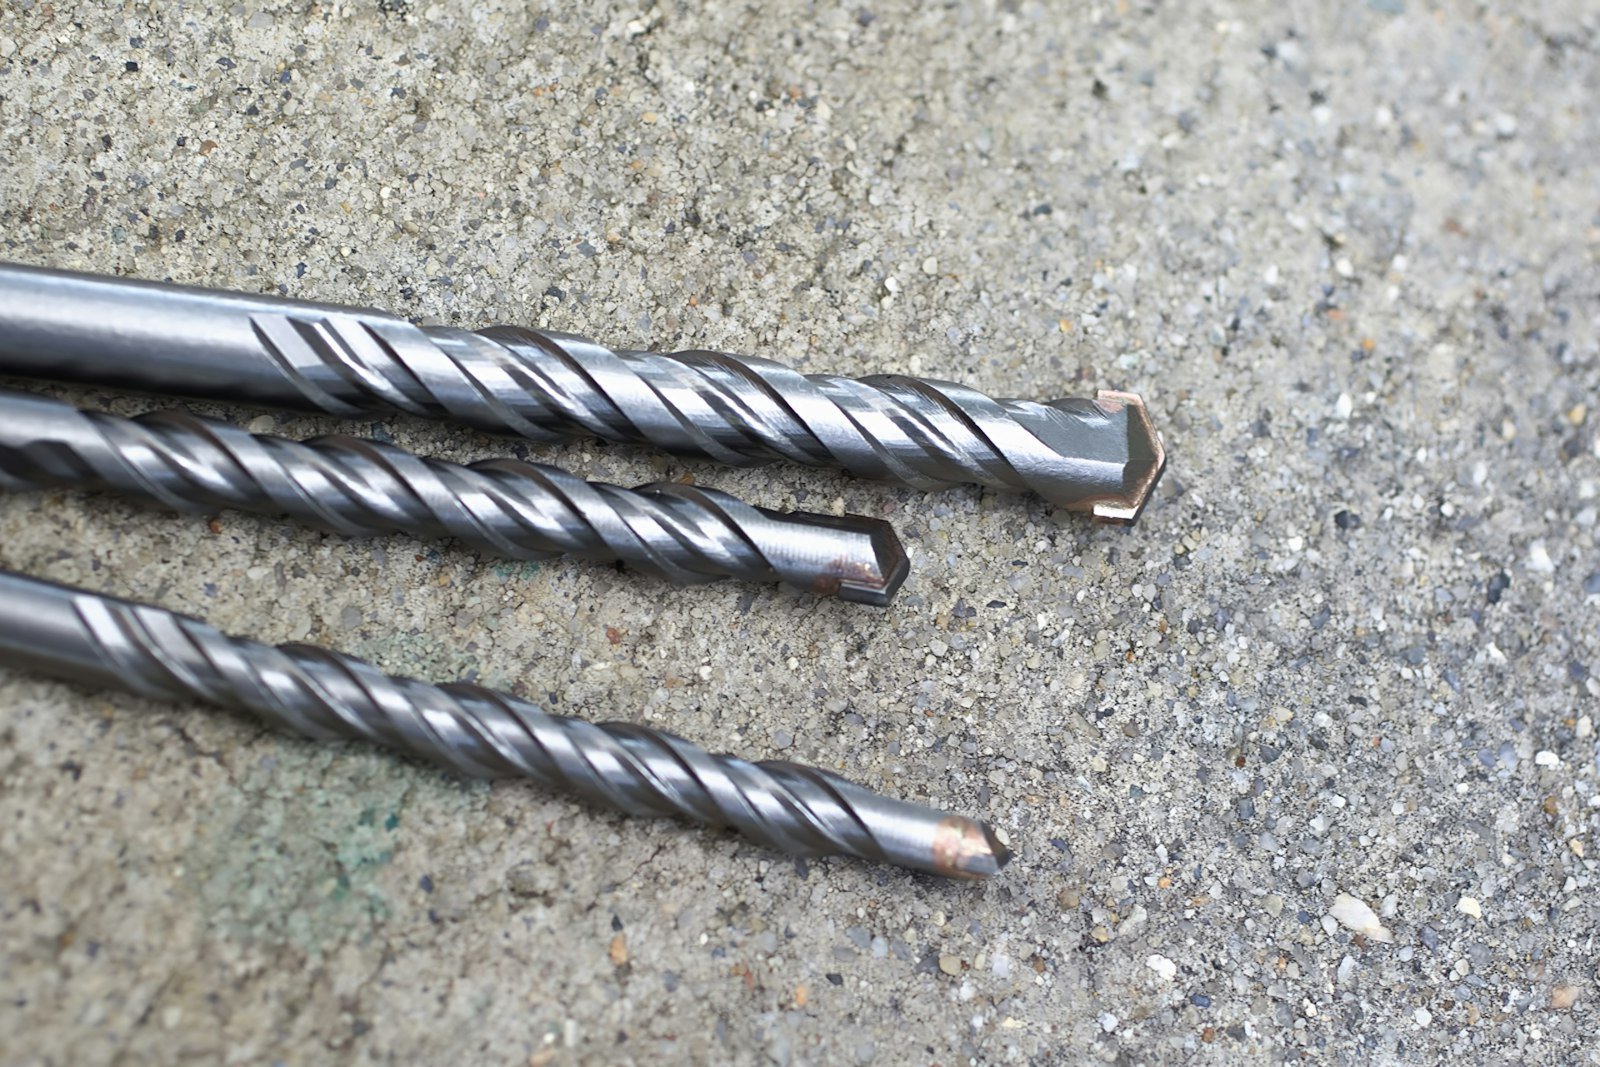
Để thực hiện cách khoan inox cứng một cách hiệu quả, người kỹ sư cơ khí trước hết phải thấu hiểu tường tận các đặc tính cơ học phức tạp của vật liệu này. Inox, với tỷ trọng tiêu chuẩn dao động quanh mức 7.93 g/cm3 tùy thuộc vào mác thép, sở hữu độ bền kéo và độ dai va đập cực kỳ cao. Quá trình gia công loại vật liệu này luôn là một thử thách lớn đối với các xưởng cơ khí nếu không nắm vững nền tảng kỹ thuật vật liệu.
Ảnh hưởng của cấu trúc vi mô đến quá trình gia công
Các dòng inox cứng phổ biến như Austenitic (ví dụ: SUS 304, SUS 316) và Martensitic (ví dụ: SUS 410, SUS 420) có cấu trúc tinh thể khác biệt. Thép không gỉ Austenitic có đặc tính hóa bền nguội (work hardening) rất mạnh; khi lưỡi cắt tác động, bề mặt phôi sẽ nhanh chóng cứng hơn đáng kể so với lõi bên trong. Trong khi đó, dòng Martensitic lại có độ cứng cao ngay từ trạng thái nhiệt luyện. Cả hai cấu trúc này đều gây ra hiện tượng sinh nhiệt cục bộ rất lớn tại vùng cắt do tính dẫn nhiệt kém của inox (chỉ bằng khoảng 30-50% so với thép carbon thông thường). Nhiệt lượng không kịp thoát ra ngoài sẽ truyền ngược vào mũi khoan, kết hợp với áp lực lớn làm phoi bị biến cứng và dính chặt vào lưỡi cắt (hiện tượng built-up edge), dẫn đến gãy mũi khoan hoặc cháy bề mặt lỗ gia công.
Tiêu chuẩn chọn vật liệu và hình học mũi khoan
Vì những lý do trên, việc áp dụng đúng cách khoan inox cứng đòi hỏi sự khắt khe trong việc lựa chọn công cụ cắt. Các loại mũi khoan thép gió thông thường (HSS) hoàn toàn không phù hợp. Thay vào đó, tiêu chuẩn tối ưu là sử dụng mũi khoan làm từ thép gió chứa hàm lượng Cobalt cao như HSS-Co (thường chứa 5% đến 8% Cobalt) giúp duy trì độ cứng nóng tốt ở nhiệt độ lên tới 600 độ C, hoặc sử dụng mũi gắn mảnh hợp kim cứng Carbide cho các dây chuyền gia công CNC tốc độ cao.
Bên cạnh vật liệu, hình học của mũi khoan đóng vai trò quyết định:
- Góc đỉnh mũi khoan 135 độ (thay vì 118 độ tiêu chuẩn) là thông số kỹ thuật khuyến nghị bắt buộc, giúp mũi khoan có khả năng tự định tâm tốt, tránh hiện tượng trượt trên bề mặt cứng của inox.
- Thiết kế góc sau và góc xoắn của rãnh phoi phải tối ưu để thoát phoi nhanh, giảm ma sát tối đa.
- Luôn kết hợp sử dụng dung dịch làm mát chuyên dụng để giải nhiệt và giảm thiểu hệ số ma sát trong suốt quá trình thao tác.
Quy trình và thông số kỹ thuật tối ưu khi thực hiện cách khoan inox cứng
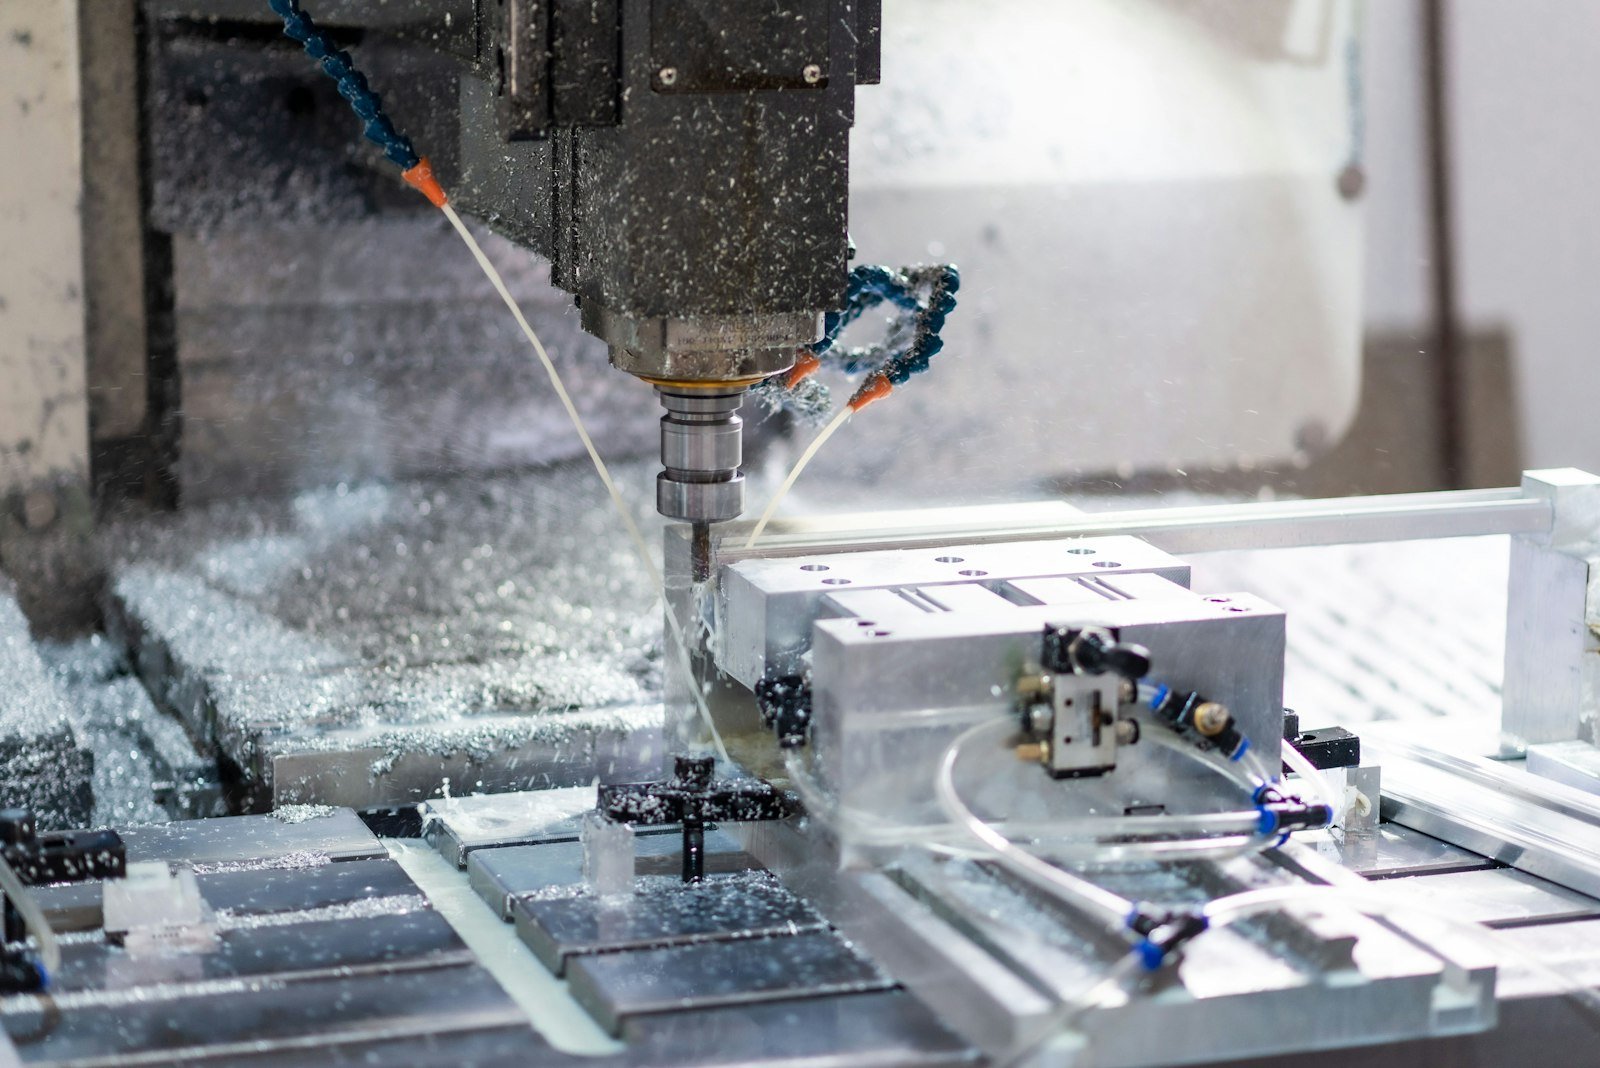
Để thực hiện cách khoan inox cứng đạt hiệu quả cao, hạn chế tối đa tình trạng mòn dụng cụ hay cháy phôi, việc tuân thủ nghiêm ngặt quy trình gia công và thiết lập thông số kỹ thuật tối ưu đóng vai trò quyết định. Thép không gỉ, với cấu trúc austenit hoặc mactenxit, sở hữu độ bền kéo lớn và hệ số dẫn nhiệt thấp (với tỷ trọng xấp xỉ 7.93 g/cm3 đối với dòng mác phổ biến như SUS304), khiến nhiệt lượng tập trung cực kỳ cục bộ tại mũi cắt. Do đó, thợ cơ khí cần nắm vững các nguyên tắc vận hành sau đây:
1. Thiết lập tốc độ vòng quay (RPM) và lực ấn phù hợp
Một trong những sai lầm phổ biến khi áp dụng cách khoan inox cứng là giữ nguyên tốc độ như khi gia công thép carbon thông thường. Trên thực tế, tốc độ cắt (cutting speed) đối với vật liệu này phải giảm đi từ 40% đến 60%. Công thức tính toán tốc độ vòng quay (RPM) được xác định dựa trên đường kính mũi khoan và tốc độ cắt khuyến nghị của vật liệu (thường dao động từ 10 – 20 m/phút). Việc duy trì RPM thấp giúp kiểm soát nhiệt độ sinh ra tại vùng cắt.
Bên cạnh đó, quá trình thao tác đòi hỏi thợ phải duy trì lực ấn đều tay. Nếu người vận hành ấn quá nhẹ, mũi khoan sẽ bị trượt, chà xát liên tục trên bề mặt phôi, dẫn đến hiện tượng chai cứng bề mặt vật liệu (work hardening) cực kỳ khó xử lý cho các mũi khoan tiếp theo. Ngược lại, lực ấn quá mạnh lại làm gãy mũi khoan đường kính nhỏ.
2. Quản lý nhiệt và kỹ thuật thoát phoi
Nhiệt độ là kẻ thù số một của dụng cụ cắt gọt khi xử lý thép không gỉ. Do đó, kỹ thuật viên bắt buộc phải sử dụng dầu cắt gọt (có thể là dạng dung dịch nhũ tương hoặc dầu tươi chuyên dụng) cấp liên tục vào vùng gia công để giải nhiệt và bôi trơn, giảm hệ số ma sát.
Ngoài ra, áp dụng kỹ thuật nhấp nhả (mổ cò) định kỳ là giải pháp kỹ thuật không thể thiếu. Thay vì khoan một mạch xuyên thủng, thợ cơ khí cần khoan một đoạn ngắn rồi nhấc mũi khoan lên để phoi thoát ra ngoài, đồng thời tạo khoảng hở cho dung dịch làm mát tràn vào hạ nhiệt độ cho mũi khoan, bảo vệ tuổi thọ tối đa cho dụng cụ.
Các lỗi thường gặp và lưu ý an toàn quan trọng
Trong quá trình áp dụng cách khoan inox cứng tại các xưởng cơ khí, việc kiểm soát kỹ thuật và tuân thủ nguyên tắc an toàn đóng vai trò quyết định đến chất lượng lỗ gia công. Inox cứng (như mác thép 304, 316 hoặc các dòng martensitic) sở hữu độ bền kéo cao và hệ số dẫn nhiệt thấp (khoảng 15-20 W/m.K), khiến nhiệt lượng tập trung cục bộ tại mũi khoan. Dưới đây là tổng hợp các lỗi phổ biến và giải pháp khắc phục triệt để từ góc nhìn kỹ thuật vật liệu.
Khắc phục hiện tượng cháy mũi khoan và xử lý ba via
Lỗi phổ biến nhất khi thực hiện cách khoan inox cứng là mũi khoan nhanh chóng bị cùn, cháy đen hoặc gãy đột ngột. Nguyên nhân chủ yếu do người vận hành chọn tốc độ cắt quá cao hoặc không cung cấp đủ lưu lượng dung dịch làm mát (dầu tưới nguội). Inox có hiện tượng biến cứng vì nguội (work hardening) rất mạnh, nghĩa là bề mặt sẽ cứng hơn sau mỗi lần cắt nếu dao không ăn sâu dứt khoát. Để khắc phục, kỹ thuật viên phải giảm tốc độ trục chính (RPM) xuống 30-50% so với thép thường, tăng bước tiến dao (feed rate) ổn định và duy trì tưới nguội liên tục để giải phóng nhiệt nhanh chóng, bảo vệ tuổi thọ của mũi khoan thép gió hợp kim hoặc mũi khoan phủ TiN.
Sau khi khoan xong, hiện tượng ba via sắc cạnh xuất hiện quanh miệng lỗ là điều tất yếu do tính dẻo và dai của vật liệu. Ba via này không chỉ làm mất thẩm mỹ mà còn gây nguy hiểm trong các công đoạn lắp ráp tiếp theo. Giải pháp tối ưu là sử dụng mũi doa (reamer), dao vát mép chuyên dụng hoặc dùng máy mài cầm tay để làm sạch ba via ngay khi lỗ khoan vừa hoàn thành, đảm bảo độ bavia đạt chuẩn kỹ thuật.
Đảm bảo an toàn lao động và kiểm tra chất lượng lỗ khoan
An toàn luôn là ưu tiên hàng đầu trong gia công cơ khí chính xác. Khi khoan inox cứng, phôi thép thường có dạng dây dài, xoắn và rất sắc. Phôi này rất dễ bị quấn vào trục quay hoặc văng ra ngoài gây sát thương cho thợ vận hành. Do đó, tuyệt đối không dùng tay để gỡ phôi mà phải sử dụng móc vét phôi chuyên dụng kết hợp kính bảo hộ đầy đủ. Ngoài ra, phôi inox có tỷ trọng khoảng 7.93 g/cm3 tương tự thép carbon nhưng dai hơn nhiều, đòi hỏi kẹp chặt phôi bằng ê-tô thủy lực để tránh hiện tượng phôi bị giật văng khi mũi khoan vừa thoát lỗ.
Cuối cùng, việc kiểm tra dung sai lỗ khoan là bước kiểm định chất lượng không thể bỏ qua trước khi sản phẩm được xuất xưởng. Kỹ thuật viên cần sử dụng thước kẹp điện tử hoặc panme đo trong để kiểm tra chính xác đường kính lỗ, độ tròn và độ đảo tâm. Nếu lỗ bị loe hoặc sai lệch dung sai do mũi khoan bị đảo, cần tiến hành kiểm tra lại độ rơ của trục chính máy khoan nhằm đảm bảo sản phẩm đạt tiêu chuẩn kỹ thuật khắt khe nhất của ngành cơ khí chế tạo.
Kết luận về phương pháp gia công lỗ inox hiệu quả
Tóm lại, việc nắm vững cách khoan inox cứng chuẩn kỹ thuật đóng vai trò quyết định đến chất lượng bề mặt gia công và tuổi thọ của dụng cụ cắt. Quá trình này đòi hỏi sự kết hợp đồng bộ giữa việc lựa chọn đúng loại mũi khoan hợp kim, thiết lập tốc độ vòng quay hợp lý, kết hợp lưu lượng dung dịch làm mát đầy đủ và duy trì lực tì ổn định. Những yếu tố này không chỉ giúp ngăn ngừa tình trạng cháy mũi hay biến dạng phôi mà còn nâng cao hiệu suất làm việc thực tế tại xưởng.
Bên cạnh kỹ thuật thao tác, việc đầu tư vào các chủng loại vật tư inox đạt chuẩn chất lượng cùng sự hỗ trợ từ các đơn vị gia công uy tín chính là nền tảng vững chắc để đảm bảo độ bền cơ học tối ưu cho mọi công trình và chi tiết cơ khí.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép không gỉ Thế giới.

