
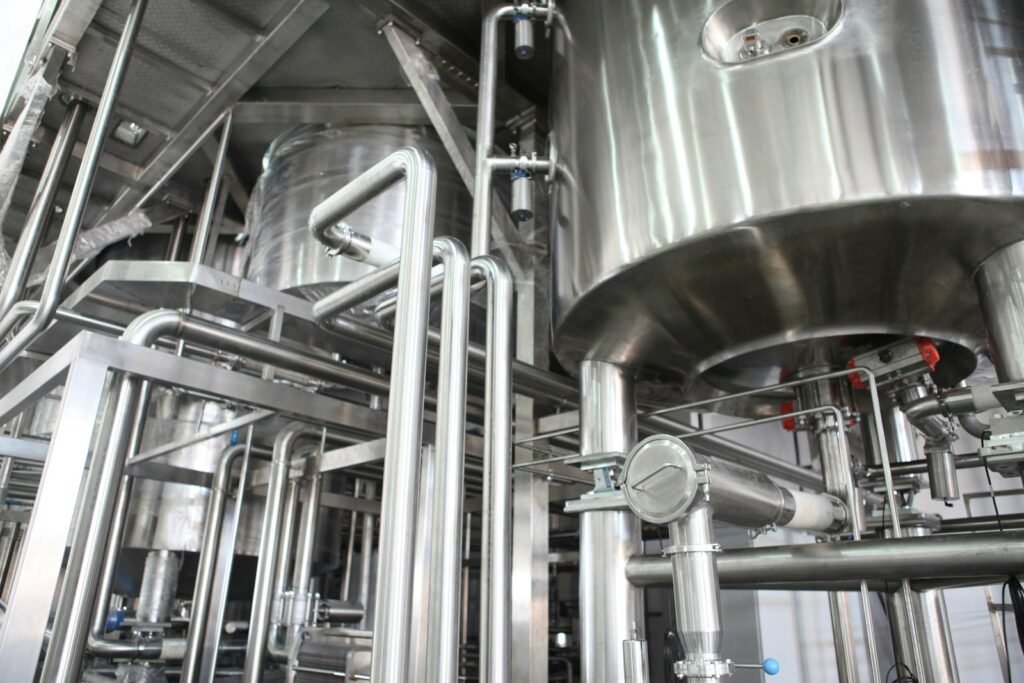
Hiểu rõ cách bảo quản inox là yếu tố then chốt giúp duy trì lớp màng thụ động oxit crom trên bề mặt, từ đó ngăn ngừa hiện tượng ăn mòn điểm và rỉ sét trong môi trường khắc nghiệt. Trong ngành cơ khí và gia công kim loại, việc bảo dưỡng không đúng cách có thể làm giảm tuổi thọ của các kết cấu thép không gỉ, gây thiệt hại lớn về kinh tế và thẩm mỹ.
Bài viết này sẽ cung cấp các tiêu chuẩn kỹ thuật chuyên sâu từ chuyên gia vật liệu, giúp bạn nắm vững nguyên lý hóa học bề mặt, quy trình vệ sinh công nghiệp và các lưu ý quan trọng để tối ưu hóa độ bền cho mọi chủng loại inox từ SUS 304 đến SUS 316.
Đặc tính bề mặt và nguyên lý ăn mòn của thép không gỉ
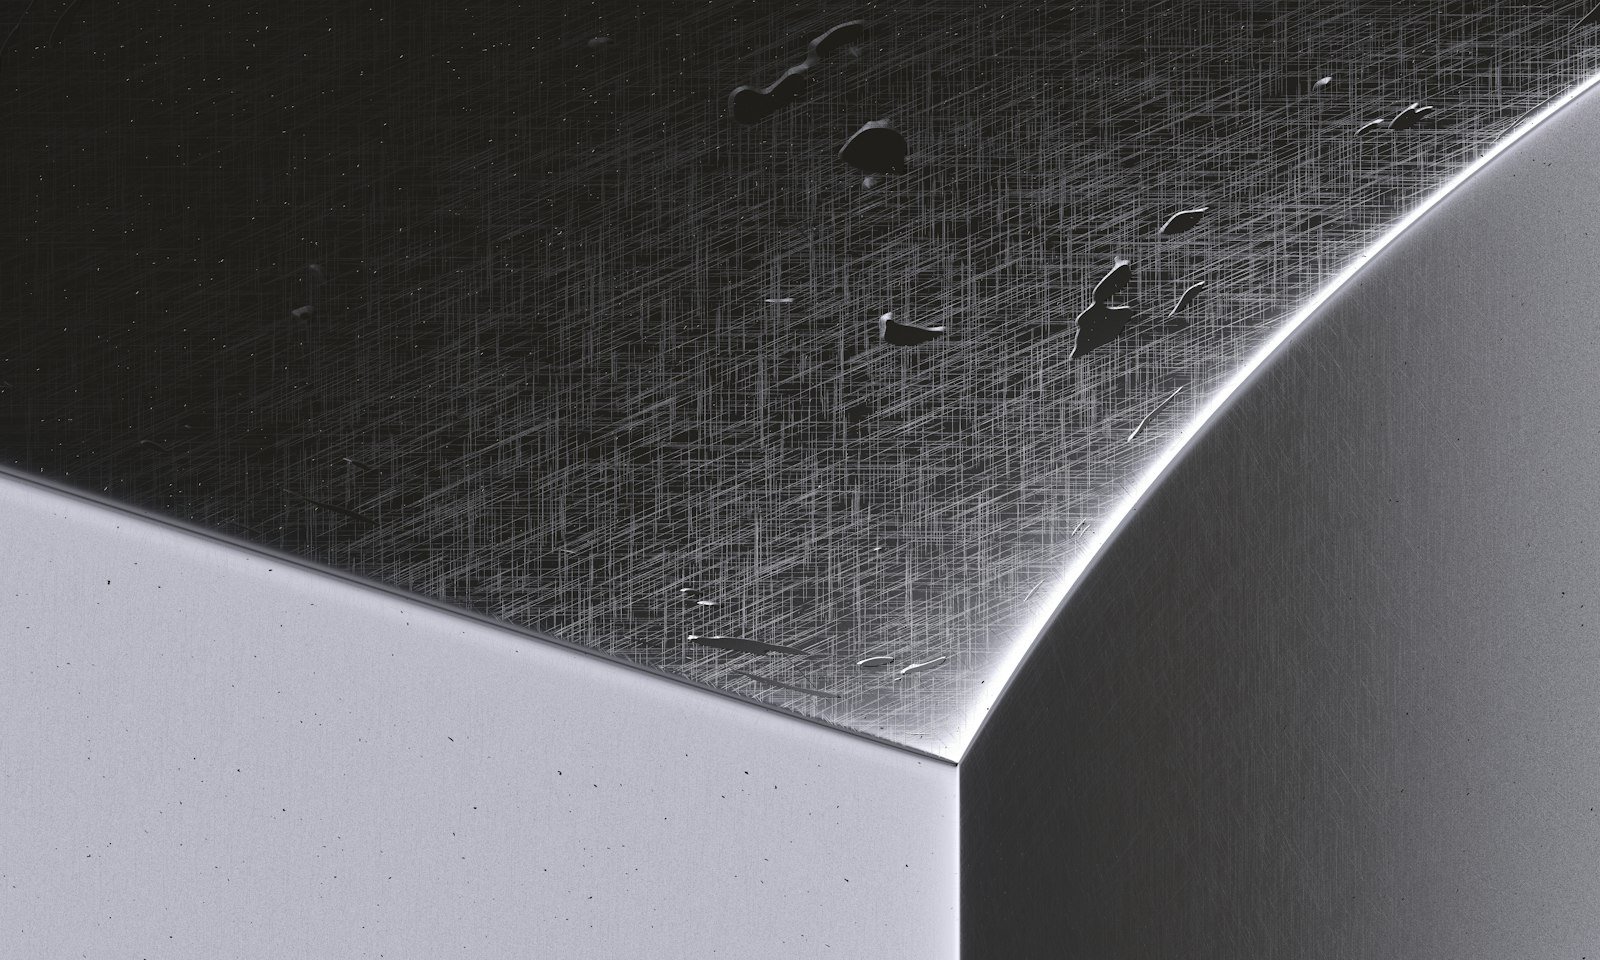
Hiểu rõ về bản chất vật liệu là nền tảng cốt lõi để thực hiện cách bảo quản inox hiệu quả trong môi trường công nghiệp và dân dụng. Thép không gỉ, với khối lượng riêng trung bình khoảng 7.93 g/cm3 (đối với dòng Austenitic), không phải là vật liệu hoàn toàn không thể bị ăn mòn mà thực chất là khả năng chống ăn mòn rất cao nhờ vào thành phần hợp kim đặc thù.
Cơ chế thụ động hóa tự nhiên và nguyên nhân gây rỉ sét
Bề mặt inox có khả năng chống chịu oxy hóa tốt nhờ sự hình thành của một lớp màng oxit crom (Cr2O3) cực mỏng, vô hình và bám chắc vào bề mặt kim loại. Khi lớp màng này bị trầy xước hoặc tổn hại cơ học, nếu có mặt của oxy trong không khí, phản ứng oxy hóa sẽ nhanh chóng diễn ra để tái tạo lại lớp màng Cr2O3 này. Đây gọi là cơ chế tự phục hồi.
Tuy nhiên, hiện tượng rỉ sét vẫn xảy ra khi cấu trúc màng bảo vệ này bị phá vỡ bởi các tác nhân hóa học:
- Ion clorua (Cl-): Có nhiều trong nước muối, môi trường biển, hóa chất tẩy rửa sàn chứa gốc clor. Ion này có khả năng xâm nhập cục bộ, gây ra hiện tượng ăn mòn rỗ (pitting corrosion) rất nguy hiểm.
- Axit mạnh: Các dung dịch axit có tính khử cao như axit clohydric (HCl) hoặc axit sulfuric (H2SO4) nồng độ cao sẽ hòa tan lớp màng oxit, tấn công trực tiếp vào cấu trúc nền sắt-crom-niken.
So sánh khả năng chống ăn mòn giữa các mác thép phổ biến
Mức độ bền vững của inox phụ thuộc trực tiếp vào tỷ lệ hợp kim. Khi áp dụng cách bảo quản inox, cần phân biệt rõ đặc tính của từng mác thép:
- SUS 201: Chứa hàm lượng niken thấp, được thay thế bằng mangan. Mác thép này có độ bền cơ học cao nhưng khả năng chống chịu trong môi trường ẩm ướt hoặc hóa chất rất kém, dễ bị ố vàng và rỉ sét bề mặt.
- SUS 304: Là mác thép phổ biến với tỷ lệ khoảng 18% Cr và 8% Ni, có khả năng chống ăn mòn tuyệt vời trong điều kiện khí quyển thông thường, thực phẩm và axit hữu cơ nhẹ.
- SUS 316: Được bổ sung thêm 2-3% Molypden (Mo), giúp nâng cao vượt trội khả năng chống ăn mòn rỗ trong môi trường chứa muối biển và hóa chất công nghiệp nặng.
Ảnh hưởng của gia công cơ khí và mối hàn đến cấu trúc vi mô
Các quá trình như hàn cắt, gia công biến dạng nóng và lạnh làm thay đổi đáng kể cấu trúc vi mô của vật liệu. Khi hàn ở nhiệt độ cao (khoảng 450-850 độ C), hiện tượng kết tủa cacbua crom tại ranh giới hạt có thể xảy ra, làm nghèo crom vùng lân cận và dẫn đến ăn mòn liên hạt. Do đó, sau khi gia công cơ khí nặng, việc xử lý bề mặt và phục hồi màng thụ động đóng vai trò sống còn để đảm bảo tuổi thọ cho kết cấu inox.
Quy trình và thông số kỹ thuật vệ sinh, thụ động hóa inox
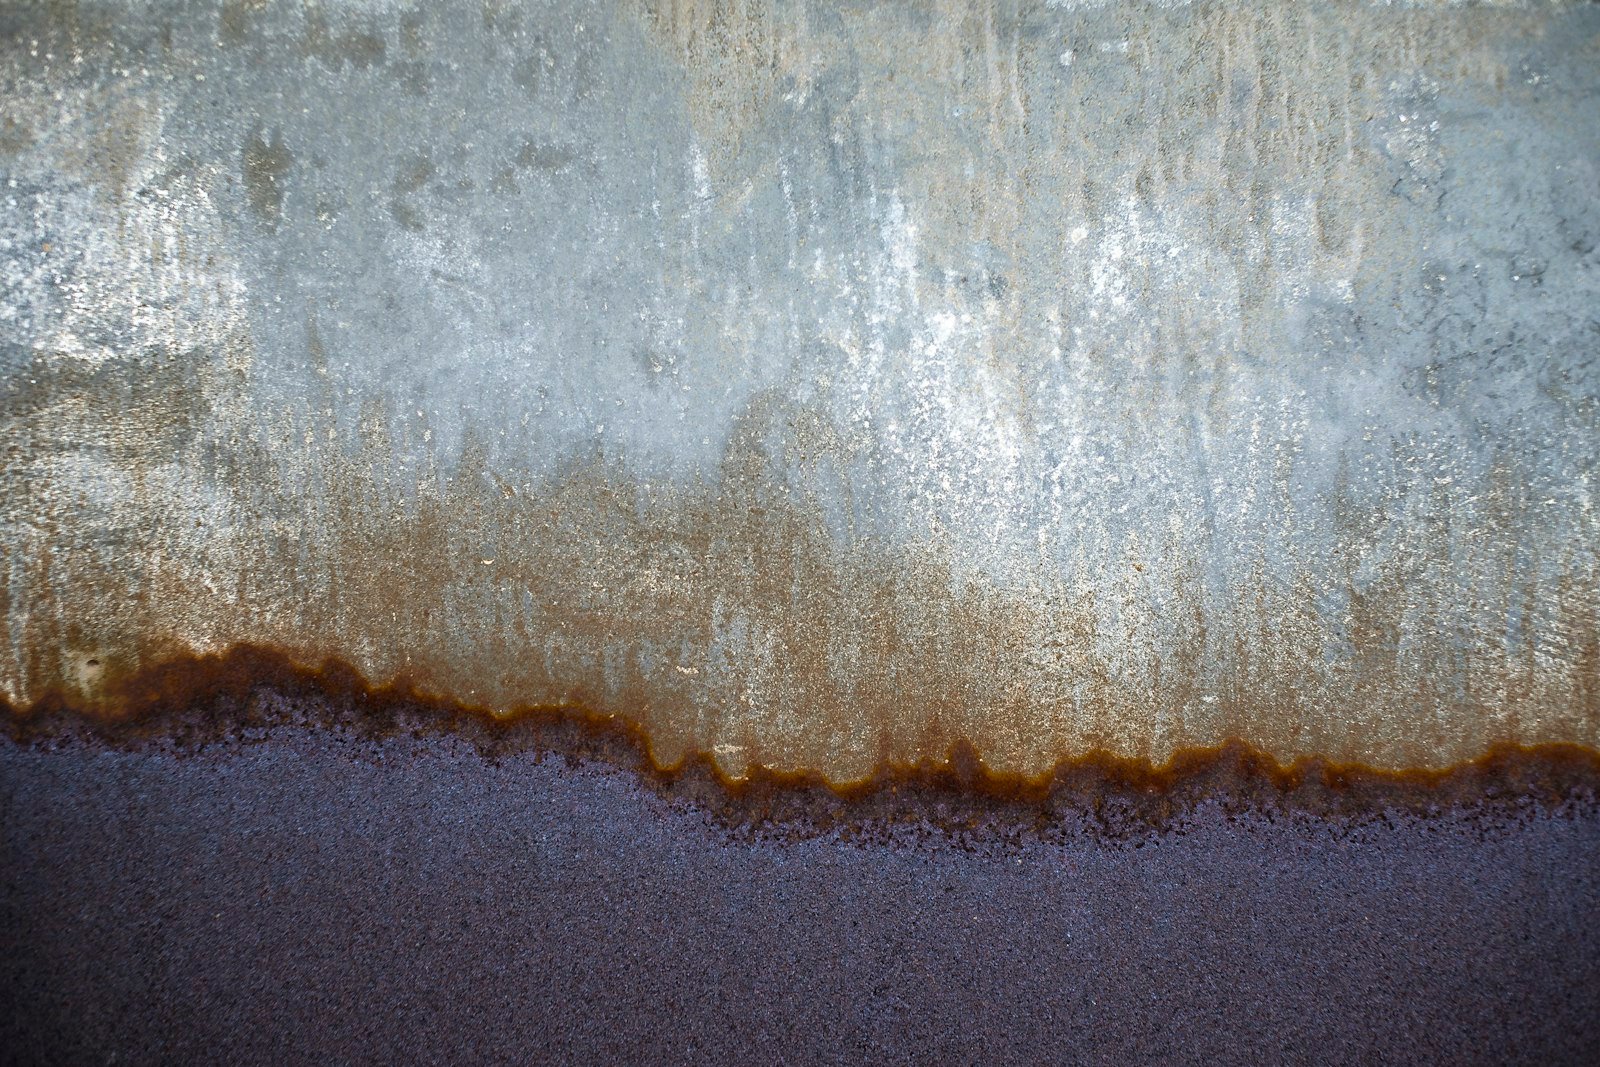
Trong quy trình xử lý bề mặt kim loại, việc áp dụng đúng các phương pháp kỹ thuật là yếu tố cốt lõi giúp tối ưu hóa cách bảo quản inox, đảm bảo vật liệu duy trì khả năng chống ăn mòn vượt trội. Thép không gỉ với tỷ trọng tiêu chuẩn khoảng 7.93 g/cm3 tuy có độ bền cơ học cao và lớp màng thụ động tự nhiên, nhưng vẫn cần được can thiệp hóa học chuyên sâu sau các quá trình gia công cơ khí, hàn hoặc tạo hình.
1. Làm sạch sơ bộ và tẩy dầu mỡ
Bước đầu tiên trong quy trình là loại bỏ các tạp chất hữu cơ, dầu mồ hôi và cặn bẩn bám trên bề mặt. Kỹ thuật viên cần sử dụng dung dịch tẩy dầu mỡ kiềm tính yếu được kiểm soát ở dải nhiệt độ 50-60 độ C. Ưu điểm của phương pháp này là làm mềm và tách lớp dầu mỡ nhanh chóng mà không làm tổn hại đến cấu trúc tinh thể của hợp kim. Tuy nhiên, nếu nhiệt độ vượt quá giới hạn trên, dung dịch có thể gây biến tính hóa học một số phụ gia, đòi hỏi hệ thống gia nhiệt phải được trang bị cảm biến tự động.
2. Tẩy gỉ và thụ động hóa bề mặt chuẩn ASTM A967
Sau khi làm sạch dầu, bề mặt inox phải trải qua công đoạn tẩy gỉ và thụ động hóa để loại bỏ hoàn toàn các hạt sắt tự do (free iron) sinh ra từ dụng cụ gia công. Theo tiêu chuẩn ASTM A967, dung dịch sử dụng phổ biến gồm axit nitric (HNO3) hoặc axit citric thân thiện với môi trường. Các thông số kỹ thuật cần tuân thủ nghiêm ngặt bao gồm:
- Nồng độ axit: Tùy thuộc vào mác thép (như SUS 304 hay SUS 316), nồng độ HNO3 thường dao động từ 20% đến 25 tính theo thể tích.
- Thời gian ngâm axit: Duy trì từ 20 đến 30 phút ở nhiệt độ phòng. Việc kiểm soát chính xác thời gian này rất quan trọng để không làm mòn nền kim loại hoặc gây ra hiện tượng rỗ bề mặt (pitting).
Ưu điểm lớn nhất của quy trình thụ động hóa đúng chuẩn là thúc đẩy quá trình hình thành lớp màng oxit crom (Cr2O3) dày hơn, bền vững hơn. Nhược điểm là nếu thao tác sai thông số, axit có thể làm xỉn màu bề mặt sản phẩm.
3. Rửa sạch và sấy khô cưỡng bức
Giai đoạn cuối cùng của quy trình là rửa lại toàn bộ thiết bị bằng nước khử khoáng để trung hòa hoàn toàn dư lượng axit, ngăn chặn hiện tượng ăn mòn ngầm bên trong các khe hở. Tiếp theo, hệ thống tiến hành sấy khô cưỡng bức bằng khí nóng thổi tốc độ cao. Bước này giúp bề mặt inox hoàn toàn khô ráo, loại bỏ nguy cơ hình thành các vết ố do khoáng chất trong nước để lại, hoàn thiện bước chuẩn bị cho khâu lưu kho hoặc đưa vào môi trường vận hành thực tế.
Lưu ý kỹ thuật trong lưu kho, vận chuyển và sử dụng thực tế
Lưu ý kỹ thuật trong lưu kho, vận chuyển và sử dụng thực tế
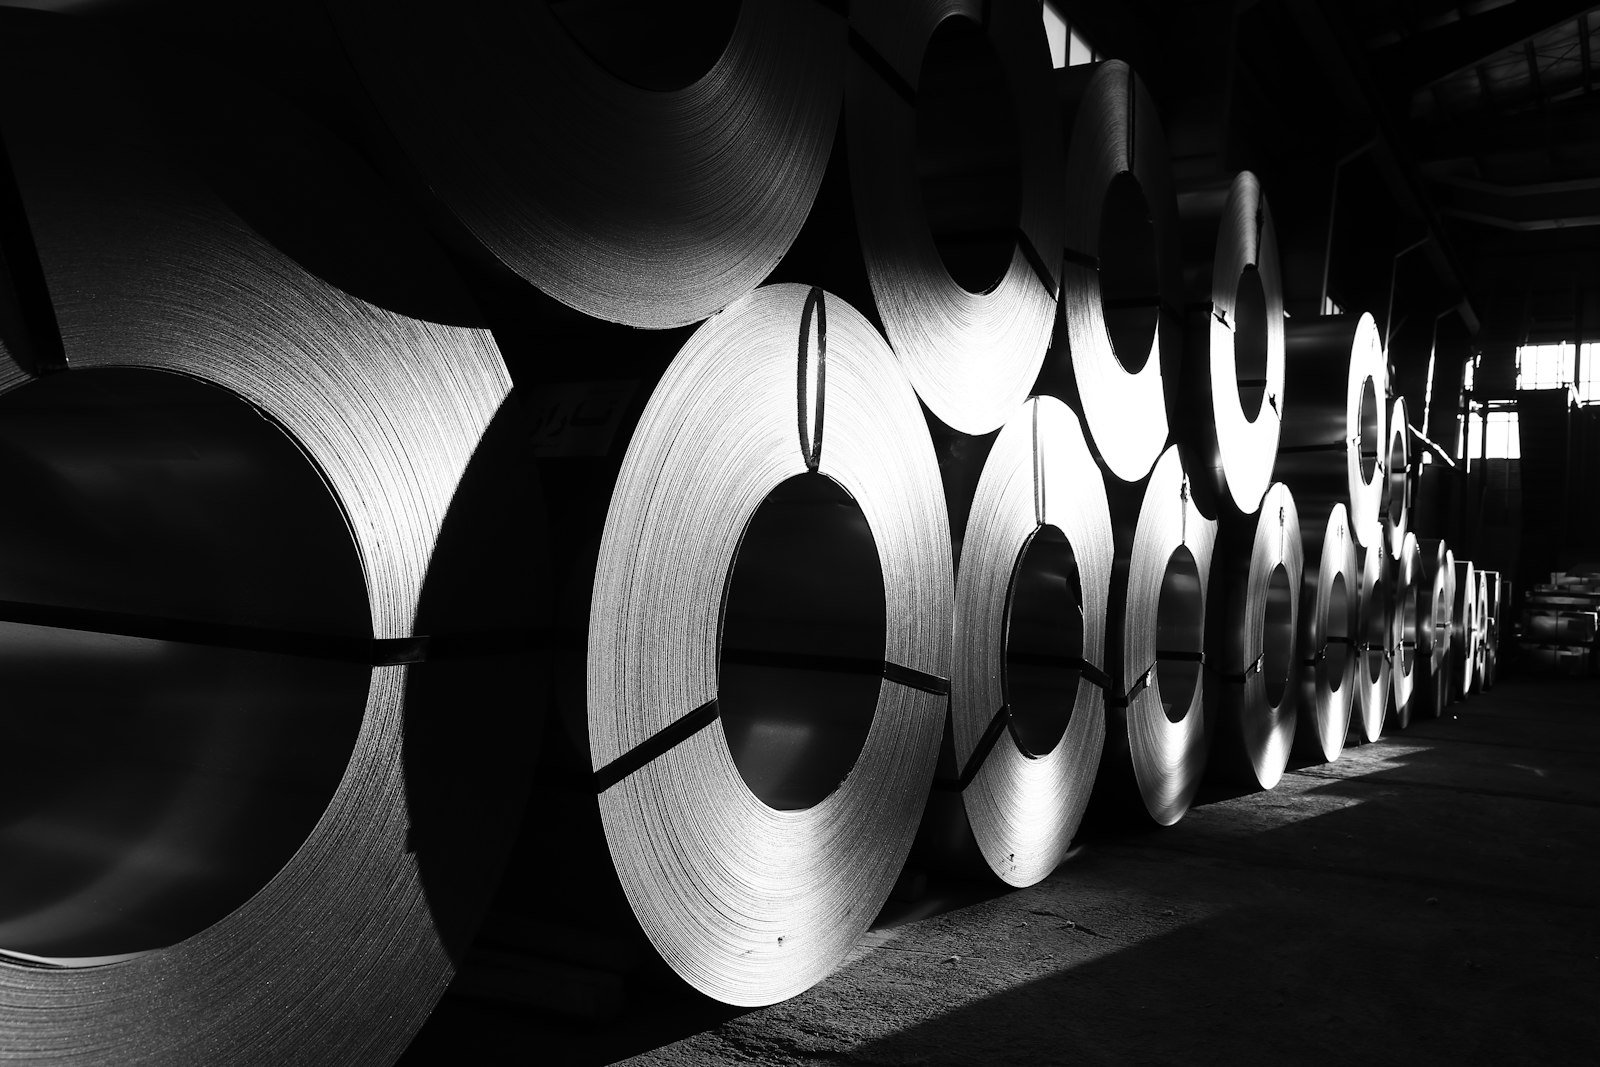
Để đảm bảo tuổi thọ tối đa cho các kết cấu và sản phẩm làm từ thép không gỉ, việc tuân thủ các nguyên tắc kỹ thuật trong suốt vòng đời vật liệu từ kho bãi đến khi vận hành là vô cùng bắt buộc. Trong khuôn khổ của cách bảo quản inox, giai đoạn lưu trữ và gia công sơ bộ đòi hỏi sự kiểm soát nghiêm ngặt về mặt vật lý lẫn hóa học nhằm triệt tiêu các nguy cơ gây tổn hại bề mặt.
Quy tắc lưu kho và vận chuyển chống nhiễm chéo
Khi lưu kho các tấm hoặc ống inox có tỷ trọng tiêu chuẩn khoảng 7.93 g/cm3, vật tư phải được kê lót cẩn thận bằng các thanh gỗ sạch hoặc đế cao su chuyên dụng. Tuyệt đối không để inox tiếp xúc trực tiếp với nền đất ẩm hoặc sàn bê tông có độ kiềm cao. Đặc biệt, phải ngăn chặn hiện tượng tiếp xúc trực tiếp giữa inox và các loại sắt thép carbon thông thường. Hiện tượng tiếp xúc trực tiếp này sẽ tạo ra cặp pin điện hóa, dẫn đến hiện tượng nhiễm chéo rỉ sét từ mạt sắt sang bề mặt inox, phá hủy lớp màng thụ động tự nhiên.
Trong suốt quá trình gia công cơ khí như đột dập, chấn gấp hay cắt laser, các kỹ sư khuyến nghị giữ nguyên lớp màng PE bảo vệ bề mặt cho đến công đoạn hoàn thiện cuối cùng. Màng PE này có tác dụng ngăn ngừa ma sát cơ học, trầy xước do phoi kim loại văng bắn và hạn chế bám dính dầu mỡ gia công.
Bảo dưỡng định kỳ và các sai lầm cần tránh
Đối với các công trình kiến trúc ven biển chịu môi trường muối mặn hoặc các nhà máy hóa chất có nồng độ hơi axit cao, cần thiết lập một lịch trình bảo dưỡng định kỳ nghiêm ngặt. Bề mặt inox cần được rửa sạch bằng nước áp lực kết hợp với dung dịch kiềm nhẹ hoặc dung dịch thụ động hóa chuyên dụng để loại bỏ mảng bám clorua.
Trong quá trình vệ sinh, kỹ thuật viên phải ghi nhớ các nguyên tắc vàng sau đây để không làm hỏng vật liệu:
- Tránh tuyệt đối việc sử dụng búi sắt (steel wool) hoặc bàn chải sắt carbon để cọ rửa, vì chúng sẽ để lại các hạt kim loại tự do gây rỉ điểm.
- Không bao giờ sử dụng các dung dịch tẩy rửa chứa gốc clo (như dung dịch Javel đậm đặc hoặc axit hydrochloric) vì ion clo sẽ tấn công và phá vỡ cấu trúc màng oxit crom của inox.
- Luôn lau theo chiều của vân xước bề mặt (hairline) để giữ trọn vẹn độ bóng và tính thẩm mỹ nguyên bản của vật liệu.
Kết luận về phương pháp bảo dưỡng inox chuyên nghiệp
Tóm lại, độ bền và tính thẩm mỹ của thép không gỉ phụ thuộc lớn vào việc tuân thủ nghiêm ngặt các quy trình kỹ thuật từ khâu vệ sinh, thụ động hóa đến lưu kho và sử dụng. Việc nắm vững cách bảo quản inox không chỉ giúp tối ưu hóa tuổi thọ vật liệu mà còn ngăn ngừa hiệu quả hiện tượng ăn mòn rỗ bề mặt. Bên cạnh đó, để đảm bảo chất lượng công trình và sản phẩm đạt chuẩn kỹ thuật cao nhất, việc đầu tư vào nguồn vật tư inox đúng mác thép và lựa chọn đơn vị gia công uy tín là yếu tố cốt lõi quyết định sự thành công lâu dài.
Nguồn tham khảo tài liệu kỹ thuật: Hiệp hội Thép không gỉ Thế giới.

